
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2025-11-14 उत्पत्ति: साइट


हॉट वर्क टूल स्टील मिश्र धातु इस्पात के एक समूह को संदर्भित करता है जिसे विशेष रूप से ऊंचे तापमान पर संचालित करने के लिए डिज़ाइन किया गया है - आमतौर पर 200 डिग्री सेल्सियस और 700 डिग्री सेल्सियस के बीच - उच्च यांत्रिक तनाव, बार-बार थर्मल साइक्लिंग और पिघली हुई धातुओं या गर्म वर्कपीस के लंबे समय तक संपर्क की स्थिति में। कोल्ड वर्क टूल स्टील्स के विपरीत, जो मुख्य रूप से कमरे के तापमान पर पहनने के प्रतिरोध और कठोरता पर ध्यान केंद्रित करते हैं, हॉट वर्क स्टील्स को यांत्रिक स्थिरता बनाए रखनी चाहिए और अत्यधिक गर्मी के अधीन होने पर नरमी, ऑक्सीकरण और थर्मल थकान का विरोध करना चाहिए।
जो उद्योग हॉट वर्क स्टील्स पर बहुत अधिक निर्भर हैं, उनमें डाई कास्टिंग, हॉट फोर्जिंग, एल्युमीनियम एक्सट्रूज़न, स्टील पाइप उत्पादन, ऑटोमोटिव कास्टिंग, प्रेशर डाई निर्माण और भारी मशीनरी घटक बनाना शामिल हैं।
हॉट वर्क टूल स्टील्स स्वयं को अलग करते हैं:
उच्च गर्म कठोरता (तापमान पर कठोरता बनाए रखने की क्षमता)
असाधारण थर्मल थकान प्रतिरोध
अच्छा प्रभाव क्रूरता ऊंचे तापमान पर
उच्च लाल कठोरता
मजबूत आयामी स्थिरता चक्रीय थर्मल शॉक के तहत
अच्छा प्रतिरोध गर्मी जाँच के लिए
उच्च तापमान प्रतिरोध
ये विशेषताएँ सामूहिक रूप से उच्च ताप के तहत संचालित होने वाले डाई, मोल्ड और टूलींग सिस्टम के प्रदर्शन जीवन को परिभाषित करती हैं।
हॉट वर्क टूल स्टील्स AISI H-श्रृंखला (H10-H19) के अंतर्गत आते हैं।
अत्यन्त साधारण:
H10–H13 → क्रोमियम-आधारित हॉट वर्क स्टील्स
H14-H19 → टंगस्टन/मोलिब्डेनम हॉट वर्क स्टील्स
AISI H13 दुनिया भर में सबसे ज्यादा इस्तेमाल किया जाता है।
यूरोपीय पदनाम रासायनिक संरचना और गर्मी उपचार प्रतिक्रिया पर ध्यान केंद्रित करते हैं।
विशिष्ट ग्रेड में शामिल हैं:
| DIN | समतुल्य | अनुप्रयोग |
|---|---|---|
| 1.2343 | एच11 | उच्च क्रूरता फोर्जिंग मर जाती है |
| 1.2344 | एच13 | सामान्य प्रयोजन, उच्च तापीय थकान प्रतिरोध |
| 1.2365 | एच10 | गर्म कतरनी ब्लेड |
| 1.2581 | एच21 | उच्च तापमान टंगस्टन स्टील |
DIN 1.2344 (8407) ESR वेरिएंट का उपयोग ऑटोमोटिव डाई कास्टिंग में किया जाता है।
SKD61 → H13 / 1.2344 के बराबर
SKD62 → उच्च भार टूलींग में उपयोग किया जाता है
ESR संसाधित होने पर जापान के SKD61 को उच्च गुणवत्ता वाली शुद्धता के लिए पहचाना जाता है।
चीनी-उपकरण-इस्पात प्रणाली में शामिल हैं:
4Cr5MoSiV1 → H13 समतुल्य
3Cr2W8V → टंगस्टन हॉट वर्क स्टील
5CrNiMo → उच्च प्रभाव फोर्जिंग स्टील्स
ASTM A681 का उपयोग अक्सर रासायनिक और यांत्रिक गुणों को मानकीकृत करने के लिए किया जाता है।
H13 एक क्रोमियम-मोलिब्डेनम-वैनेडियम मिश्र धातु इस्पात है जिसे गर्मी जांच, गर्म घिसाव, प्रभाव क्रूरता और आयामी स्थिरता के संतुलित प्रतिरोध के लिए इंजीनियर किया गया है।
ताकत:
उत्कृष्ट थर्मल थकान प्रतिरोध
अच्छी कठोरता (बड़े खंडों में एक समान कठोरता)
डाई कास्टिंग, एक्सट्रूज़न, हॉट फोर्जिंग के लिए उपयुक्त
ईएसआर वेरिएंट उच्च शुद्धता और बेहतर डाई लाइफ प्रदान करते हैं
विशिष्ट H13 अनुप्रयोग:
डाई कास्टिंग आवेषण, कोर और गुहाएँ
एल्युमीनियम एक्सट्रूज़न मर जाता है
फोर्जिंग मर जाता है और मुक्का मारता है
मेन्ड्रेल और आस्तीन
उच्च-तनाव वाले गर्म कतरनी ब्लेड
उन अनुप्रयोगों के लिए डिज़ाइन किया गया है जहां प्रभाव प्रतिरोध उच्च तापमान पहनने के प्रतिरोध से अधिक है।
लाभ:
उच्च क्रूरता और दरार प्रतिरोध
कम वैनेडियम सामग्री, जिससे इसे मशीन करना और पॉलिश करना आसान हो जाता है
सामान्य उपयोग:
प्रभाव मर जाता है
उच्च आघात प्रतिरोध की आवश्यकता वाले टूलींग
गर्म घूंसे और प्रेस उपकरण
एक टंगस्टन-आधारित हॉट वर्क स्टील जिसे अत्यधिक उच्च तापमान के लिए डिज़ाइन किया गया है।
अनन्य विशेषताएं:
कठोरता को 600°C से ऊपर बनाए रखता है
बेहतर गर्म ताकत
स्टील और सुपरअलॉय के गर्म एक्सट्रूज़न में उपयोग किया जाता है
असाधारण उच्च तापमान पहनने के प्रदर्शन के साथ चीनी टंगस्टन हॉट वर्क डाई स्टील।
इसमें प्रयुक्त:
हाई-स्पीड हॉट फोर्जिंग
स्टील एक्सट्रूज़न मर जाता है
भारी-भरकम फोर्जिंग रिंग और ब्लॉक
उच्च प्रभाव वाले स्टील का व्यापक रूप से हथौड़े बनाने में उपयोग किया जाता है।
कठोरता और दरार प्रतिरोध के लिए जाना जाता है।
अत्यधिक निम्न अशुद्धता स्तर के साथ प्रीमियम-ग्रेड H13:
उत्तम सफ़ाई
लम्बी आयु मरो
बेहतर पॉलिशिंग प्रदर्शन
जटिल डाई कास्टिंग सांचों के लिए आदर्श
| ग्रेड | सी | सीआर | एमओ | वीडब्ल्यू | सी | नी | रासायनिक |
|---|---|---|---|---|---|---|---|
| एच13/1.2344/एसकेडी61 | 0.32–0.45 | 4.75-5.50 | 1.10-1.75 | 0.80–1.20 | — | 0.80–1.20 | — |
| एच11/1.2343 | 0.32–0.45 | 4.75-5.50 | 1.10-1.75 | ≤0.40 | — | 0.80–1.20 | — |
| एच21/1.2581 | 0.25–0.40 | 3.00–3.75 | — | — | 9.00–10.00 | 0.50–1.00 | — |
| 3Cr2W8V | 0.30–0.60 | 2.70–3.50 | — | 0.20–0.50 | 8.00–10.00 | 0.80–1.20 | — |
| 5CrNiMo | 0.40–0.60 | 4.50-5.50 | — | — | — | 0.30–0.80 | 1.00–1.50 |
| ग्रेड | कठोरता (एचआरसी) | गर्म कठोरता | तापीय चालकता (डब्ल्यू/एम·के) | कठोरता | घिसाव प्रतिरोध |
|---|---|---|---|---|---|
| एच13 | 46-52 | उत्कृष्ट | 28-30 | उच्च | मध्यम ऊँचाई |
| एच11 | 45-50 | अच्छा | 25-28 | बहुत ऊँचा | मध्यम |
| एच21 | 45-55 | बहुत ऊँचा | 23-27 | मध्यम | उच्च |
| 3Cr2W8V | 45-50 | उत्कृष्ट | 22-25 | मध्यम | बहुत ऊँचा |
| 5CrNiMo | 40-48 | अच्छा | 30-32 | बहुत ऊँचा | मध्यम |
| अनुप्रयोग | H13 | H11 | H21 | 3Cr2W8V | 5CrNiMo |
|---|---|---|---|---|---|
| डाई कास्टिंग (Al/Zn/Mg) | ★★★★★ | ★★★★☆ | ★★☆☆☆ | ★★★★☆ | ★★★☆☆ |
| एल्युमिनियम एक्सट्रूज़न मर जाता है | ★★★★★ | ★★★☆☆ | ★★★★☆ | ★★★★★ | ★★☆☆☆ |
| हॉट फोर्जिंग मर जाता है | ★★★★☆ | ★★★★★ | ★★★★☆ | ★★★★★ | ★★★★★ |
| मैंड्रेल और आस्तीन | ★★★★★ | ★★★★☆ | ★★★★☆ | ★★★★☆ | ★★★☆☆ |
| गर्म कतरनी ब्लेड | ★★★★☆ | ★★★☆☆ | ★★★★★ | ★★★★☆ | ★★★☆☆ |
हॉट वर्क स्टील्स को निम्नलिखित के संपर्क में आने पर भी कठोरता बनाए रखनी चाहिए:
पिघला हुआ एल्यूमीनियम (660°C)
डाई कास्टिंग चक्र (500-600 डिग्री सेल्सियस सतह)
एक्सट्रूज़न बिलेट तापमान (400-500°C)
H13 600°C पर 40 HRC बनाए रखता है , जो कार्बन स्टील्स से बेहतर प्रदर्शन करता है।
थर्मल थकान क्रैकिंग ('हीट चेकिंग') डाई कास्टिंग और हॉट फोर्जिंग टूल में #1 विफलता मोड है।
प्रमुख प्रभावशाली कारक:
मिश्र धातु वितरण
कूलिंग चैनल डिज़ाइन
सतही समापन
तड़का तापमान
ईएसआर शुद्धता
गर्म पहनावे में शामिल हैं:
अपघर्षक घिसाव
चिपकने वाला घिसाव
पिघली हुई धातु का क्षरण
ऑक्सीकरण-संचालित घिसाव
वैनेडियम कार्बाइड (वीसी) H13 में पहनने के प्रतिरोध को महत्वपूर्ण रूप से बढ़ाता है।
उच्च कठोरता भयावह भंगुर विफलता को रोकती है।
ईएसआर सामग्रियां स्वच्छ सूक्ष्म संरचना के कारण बेहतर कठोरता दिखाती हैं।
उच्च तापीय चालकता → कम तापीय प्रवणता → लंबा जीवन काल।
H13 ~ 28 W/mK, लेकिन कुछ संशोधित ग्रेड 30-33 W/mK तक पहुँच जाते हैं।
जिसमें उत्पादन, फोर्जिंग, मशीनिंग और क्यूसी शामिल हैं।
ईएएफ
एलएफ (करछुल शोधन)
वीडी/वीओडी
ईएसआर
VAR (एयरोस्पेस-ग्रेड टूलींग के लिए)
फोर्जिंग सरंध्रता को समाप्त करता है, अनाज को परिष्कृत करता है, और कठोरता को बढ़ाता है।
विशिष्ट जाली आकृतियाँ:
बड़े जालीदार छल्ले
खोखले सिलेंडर (गहरे छेद वाला या जालीदार खोखला)
आयताकार डाई ब्लॉक
मैंड्रेल बार
हॉट वर्क स्टील्स को मशीनीकृत करना कठिन होता है क्योंकि:
उच्च कठोरता
कार्बाइड का निर्माण
उच्च मिश्र धातु सामग्री
कार्बाइड टूलींग और कूलिंग नियंत्रण की आवश्यकता है।
| ग्रेड | टूल अनुशंसा | कटिंग स्पीड | नोट्स |
|---|---|---|---|
| एच13 | कार्बाइड आवेषण | 70-120 मीटर/मिनट | शीतलक की आवश्यकता है |
| एच11 | कार्बाइड आवेषण | 80-130 मीटर/मिनट | मशीन बनाना आसान |
| एच21 | सिरेमिक/कार्बाइड | 40-80 मीटर/मिनट | उच्च कठोरता |
| 3Cr2W8V | करबैड | 50-90 मीटर/मिनट | अपघर्षक कार्बाइड उपकरण के जीवन को कम कर देते हैं |
| 5CrNiMo | एचएसएस/कार्बाइड | 90-150 मीटर/मिनट | अच्छी मशीनेबिलिटी |
QC में आम तौर पर शामिल हैं:
अल्ट्रासोनिक परीक्षण (यूटी)
कठोरता का नमूनाकरण
सूक्ष्म संरचना परीक्षण
समावेशन रेटिंग
आयामी निरीक्षण
हीट ट्रीटमेंट सबसे महत्वपूर्ण प्रक्रिया है जो हॉट वर्क टूल स्टील्स की अंतिम सूक्ष्म संरचना, कठोरता, थर्मल थकान प्रतिरोध और सेवा जीवन को निर्धारित करती है। उचित ताप उपचार स्टील को उच्च तापमान, चक्रीय थर्मल भार और फोर्जिंग, एक्सट्रूज़न और डाई-कास्टिंग अनुप्रयोगों में आने वाले यांत्रिक तनाव का सामना करने में सक्षम बनाता है।
यह अध्याय ताप उपचार प्रक्रिया में शामिल सभी चरणों का संपूर्ण, इंजीनियरिंग-ग्रेड विवरण प्रदान करता है।
हॉट वर्क टूल स्टील हीट ट्रीटमेंट में आमतौर पर निम्नलिखित अनुक्रमिक चरण शामिल होते हैं:
पहले से गरम करना (एकाधिक चरण)
ऑस्टेनिटाइज़िंग (कठोर तापमान)
शमन
तड़का लगाना (आमतौर पर 2-3 चक्र)
तनाव से राहत (वैकल्पिक, लेकिन बड़े डाइज़ के लिए अनुशंसित)
भूतल उपचार (नाइट्राइडिंग / पीवीडी कोटिंग, वैकल्पिक)
प्रत्येक चरण का सीधा प्रभाव पड़ता है:
कठोरता
बेरहमी
थर्मल थकान प्रतिरोध
गर्म पहनने का प्रतिरोध
ताप जांच और क्रैकिंग का प्रतिरोध
अनुचित ताप उपचार समयपूर्व मृत्यु विफलता का #1 कारण है.
प्रीहीटिंग थर्मल शॉक को रोकती है और ऑस्टेनिटाइज़िंग के दौरान विकृति या दरार को कम करती है।
हॉट वर्क स्टील्स को दो से तीन हीटिंग चरणों की आवश्यकता होती है :
| स्टेज | तापमान (डिग्री सेल्सियस) | उद्देश्य |
|---|---|---|
| पहले से गरम करें 1 | 450-550°C | अवशिष्ट तनाव दूर करें, टूटने से बचाएं |
| पहले से गरम करना 2 | 750-850°C | समान ताप वितरण |
| पहले से गरम करें 3 (बड़े उपकरणों के लिए वैकल्पिक) | 850-900°C | ऑस्टेनिटाइजिंग की ओर तेजी से बदलाव के लिए तैयारी करें |
आंतरिक तापमान उतार-चढ़ाव से बचने के लिए उपकरण को धीरे-धीरे गर्म करें।
प्रत्येक प्रीहीट चरण पर तब तक रुकें जब तक कि मुख्य तापमान बराबर न हो जाए।
बड़े डाई (>500 मिमी अनुभाग मोटाई) को चाहिए । 3-स्टेज प्रीहीटिंग का उपयोग करना
ऑस्टेनिटाइज़िंग स्टील को एक कठोर संरचना में बदल देता है जो उच्च तापमान शक्ति प्राप्त करने में सक्षम है।
H13 / SKD61 / 1.2344: 1000-1050°C
एच11/1.2343: 1000-1030°सेल्सियस
3Cr2W8V: 1020–1060°C
एच21: 1080-1200°सेल्सियस
पूर्ण तापमान समान होने तक रोकें:
1 मिनट प्रति मिमी मोटाई (न्यूनतम)
अत्यधिक भिगोने से बचें - इससे अनाज मोटा हो जाता है।
वैक्यूम भट्टी या निष्क्रिय वातावरण को प्राथमिकता दी जाएगी
ऑक्सीकरण/डीकार्बराइजेशन से बचें
| ग्रेड | प्रीहीट 1 | प्रीहीट 2 | ऑस्टेनिटाइजिंग | क्वेंच विधि |
|---|---|---|---|---|
| एच13 | 550-600°C | 850-900°C | 1010-1050°C | वायु/गैस/तेल |
| एच11 | 550-600°C | 850-900°C | 1000-1030°C | वायु/गैस |
| एच21 | 600-650°C | 900-950°C | 1150-1200°C | वायु |
| 3Cr2W8V | 600-650°C | 900-950°C | 1050-1100°C | तेल/वायु |
| 5CrNiMo | 550-600°C | 850-900°C | 880–930°C | तेल |
शमन ऑस्टेनाइट को मार्टेंसाइट में बदल देता है।
बलपूर्वक वायु (H13, H11 के लिए सर्वाधिक अनुशंसित)
नाइट्रोजन गैस शमन (वैक्यूम भट्टी)
तेल शमन (केवल कुछ ग्रेड के लिए, सावधानी के साथ प्रयोग किया जाता है)
>1050°C से सीधे बुझाने से बचें
एकसमान शीतलता बनाए रखें
थर्मल तनाव को कम करने के लिए बड़े डाइज़ को स्टेप-कूलिंग की आवश्यकता होती है
कूलिंग को टीटीटी/सीसीटी वक्र के 'नरम नाक' क्षेत्र से बचना चाहिए।
तड़का लगाने से तनाव से राहत मिलती है और वांछित कठोरता और कठोरता प्राप्त करने के लिए मार्टेंसाइट को स्थिर किया जाता है।
हमेशा 2-3 चक्र
बड़े डाइस: 3 चक्र अनिवार्य
520-620°C वांछित कठोरता और अनुप्रयोग के आधार पर
एच13: तड़के के बाद लक्ष्य कठोरता 44-52 एचआरसी
बुझाने के तुरंत बाद तड़का लगाएं (80 डिग्री सेल्सियस से नीचे)।
तड़के के तापमान को लक्षित करने के लिए दोबारा गरम करें।
तक रखें न्यूनतम 2 घंटे या प्रति 25 मिमी मोटाई पर 1 घंटे .
कठोरता बढ़ती है
भंगुरता कम कर देता है
बरकरार ऑस्टेनाइट को स्थिर करता है।
| ग्रेड | अनुशंसित टेम्परिंग | अंतिम कठोरता | नोट्स |
|---|---|---|---|
| एच13 | 540-620°C पर 2-3 चक्र | 46-52 एचआरसी | स्थिरता के लिए एकाधिक स्वभाव चक्र आवश्यक हैं |
| एच11 | 550-620°C पर 2 चक्र | 45-50 एचआरसी | उच्च कठोरता बरकरार रखी गई |
| एच21 | 650-700°C पर 2 चक्र | 45-54 एचआरसी | अत्यधिक गर्मी के लिए उपयुक्त |
| 3Cr2W8V | 550-600°C पर 2 चक्र | 45-50 एचआरसी | उच्च पहनने का प्रतिरोध |
| 5CrNiMo | 500-550°C पर 2 चक्र | 40-48 एचआरसी | प्रभाव फोर्जिंग अनुकूलित |
रफ मशीनिंग या वेल्डिंग के बाद प्रदर्शन किया जाता है।
600-650°C , 1-2 घंटे तक रखें
भट्ठी में धीरे-धीरे ठंडा करें
इसके लिए उपयोगी:
बड़े डाई ब्लॉक
जटिल गुहा सम्मिलन
ईडीएम-मशीनीकृत सतहें
| स्टील ग्रेड | प्रारंभिक फोर्ज तापमान (डिग्री सेल्सियस) | अंतिम फोर्ज तापमान (डिग्री सेल्सियस) | शीतलन विधि | नोट्स |
|---|---|---|---|---|
| एच13/1.2344/एसकेडी61 | 1050-1150 | 850-900 | भट्टी का धीमी गति से ठंडा होना | 1180°C से अधिक गर्म करने से बचें |
| एच11/1.2343 | 1050-1120 | 800-850 | राख या रेत का ठंडा होना | प्रभाव के लिए अच्छी कठोरता समाप्त हो जाती है |
| 3Cr2W8V | 1000-1100 | 800-850 | ठंडी हवा | उत्कृष्ट पहनने का प्रतिरोध |
| 5CrNiMo | 1000-1100 | 820-850 | भट्टी ठंडी | हैमर डाई के लिए उपयोग किया जाता है |
| एच21 | 1100-1200 | 900-950 | ठंडी हवा | उच्च गर्म ताकत, बनाना मुश्किल |
ज़्यादा गरम करने से दाने मोटे हो जाते हैं और उनमें दरारें पड़ जाती हैं।
तेजी से ठंडा होने से बचें - आंतरिक तनाव का कारण बनता है।
फोर्जिंग के बाद एनीलिंग करें।
अंतिम तड़के के बाद, सतह के उपचार से थर्मल थकान और क्षरण प्रतिरोध में सुधार होता है:
गैस नाइट्राइडिंग
आयन (प्लाज्मा) नाइट्राइडिंग
PVD कोटिंग्स (TiN, CrN, AlCrN)
टीडी कोटिंग (वैनेडियम कार्बाइड)
गर्मी की जाँच कम हो गई
बेहतर सोल्डरिंग प्रतिरोध (डाई-कास्टिंग)
बढ़ी हुई पहनने की प्रतिरोधक क्षमता।
अत्यधिक सख्त होना
दरार बनना
ऑस्टेनाइट को बरकरार रखा
डीकार्बराइजेशन
मुलायम धब्बे
अनाज का मोटा होना
पहले से गरम करने के चरणों को सही करें
सटीक तापमान नियंत्रण
अधिक भीगने से बचें
नियंत्रित वातावरण का प्रयोग करें
उचित शमन विधि
तत्काल तड़का
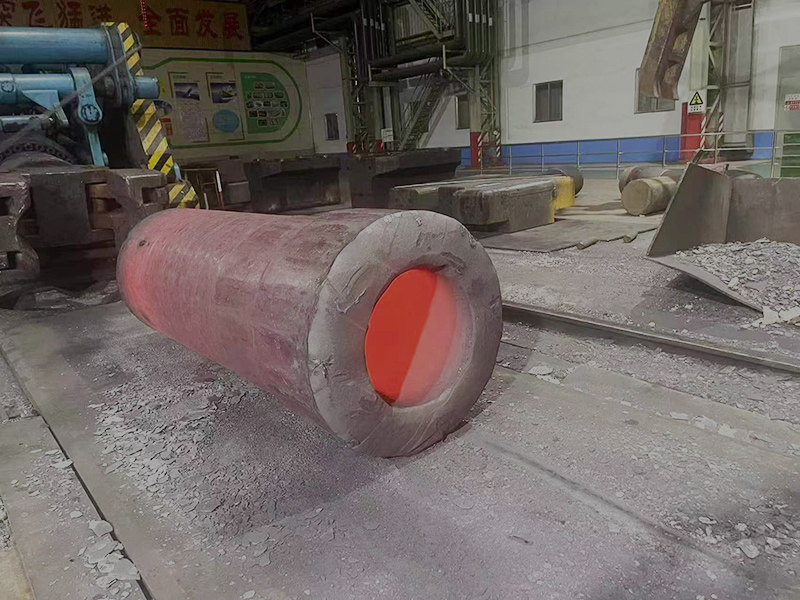
जैसे हॉट वर्क टूल स्टील्स की मशीनिंग के लिए H13, H11, H21, SKD61, 1.2344, 3Cr2W8V काटने की गति, फ़ीड, उपकरण सामग्री और शीतलन स्थितियों के सावधानीपूर्वक नियंत्रण की आवश्यकता होती है। इन स्टील्स में आम तौर पर सीआर-एमओ-वी मिश्र धातु तत्व होते हैं, जो उच्च गर्म शक्ति प्रदर्शित करते हैं, और गर्मी उपचार के बाद 40-52 एचआरसी की कठोरता के स्तर तक पहुंच सकते हैं , जिससे मशीनिंग मानक कार्बन स्टील्स की तुलना में अधिक मांग वाली हो जाती है।
अच्छी तरह से नियंत्रित मशीनिंग पैरामीटर सुनिश्चित करते हैं:
उपकरण घिसाव में कमी
स्थिर सतह अखंडता
माइक्रोक्रैक का न्यूनतम जोखिम
कम अवशिष्ट तनाव
बेहतर मरो जीवन
| पैरामीटर | अनुशंसित रेंज | नोट्स |
|---|---|---|
| काटने की गति (वीसी) | 60-90 मीटर/मिनट | एनील्ड (≤220 एचबी) सामग्री के लिए |
| प्रति दांत फ़ीड (fz) | 0.06–0.15 मिमी/दांत | बड़े उपकरण → उच्च फ़ीड |
| कट की गहराई (एपी) | 2-5 मिमी | मशीन की कठोरता सुनिश्चित करें |
| उपकरण सामग्री | कार्बाइड (TiAlN कोटिंग) | गर्मी प्रतिरोधी कोटिंग की आवश्यकता है |
| शीतलक | एयर + एमक्यूएल अनुशंसित | थर्मल शॉक से बचें |
| पैरामीटर | अनुशंसित रेंज | नोट्स |
|---|---|---|
| काटने की गति (वीसी) | 80-120 मीटर/मिनट | बेहतर फिनिश के लिए थोड़ा अधिक |
| प्रति दांत फ़ीड (fz) | 0.04–0.10 मिमी/दांत | |
| कट की गहराई (एपी) | 0.8-1.5 मिमी | संतुलित चिप लोड |
| उपकरण सामग्री | कार्बाइड (TiSiN, AlTiN) | क्रेटर घिसाव को कम करता है |
| शीतलक | सूखा / एमक्यूएल | बाढ़ शीतलक में दरार पड़ सकती है |
| पैरामीटर | अनुशंसित रेंज | नोट्स |
|---|---|---|
| काटने की गति (वीसी) | 140-200 मीटर/मिनट | कठोर तप्त कर्म स्टील्स के लिए |
| प्रति दांत फ़ीड (fz) | 0.02–0.06 मिमी/दांत | बकबक को कम करने के लिए छोटा चिप लोड |
| कट की गहराई (एपी) | 0.2–0.6 मिमी | |
| उपकरण सामग्री | उच्च प्रदर्शन कार्बाइड, नैनो-कोटिंग | कठोर स्टील के लिए AlTiN-नैनो सर्वोत्तम है |
| शीतलक | केवल सूखी कटाई | थर्मल शॉक को रोकें |
| ऑपरेशन | कटिंग स्पीड | फ़ीड दर | कट | इंसर्ट ग्रेड की गहराई |
|---|---|---|---|---|
| उबड़-खाबड़ मोड़ | 120-180 मीटर/मिनट | 0.20–0.40 मिमी/रेव | 2-4 मिमी | सीवीडी-लेपित कार्बाइड |
| अर्द्ध खत्म | 150-220 मीटर/मिनट | 0.15–0.30 मिमी/रेव | 1-2 मिमी | TiAlN कार्बाइड |
| मोड़ना समाप्त करें | 200-280 मीटर/मिनट | 0.10–0.20 मिमी/रेव | 0.2-1.0 मिमी | पीवीडी-लेपित कार्बाइड |
| ऑपरेशन | कटिंग स्पीड | फ़ीड दर | कट | इंसर्ट ग्रेड की गहराई |
|---|---|---|---|---|
| कठिन मोड़ | 110-180 मीटर/मिनट | 0.05–0.18 मिमी/रेव | 0.1-0.5 मिमी | सीबीएन या पीसीबीएन |
| परिष्करण | 150-200 मीटर/मिनट | 0.03–0.12 मिमी/रेव | 0.05–0.25 मिमी | सीबीएन (वाइपर ज्यामिति) |
नोट: हार्ड टर्निंग कुछ डाई घटकों के लिए हल्की ग्राइंडिंग की जगह ले सकती है।
| ड्रिल प्रकार | कटिंग स्पीड | फ़ीड दर | नोट्स |
|---|---|---|---|
| एचएसएस ड्रिल | 12-18 मीटर/मिनट | 0.10–0.20 मिमी/रेव | केवल नरम एनील्ड स्टील के लिए |
| कार्बाइड ड्रिल | 45-70 मीटर/मिनट | 0.05–0.12 मिमी/रेव | पूर्व-कठोर H13 के लिए |
| गहरे छेद की ड्रिलिंग | 40-55 मीटर/मिनट | फ़ीड में 30% की कमी करें | उच्च दबाव वाले शीतलक का प्रयोग करें |
कठोर हॉट वर्क स्टील (48-52 एचआरसी) को पीसने के लिए पीसने की जलन, माइक्रोक्रैक और नरम धब्बों से बचने के लिए सावधानीपूर्वक नियंत्रण की आवश्यकता होती है।.
| व्हील प्रकार | वर्कपीस स्थिति | व्हील स्पीड | फ़ीड | कूलेंट |
|---|---|---|---|---|
| Al2O3 | annealed | 30-35 मी/से | सामान्य | पायसन |
| सीबीएन | कठोर | 55-70 मी/से | रोशनी | बाढ़ शीतलक की आवश्यकता है |
मुख्य ग्राइंडिंग सिफ़ारिशें:
अत्यधिक गर्मी से बचें → सतह के तापमान को रोकता है
पहिये को नियमित रूप से तैयार करें
एक ही स्थिति में रहने से बचें
कठोर स्टील के लिए नरम ग्रेड के पहियों का उपयोग करें
ईडीएम का कारण बन सकता है:
पुनः परत परत
सूक्ष्म
थकान शक्ति में कमी
परिवर्तित कठोरता
| ईडीएम मोड | फ्लशिंग | पल्स अवधि | नोट्स |
|---|---|---|---|
| खुरदरापन | उच्च फ्लश | लम्बी नाड़ी | सामग्री को शीघ्रता से हटा देता है |
| अर्द्ध खत्म | मध्यम फ्लश | मध्यम नाड़ी | गर्मी प्रभावित क्षेत्र को कम करें |
| ईडीएम समाप्त करें | कम फ्लश | लघु नाड़ी | पुनर्रचना परत को न्यूनतम करें |
पोस्ट-ईडीएम का पालन किया जाना चाहिए:
चमकाने
हल्का पीसना/पत्थर मारना
550-580°C पर तड़का लगाना (तनाव से राहत)
उपयोग करें उच्च अक्षीय, कम रेडियल कटिंग का स्थिरता के लिए
जब संभव हो तो स्लॉटिंग से बचें
ट्रोचॉइडल (गतिशील) टूलपाथ का उपयोग करें
लगातार चिप लोड लागू करें
छोटा टूल ओवरहैंग चुनें
फिनिशिंग के लिए श्रिंक-फिट होल्डर्स का उपयोग करें
| समस्या | कारण | समाधान |
|---|---|---|
| टूल चिपिंग | अत्यधिक रेडियल जुड़ाव | उच्च-अक्षीय रणनीति का प्रयोग करें |
| गड़गड़ाहट गठन | कम काटने की गति | वीसी बढ़ाएँ, तेज़ उपकरण का उपयोग करें |
| सतह का जलना | ग़लत शीतलक | ड्राई या एमक्यूएल पर स्विच करें |
| ईडीएम के बाद क्रैकिंग | पुनः परत परत | ईडीएम के बाद गुस्सा |
| बकवास | टूल ओवरहैंग बहुत लंबा है | विस्तार कम करें, कठोरता बढ़ाएँ |
हॉट वर्क टूल स्टील्स की मशीनिंग के लिए अनुकूलित कटिंग पैरामीटर, कठोर सेटअप, गर्मी प्रतिरोधी उपकरण और नियंत्रित थर्मल स्थितियों की आवश्यकता होती है। सही मशीनिंग सीधे डाई प्रदर्शन पर प्रभाव डालती है, जिससे हीट चेकिंग, क्रैकिंग, कटाव और विरूपण जैसे विफलता मोड कम हो जाते हैं।
कारण: उच्च तापीय प्रवणता
समाधान:
उच्च तापीय चालकता वाला स्टील
अनुकूलित डाई कूलिंग
कारण: उच्च अवशिष्ट तनाव
समाधान:
उचित पहले से गरम करना
एकाधिक स्वभाव चक्र
कारण: उच्च सतह तापमान
समाधान:
बेहतर शीतलन
उच्च तापमान तापमान
कारण: पिघली हुई धातु का प्रवाह
समाधान:
nitriding
पीवीडी कोटिंग्स
एक टियर-1 ऑटोमोटिव आपूर्तिकर्ता ने ~20,000 चक्र (अपेक्षित जीवन: 80,000-120,000 चक्र) के बाद एच13 डाई कास्टिंग इंसर्ट पर समय से पहले विफलता का अनुभव किया।
गुहिका सतह पर ताप की जाँच
धातु प्रवाह क्षेत्र में महत्वपूर्ण क्षरण
शीतलन चैनलों के आसपास दरारें विकसित हो गईं
कठोरता को 48 एचआरसी से घटाकर 38 एचआरसी किया गया
1. गलत टेम्परिंग
इन्सर्ट को केवल एक बार 550°C पर टेम्पर्ड किया गया था।
H13 के लिए उद्योग मानक की आवश्यकता है:
2-3 गुस्सा चक्र
प्रत्येक चक्र: 2-3 घंटे
एकल स्वभाव ने ऑस्टेनाइट को बरकरार रखा, थकान प्रतिरोध को कम किया।
2. अनुचित डाई कूलिंग
कूलिंग चैनल गुहा के बहुत करीब स्थित थे, जिससे निम्न का निर्माण हुआ:
उच्च तापीय प्रवणताएँ
थर्मल शॉक
त्वरित ताप जाँच
3. ख़राब पिघला हुआ धातु प्रवाह डिज़ाइन
एक नुकीले कोने पर एल्युमीनियम जेट के टकराने से स्थानीय क्षरण हुआ.
4. अपर्याप्त नाइट्राइडिंग
सतह पर सुरक्षात्मक नाइट्राइड परत का अभाव → त्वरित ऑक्सीकरण और क्षरण।
संशोधित ताप उपचार
1030°C पर ऑस्टेनिटाइज़ करें
तापमान 3× 580°C पर
अंतिम कठोरता: 48-50 एचआरसी
शीतलन प्रणाली अनुकूलन
चैनल की दूरी 4 मिमी बढ़ा दी गई
अशांत से लेमिनर कूलिंग में बदला गया
डाई सरफेस इंजीनियरिंग
प्लाज्मा नाइट्राइडिंग 12-15 µm तक
एप्लाइड पीवीडी कोटिंग (सीआरएन)
धातु प्रवाह पुनः डिज़ाइन
सॉफ्ट कॉर्नर रेडी का परिचय दिया गया
टकराव के वेग में 22% की कमी
| मीट्रिक | पहले | बाद में |
|---|---|---|
| मरो जीवन | 20,000 शॉट्स | 118,000 शॉट्स |
| गर्मी की जाँच | गंभीर | न्यूनतम |
| कटाव | भारी | 70% कम |
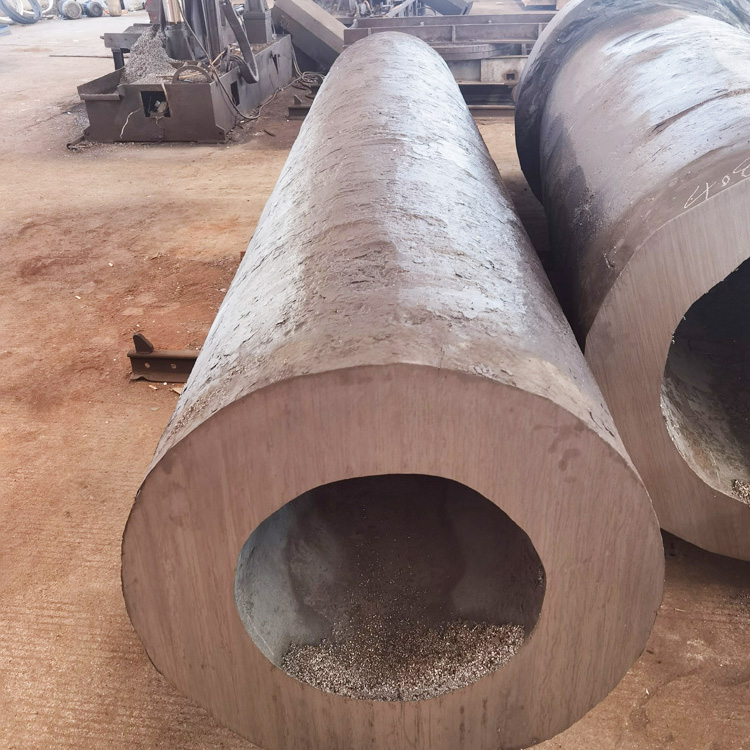
एल्यूमीनियम, जस्ता और मैग्नीशियम डाई कास्टिंग मोल्ड के लिए हॉट वर्क टूल स्टील आवश्यक हैं। उनका थर्मल थकान प्रतिरोध गर्मी की जाँच को कम करता है, और अच्छी गर्म ताकत बार-बार इंजेक्शन चक्र के दौरान विरूपण को कम करती है। H13 और 8407 ESR अपने लंबे जीवनकाल, मशीनीकरण और तापमान पर स्थिर कठोरता के कारण इस उद्योग पर हावी हैं।
अल्युमीनियम
जस्ता
मैगनीशियम
अवयव:
कोर, इंसर्ट, स्प्रू बुशिंग, स्लाइडर्स
H13-प्रकार के स्टील्स से बने सामान्य डाई कास्टिंग घटकों में शामिल हैं:
कोर और गुहाएँ
इजेक्टर पिन
स्प्रू झाड़ियाँ
गेट आवेषण
स्लाइडिंग ब्लॉक
एल्युमीनियम एक्सट्रूज़न डाई के लिए 80-120 एमपीए तक के दबाव को संभालने के लिए गर्म पहनने के प्रतिरोध और कठोरता की आवश्यकता होती है। उच्च शक्ति ग्रेड जैसे H13 ESR और 3Cr2W8V का उपयोग इसके लिए किया जाता है:
प्रोफ़ाइल मर जाती है
मैंड्रेल
मरो के छल्ले
स्पेसर ब्लॉक
कंटेनर लाइनर
स्टील की तापीय चालकता आयामी सटीकता और डाई जीवन को महत्वपूर्ण रूप से प्रभावित करती है।
फोर्जिंग डाई में उच्च प्रभाव बल और गर्म बिलेट्स से तेजी से गर्मी हस्तांतरण का अनुभव होता है। आमतौर पर H11, H13 और 5CrNiMo का उपयोग किया जाता है।
अनुप्रयोगों में शामिल हैं:
क्लोज्ड-डाई फोर्जिंग
हथौड़ा और प्रेस मर जाता है
घूंसे
निहाई
ट्रिमिंग उपकरण
हॉट वर्क स्टील्स आवश्यक हैं:
छेदने वाले प्लग
मैंड्रेल बार
रोलिंग मर जाता है
H13 और 3Cr2W8V जैसे ग्रेड 900-1200 डिग्री सेल्सियस पर छेदने और रोलिंग वातावरण में उच्च पहनने के प्रतिरोध प्रदान करते हैं।
गर्म कतरनी ब्लेड, गर्म ट्रिमिंग उपकरण और उच्च तापमान के तहत तांबा, पीतल और स्टील बनाने के उपकरण में उपयोग किया जाता है।
सही हॉट वर्क टूल स्टील का चयन करना डाई डिज़ाइन और विनिर्माण में सबसे महत्वपूर्ण निर्णयों में से एक है। सही ग्रेड महत्वपूर्ण रूप से डाई लाइफ में सुधार करता है, गर्मी की जाँच को कम करता है, विनाशकारी विफलता को कम करता है, और कुल परिचालन लागत को कम करता है। गलत चयन से अक्सर समय से पहले दरारें पड़ जाती हैं, नरम हो जाती हैं, विरूपण हो जाता है और रखरखाव की लागत बढ़ जाती है।
यह अनुभाग फोर्जिंग डाई, डाई कास्टिंग डाई, एक्सट्रूज़न टूलिंग, हॉट शियरिंग, मैंड्रेल, पंच और अन्य उच्च तापमान बनाने वाले अनुप्रयोगों के लिए हॉट वर्क टूल स्टील का चयन करने के लिए एक व्यापक, इंजीनियर-स्तरीय मार्गदर्शिका प्रदान करता है।
अलग-अलग तप्त कर्म अनुप्रयोग अलग-अलग तापीय और यांत्रिक तनाव लगाते हैं। पहला चयन चरण निम्नलिखित मापदंडों के साथ ऑपरेटिंग वातावरण को परिभाषित करना है:
कार्य तापमान (निरंतर और चरम तापमान)
चक्र आवृत्ति/थर्मल साइकलिंग गंभीरता
संपर्क दबाव/यांत्रिक भार
प्रभाव भार
उपकरण ज्यामिति (तेज कोने बनाम मोटे खंड)
आवश्यक पहनने का प्रतिरोध
पिघली हुई धातु के संपर्क में (डाई कास्टिंग के लिए)
गर्मी हस्तांतरण की आवश्यकता
अपेक्षित उपकरण जीवन/चलने की लंबाई
| अनुप्रयोग प्रकार | विशिष्ट तनाव स्थिति | स्टील की आवश्यकता |
|---|---|---|
| एल्युमिनियम डाई कास्टिंग | अत्यधिक तापीय झटका | उच्च तापीय थकान प्रतिरोध |
| जिंक डाई कास्टिंग | मध्यम तापमान एवं कटाव | अच्छा पहनने का प्रतिरोध |
| पीतल/तांबे की ढलाई | उच्चतर क्षरण | तापमान पर उच्च शक्ति |
| गरम फोर्जिंग | उच्च प्रभाव + उच्च तापमान | उच्च क्रूरता + गर्म ताकत |
| गर्म बाहर निकालना | गंभीर घर्षण एवं घिसाव | उच्च पहनने का प्रतिरोध |
| गरम कतरनी | अत्यधिक प्रभाव | बहुत उच्च कठोरता |
| आस्तीन और खराद का धुरा | निरंतर संपीड़न | रेंगना प्रतिरोध |
प्रत्येक हॉट वर्क स्टील ग्रेड में निम्नलिखित मूल गुणों का एक अद्वितीय संतुलन होता है:
कठोरता - छिलने या टूटने का प्रतिरोध
गर्म ताकत - उच्च तापमान पर कठोरता बनाए रखने की क्षमता
थर्मल थकान प्रतिरोध - गर्मी जाँच का प्रतिरोध
घिसाव प्रतिरोध - कटाव/घर्षण से सुरक्षा
तापीय चालकता - ऊष्मा को नष्ट करने की क्षमता
कठोरता - बड़े वर्गों में समान रूप से कठोर करने की क्षमता
आघात प्रतिरोध - प्रभाव झेलने की क्षमता
| अनुप्रयोग | सबसे महत्वपूर्ण गुण |
|---|---|
| डाई कास्टिंग (अल, एमजी) | तापीय थकान प्रतिरोध, तापीय चालकता |
| गरम फोर्जिंग | कठोरता, गरम ताकत |
| पीतल/तांबा ढलाई | कटाव प्रतिरोध, उच्च गर्म कठोरता |
| बाहर निकालना मर जाता है | पहनने के प्रतिरोध, संपीड़न शक्ति |
| गर्म कतरनी ब्लेड | आघात प्रतिरोध, क्रूरता |
| मैंड्रेल और आस्तीन | रेंगने का प्रतिरोध, गर्म ताकत |
क्रूरता, थर्मल थकान और शक्ति का सर्वोत्तम समग्र संतुलन
एल्यूमीनियम डाई कास्टिंग, फोर्जिंग डाई, एक्सट्रूज़न डाई के लिए आदर्श
कठोरता सीमा: 44-52 एचआरसी
कब चुनें:
यदि अनिश्चित हैं, तो H13-प्रकार के स्टील सबसे सुरक्षित और सबसे बहुमुखी विकल्प हैं।
H13 से अधिक कठोरता
गर्म कठोरता को थोड़ा कम करें
प्रभाव-भारी फोर्जिंग अनुप्रयोगों के लिए बेहतर
कब चुनें:
फोर्जिंग हथौड़ों, उच्च प्रभाव वाले औजारों या टूटने की संभावना वाले बड़े डाई के लिए।
बहुत अधिक गर्म कठोरता और नरम करने के लिए प्रतिरोध
H13/H11 से कम कठोरता
कब चुनें:
गर्म काटने, गर्म बाल काटने वाले ब्लेड और अत्यधिक उच्च तापमान अनुप्रयोगों के लिए।
उच्च पहनने का प्रतिरोध
बहुत अच्छी उच्च तापमान ताकत
H13 से थोड़ी कम कठोरता
कब चुनें:
एक्सट्रूज़न डाईज़ के लिए, पीतल की कास्टिंग डाईज़ और ऐसे अनुप्रयोगों के लिए जहां घर्षण गंभीर है।
अच्छी कठोरता
कम मिश्रधातु सामग्री
कम तापीय थकान प्रतिरोध
कब चुनें:
कम लागत वाले तप्त कर्म उपकरण, कम तापमान फोर्जिंग, या साधारण डाई के लिए।
विभिन्न परिचालनों के लिए अलग-अलग कठोरता श्रेणियों की आवश्यकता होती है।
| अनुप्रयोग | कठोरता सीमा |
|---|---|
| एल्युमिनियम डाई कास्टिंग | 44-48 एचआरसी |
| हॉट फोर्जिंग मर जाता है | 42-52 एचआरसी |
| बाहर निकालना मर जाता है | 46-52 एचआरसी |
| गर्म कतरनी ब्लेड | 50-54 एचआरसी |
| मैंड्रेल | 46-52 एचआरसी |
| आस्तीन | 38-44 एचआरसी |
कठोरता जो बहुत अधिक है → टूटने का जोखिम
कठोरता जो बहुत कम है → नरम होना, विरूपण, लोड विफलता।
बड़े डाई ब्लॉकों के लिए स्टील की आवश्यकता होती है:
उच्च कठोरता
सतह से कोर तक एक समान कठोरता
| स्टील ग्रेड | हार्डनेबिलिटी | अधिकतम अनुभाग अनुशंसा |
|---|---|---|
| एच13 | उत्कृष्ट | 400-500 मिमी तक |
| एच11 | बहुत अच्छा | 350 मिमी तक |
| एच21 | मध्यम | पतले वर्गों के लिए |
| 3Cr2W8V | अच्छा | मध्यम आकार का मर जाता है |
यदि आपकी डाइस 400 मिमी मोटाई से अधिक है , तो हमेशा उच्च-कठोरता ग्रेड (एच13/1.2344 या रीमेल्टेड ईएसआर/वीएआर वेरिएंट) का चयन करें।
प्रीमियम टूल स्टील्स विश्वसनीयता में सुधार करते हैं:
ईएसआर (इलेक्ट्रो स्लैग रीमेल्टेड)
VAR (वैक्यूम आर्क रीमेल्टेड)
महीन कार्बाइड
कम समावेशन
बेहतर कठोरता
दरार पड़ने का खतरा कम हो गया
लम्बी आयु मरो
सिफ़ारिश:
हाई-कैविटी डाई कास्टिंग या हाई-स्पीड एक्सट्रूज़न के लिए → हमेशा ESR/VAR गुणवत्ता चुनें।
विभिन्न स्टील ग्रेडों को विशिष्ट ताप उपचार खिड़कियों की आवश्यकता होती है:
ऑस्टेनिटाइजिंग तापमान
शमन प्रकार
तड़का तापमान
डबल/ट्रिपल टेम्परिंग
तनाव से राहत
गलत ताप उपचार के परिणामस्वरूप होता है:
गर्मी की जाँच
भंगुरता
मुलायम धब्बे
समयपूर्व असफलता
अंतिम चयन से पहले निर्माता ताप उपचार चार्ट की जाँच करें।
चुनें: H13 / SKD61 / 1.2344 (ESR)
क्यों: सर्वोत्तम तापीय थकान + कठोरता संतुलन
चुनें: H11 / 1.2343
क्यों: उच्च फ्रैक्चर क्रूरता
चुनें: 3Cr2W8V या H13 (ESR)
क्यों: उच्च पहनने का प्रतिरोध
चुनें: H21
क्यों: बेहतर लाल कठोरता
| गलती | परिणाम का चयन करते समय सामान्य गलतियाँ |
|---|---|
| बहुत अधिक कठोरता का चयन करना | टूट कर मरो |
| अत्यधिक भार के लिए गैर-रीमेल्टेड स्टील का उपयोग करना | आंतरिक समावेशन → समयपूर्व विफलता |
| उच्च-प्रभाव फोर्जिंग के लिए H13 का चयन करना | छिलना, किनारा टूटना |
| जहां कठोरता की आवश्यकता हो वहां H21 का उपयोग करना | प्रलयंकारी फ्रैक्चर |
| ग़लत तड़का | गर्म ताकत कम हो गई |
| तापीय चालकता की अनदेखी | बढ़ी हुई गर्मी की जाँच |
अंतिम रूप देने से पहले, सत्यापित करें:
अनुप्रयोग तापमान प्रोफ़ाइल
आवश्यक कठोरता स्तर
पहनने के प्रतिरोध की जरूरत है
शीतलन दर और थर्मल शॉक स्तर
उपकरण ज्यामिति जटिलता
डाई ब्लॉक आकार (कठोरता)
आवश्यक सतह उपचार (नाइट्राइडिंग, पीवीडी)
बजट बनाम ईएसआर/वीएआर आवश्यकता
अपेक्षित उपकरण जीवन
स्टील का सही चयन डाई लाइफ को 2-5× तक बेहतर बना सकता है.
| ग्रेड | उपकरण अनुशंसा | कटिंग स्पीड | नोट्स |
|---|---|---|---|
| एच13 | कार्बाइड आवेषण | 70-120 मीटर/मिनट | शीतलक की आवश्यकता है |
| एच11 | कार्बाइड आवेषण | 80-130 मीटर/मिनट | मशीन बनाना आसान |
| एच21 | सिरेमिक/कार्बाइड | 40-80 मीटर/मिनट | उच्च कठोरता |
| 3Cr2W8V | करबैड | 50-90 मीटर/मिनट | अपघर्षक कार्बाइड उपकरण के जीवन को कम कर देते हैं |
| 5CrNiMo | एचएसएस/कार्बाइड | 90-150 मीटर/मिनट | अच्छी मशीनेबिलिटी |
उच्च तापमान बनाने वाले उद्योगों में हॉट वर्क टूल स्टील एक अपरिहार्य भूमिका निभाते हैं। टूलींग प्रदर्शन को अधिकतम करने और डाई जीवन का विस्तार करने के लिए स्टील ग्रेड चयन, गर्मी उपचार और विफलता तंत्र को समझना महत्वपूर्ण है। उन्नत ईएसआर तकनीक, बेहतर मिश्र धातु डिजाइन और अनुकूलित थर्मल प्रबंधन के साथ, ऑटोमोटिव, एयरोस्पेस और भारी औद्योगिक विनिर्माण की मांगों को पूरा करने के लिए आधुनिक हॉट वर्क स्टील्स का विकास जारी है।
| टर्म | डेफिनिशन | नोट्स / एप्लिकेशन संदर्भ में तकनीकी शब्द |
|---|---|---|
| हॉट वर्क टूल स्टील | उच्च तापमान (400-700 डिग्री सेल्सियस) के संपर्क में आने पर कठोरता, कठोरता और ताकत बनाए रखने के लिए डिज़ाइन किए गए टूल स्टील की एक श्रेणी। | डाई कास्टिंग, फोर्जिंग, एक्सट्रूज़न, हॉट शीयर ब्लेड में उपयोग किया जाता है। |
| थर्मल थकान | बार-बार गर्म करने और ठंडा करने के चक्र के कारण होने वाली दरारें। | डाई कास्टिंग में प्रमुख विफलता मोड मर जाता है। |
| गर्मी की जाँच | थर्मल थकान के कारण सतह पर महीन दरारें। | एल्यूमीनियम डाई कास्टिंग में आम। |
| गरम कठोरता | ऊंचे तापमान पर कठोरता बनाए रखने की क्षमता। | पिघली हुई धातु के संपर्क में आने से मरने के लिए महत्वपूर्ण। |
| लाल कठोरता | लाल-गर्म परिस्थितियों में स्टील की कठोरता। | H21 जैसे टंगस्टन स्टील्स में विशेष रूप से उच्च। |
| कड़ा करना | शमन के बाद क्रॉस-सेक्शन के माध्यम से एक समान कठोरता प्राप्त करने की क्षमता। | बड़े डाई ब्लॉकों के लिए महत्वपूर्ण। |
| ऑस्टेनिटाइज़िंग | शमन से पहले ऑस्टेनाइट बनाने के लिए स्टील को गर्म करना। | तापमान ग्रेड (H13 ~ 1020–1050°C) के अनुसार बदलता रहता है। |
| शमन | स्टील को सख्त करने के लिए तेजी से ठंडा करना। | स्टील के आधार पर तेल, वायु या पॉलिमर शमन का उपयोग किया जाता है। |
| टेम्परिंग | कठोरता में सुधार लाने और भंगुरता को कम करने के लिए बुझे हुए स्टील को दोबारा गर्म करना। | हॉट वर्क स्टील्स को अक्सर 2-3 टेम्परिंग चक्रों की आवश्यकता होती है। |
| माध्यमिक सख्त होना | कार्बाइड अवक्षेपण के कारण तड़के के दौरान कठोरता में वृद्धि। | ~550°C पर द्वितीयक सख्त होने से H13 को लाभ होता है। |
| ईएसआर (इलेक्ट्रो स्लैग रीमेल्टिंग) | एक रीमेल्टिंग प्रक्रिया जो समावेशन को कम करती है और स्वच्छता और कठोरता में सुधार करती है। | उच्च-प्रदर्शन वाले डाईज़ के लिए अनुशंसित। |
| VAR (वैक्यूम आर्क रीमेल्टिंग) | उच्च शुद्धता वाली रीमेल्टिंग तकनीक जो थकान प्रतिरोध और कठोरता को बढ़ाती है। | प्रीमियम हॉट वर्क स्टील्स के लिए उपयोग किया जाता है। |
| थर्मल शॉक | अचानक तापमान परिवर्तन के कारण तनाव और दरारें पड़ जाती हैं। | डाई कास्टिंग में गंभीर थर्मल शॉक का अनुभव होता है। |
| रेंगना प्रतिरोध | समय के साथ उच्च तापमान के तहत विरूपण का विरोध करने की क्षमता। | मैंड्रेल, कोर, एक्सट्रूज़न के लिए महत्वपूर्ण मर जाता है। |
| प्रतिरोध पहन | घर्षण, क्षरण और घर्षण का विरोध करने की क्षमता। | बाहर निकालना और फोर्जिंग के लिए महत्वपूर्ण मर जाता है। |
| कार्बाइड | कार्बन और मिश्र धातु तत्वों द्वारा निर्मित कठोर कण। | पहनने के प्रतिरोध में सुधार करें लेकिन मोटे होने पर कठोरता कम करें। |
| मार्टेंसाईट | शमन के बाद कठोर सूक्ष्म संरचना का निर्माण हुआ। | टूल स्टील प्रदर्शन के लिए आधार संरचना। |
| ऑस्टेनाइट को बरकरार रखा | शमन के बाद बचा ऑस्टेनाइट; आयामी स्थिरता कम कर देता है। | तड़के या क्रायोजेनिक उपचार की आवश्यकता है। |
| बेरहमी | प्रभाव के तहत टूटने और छिलने का प्रतिरोध। | H11 और ESR ग्रेड उच्च कठोरता प्रदान करते हैं। |
| प्रभाव भार | फोर्जिंग या कतरनी के दौरान टूलींग पर अचानक लगाया गया बल। | हाई-शॉक डाइज़ के लिए सामग्री का चयन करता है। |
| कटाव | पिघली हुई धातु के प्रवाह या घर्षण के कारण सामग्री की हानि। | तांबे/पीतल की ढलाई और बाहर निकालना में गंभीर। |
| डाई सोल्डरिंग | कास्टिंग के दौरान पिघला हुआ एल्युमीनियम डाई सतह पर चिपक जाता है। | तापमान और सतह के उपचार द्वारा नियंत्रित। |
| ऊष्मीय चालकता | स्टील की गर्मी स्थानांतरित करने की क्षमता। | उच्च चालकता ताप जाँच को कम कर देती है। |
| nitriding | सतह सख्त करने की प्रक्रिया में कठोर परतें बनाने के लिए नाइट्रोजन शामिल की जाती है। | घिसाव और क्षरण प्रतिरोध को बढ़ाता है। |
| पीवीडी कोटिंग | सतह की कठोरता बढ़ाने और घर्षण को कम करने के लिए पतली कठोर कोटिंग्स (जैसे, TiN, CrN) लगाई जाती हैं। | डाई-कास्टिंग कोर और पिन पर उपयोग किया जाता है। |
| एनीलिंग | मशीनिंग और तनाव से राहत के लिए नरम उपचार। | हॉट वर्क स्टील्स को आम तौर पर ≤ 220 एचबी तक एनील्ड किया जाता है। |
| तनाव से राहत | मशीनिंग या ईडीएम के बाद आंतरिक तनाव को कम करने के लिए नियंत्रित हीटिंग। | सेवा से पहले टूटने से बचाता है। |
| ईडीएम पुनर्रचना परत | इलेक्ट्रिकल डिस्चार्ज मशीनिंग के बाद बनी कठोर सतह परत। | टूटने से बचाने के लिए इसे हटा देना चाहिए या तड़का लगाना चाहिए। |
| गर्मी प्रतिरोध | ताकत खोए बिना उच्च तापमान का सामना करने की क्षमता। | पिघली हुई धातु के संपर्क में आने से मरने के लिए महत्वपूर्ण। |
| फोर्जिंग तापमान रेंज | फोर्जिंग टूल स्टील के लिए अनुशंसित तापमान विंडो। | उदाहरण के लिए, H13: 950–1100°C। |
| इज़ोटेर्मल फोर्जिंग | निरंतर डाई तापमान स्थितियों के तहत फोर्जिंग। | डाई पर थर्मल शॉक को कम करता है। |
| छिल | छोटे फ्रैक्चर या टुकड़े उपकरण के किनारों को तोड़ रहे हैं। | अपर्याप्त रूप से कठोर स्टील्स में आम। |
| प्लास्टिक विकृत करना | उच्च ताप या अपर्याप्त कठोरता के कारण स्थायी विकृति। | डाई नरम होने से विक्षेपण या पतन होता है। |
| गरम ताकत | ऊंचे तापमान पर भी ताकत बरकरार रहती है। | एक्सट्रूज़न और फोर्जिंग की कुंजी मर जाती है। |
| थकान भरा जीवन | बार-बार तनाव चक्र के कारण विफलता तक का समय। | उचित स्टील ग्रेड और ताप उपचार द्वारा सुधार किया गया। |
| सतही अखंडता | मशीनिंग या ईडीएम के बाद डाई सतह की स्थिति। | थर्मल थकान प्रतिरोध को प्रभावित करता है। |
| उपकरण जीवन | वह अवधि जब कोई उपकरण या डाई विफलता से पहले कार्य करता है। | तप्त कर्म टूलींग में प्रमुख लागत कारक। |
| समावेशन | स्टील के भीतर गैर-धातु कण। | क्रूरता कम करें; ESR/VAR द्वारा न्यूनतम किया गया। |
| मिश्र धातु तत्व | प्रदर्शन में सुधार के लिए तत्व जोड़े गए (सीआर, मो, वी, डब्ल्यू, नी)। | इस्पात श्रेणी और व्यवहार को परिभाषित करें। |
| कार्बराइजेशन | स्टील में कार्बन अवशोषण; तप्त कर्म के लिए हानिकारक मर जाता है। | सतह पर भंगुरता आ जाती है। |
| ऑक्सीकरण स्केलिंग | उच्च तापमान के कारण सतह का ऑक्सीकरण। | कम-सीआर स्टील्स में अधिक गंभीर। |
हाँ। टूल स्टील को विशेष रूप से के लिए डिज़ाइन किया गया है ताप उपचार । ताप उपचार वह है जो टूल स्टील्स को उनकी उच्च कठोरता, ताकत और पहनने का प्रतिरोध देता है।
टूल स्टील्स के लिए विशिष्ट ताप उपचार चरण हैं:
प्रीहीटिंग - थर्मल शॉक को कम करने और तापमान को बराबर करने के लिए।
ऑस्टेनाइटाइजिंग (सख्त तापमान) - एक महत्वपूर्ण तापमान तक गर्म करना जहां ऑस्टेनाइट बनता है।
शमन - मार्टेंसाइट बनाने के लिए नियंत्रित शीतलन (वायु, तेल, गैस या नमक)।
तड़का लगाना - कठोरता में सुधार करने, मार्टेंसाइट को स्थिर करने और भंगुरता को कम करने के लिए महत्वपूर्ण तापमान से नीचे दोबारा गर्म करना।
के लिए , इनके बीच संतुलन प्राप्त करने के लिए ताप उपचार महत्वपूर्ण है: हॉट वर्क टूल स्टील्स (जैसे H13, H11, H21)
गरम कठोरता
बेरहमी
थर्मल थकान प्रतिरोध
उचित ताप उपचार के बिना, सर्वोत्तम तप्त कर्म ग्रेड भी सेवा में समय से पहले विफल हो जाएगा।
कड़ाई से बोलते हुए, 4140 को टूल स्टील के रूप में वर्गीकृत नहीं किया गया है । यह एक क्रोमियम-मोलिब्डेनम मिश्र धातु इस्पात है , जिसका उपयोग अक्सर इसके लिए किया जाता है:
शाफ्ट
गियर्स
बोल्ट
सामान्य इंजीनियरिंग भाग
यह है:
अच्छी कठोरता
अच्छी कठोरता
मध्यम पहनने का प्रतिरोध
हालाँकि, इसमें उच्च पहनने के प्रतिरोध और गर्म शक्ति का अभाव है , विशेष रूप से अधिकांश टूल स्टील अनुप्रयोगों के लिए आवश्यक हॉट वर्क डाई के लिए.
आप 4140 को कभी-कभी कम दबाव वाले हॉट टूलींग में या बैकिंग/सपोर्ट सामग्री के रूप में उपयोग करते हुए देख सकते हैं, लेकिन यदि आपको वास्तविक हॉट वर्क डाई स्टील की आवश्यकता है, जैसे ग्रेड तो H13, H11, 3Cr2W8V, 5CrNiMo कहीं अधिक उपयुक्त हैं।
में D2 टूल स्टील में एनील्ड अवस्था आमतौर पर निम्नलिखित गुण होते हैं:
कठोरता लगभग 190-230 एचबी (≈ 20-25 एचआरसी)
इस नरम अवस्था में, यह है:
मशीन बनाना आसान
रफिंग और आकार देने के लिए उपयुक्त
के बाद सख्त करने और तड़का लगाने , आमतौर पर D2 का उपयोग किया जाता है:
58-62 एचआरसी कोल्ड वर्क अनुप्रयोगों के लिए
नोट: D2 एक कोल्ड वर्क टूल स्टील है , हॉट वर्क स्टील नहीं। यह H13-प्रकार के हॉट वर्क स्टील्स की तुलना में उच्च तापमान पर खराब प्रदर्शन करता है।
4140 और D2 बहुत अलग सामग्रियां हैं:
4140 मिश्र धातु इस्पात:
प्रकार: सामान्य प्रयोजन सीआर-मो मिश्र धातु इस्पात
कठोरता (बुझाई और तड़का): ~28-45 एचआरसी
ताकत: उच्च क्रूरता
पहनने का प्रतिरोध: मध्यम
तापमान प्रतिरोध: बहुत उच्च उपकरण तापमान के लिए उपयुक्त नहीं है
विशिष्ट उपयोग: शाफ्ट, गियर, संरचनात्मक भाग
D2 टूल स्टील:
प्रकार: उच्च कार्बन, उच्च क्रोमियम कोल्ड वर्क टूल स्टील
कठोरता (उपयोग में): 58-62 एचआरसी
पहनने का प्रतिरोध: बहुत अधिक
कठोरता: 4140 से कम
तापमान प्रतिरोध: कमरे के तापमान वाले उपकरणों के लिए अच्छा है, लेकिन गर्म काम के लिए नहीं
उपयोग: घूंसे, डाई, चाकू, कोल्ड कतरनी, ब्लैंकिंग उपकरण
के लिए तप्त कर्म डाई स्टील चयन , न तो 4140 और न ही डी2 आदर्श है; आमतौर पर H13-प्रकार के स्टील्स को प्राथमिकता दी जाती है।
हाँ, D2 टूल स्टील में जंग लग सकता है.
डी2 में उच्च क्रोमियम (~12%) होता है , जो कुछ संक्षारण प्रतिरोध देता है।
हालाँकि, यह सच्चा स्टेनलेस स्टील नहीं है , क्योंकि इसमें ठोस घोल में पर्याप्त Cr की कमी होती है और इसमें क्रोमियम कार्बाइड की मात्रा अधिक होती है।
यदि आर्द्र या संक्षारक वातावरण में असुरक्षित छोड़ दिया जाए, तो D2 ऑक्सीकरण करेगा। तप्त कर्म परिवेश में, इसका उपयोग शायद ही कभी किया जाता है क्योंकि:
यह ठंड में पहनने के प्रतिरोध के लिए अनुकूलित है, थर्मल थकान प्रतिरोध के लिए नहीं।
हाँ। अन्य टूल स्टील्स की तरह, A2 को कठोर और टेम्पर्ड किया जाना चाहिए । उसके डिज़ाइन किए गए गुणों को प्राप्त करने के लिए
एनील्ड अवस्था में, A2 मशीनी है लेकिन अपेक्षाकृत नरम है।
सख्त होने और तड़का लगाने के बाद, A2 आमतौर पर 57-62 HRC तक पहुँच जाता है।अच्छी आयामी स्थिरता के साथ
A2 एक एयर-हार्डनिंग कोल्ड वर्क टूल स्टील है , न कि हॉट वर्क स्टील। उच्च तापमान अनुप्रयोगों के लिए, तप्त कर्म ग्रेड (H13, H11) अधिक उपयुक्त हैं।
सख्त करने का तापमान (ऑस्टेनिटाइजिंग तापमान) उपकरण स्टील के प्रकार पर निर्भर करता है:
O-प्रकार (तेल सख्त करना) : ~780-820°C
ए-प्रकार (वायु सख्त होना) : ~950-980°C (ए2)
डी-प्रकार (उच्च सीआर शीत कार्य) : ~1000-1040°C (डी2)
हॉट वर्क टूल स्टील्स (उदाहरण के लिए, H13) : ~1000-1050°C
के लिए हॉट वर्क टूल स्टील , विशिष्ट ऑस्टेनिटाइजिंग तापमान:
H13 / 1.2344 / SKD61 : 1000-1050°C
एच11 / 1.2343 : 1000-1030°सेल्सियस
H21 : 1080-1200°C
हमेशा स्टील निर्माता की डेटाशीट का पालन करें और उपयोग करें:
मल्टी-स्टेप प्रीहीटिंग
धारण करने का सही समय
बुझाने के बाद तुरंत तड़का लगाना
शास्त्रीय धातु विज्ञान में, ताप उपचार के चार बुनियादी प्रकार हैं:
एनीलिंग - स्टील को नरम करना, आंतरिक तनाव से राहत, मशीनेबिलिटी में सुधार।
सामान्य बनाना - एक समान सूक्ष्म संरचना का निर्माण करना और अनाज के आकार को परिष्कृत करना।
हार्डनिंग (शमन करना) - ऑस्टेनिटाइजिंग तापमान तक गर्म करना और मार्टेंसाइट बनाने के लिए तेजी से ठंडा करना।
तड़का लगाना - भंगुरता को कम करने और कठोरता में सुधार करने के लिए कठोर स्टील को दोबारा गर्म करना।
के लिए हॉट वर्क टूल स्टील , सामान्यीकरण कम आम है; अधिकांश प्रक्रियाएँ इस पर केंद्रित हैं:
एनीलिंग (या सॉफ्ट एनीलिंग)
ऑस्टेनिटाइजिंग (सख्त करना)
शमन
एकाधिक तड़के चक्र
तनाव से राहत
हाँ, तेल में बुझाने से स्टील कठोर हो सकता है - लेकिन केवल तभी जब:
स्टील में पर्याप्त कार्बन होता है (आमतौर पर >0.3–0.4%)
सही सख्त तापमान का उपयोग किया जाता है
स्टील का डिज़ाइन तेल शमन पर विचार करता है (उदाहरण के लिए, ओ-श्रृंखला उपकरण स्टील्स, कुछ मिश्र धातु स्टील्स)
तथापि:
थर्मल तनाव और टूटने के जोखिम को कम करने के लिए कई हॉट वर्क टूल स्टील्स (उदाहरण के लिए, एच 13, एच 11) आमतौर पर हवा में कठोर या गैस से बुझाए जाते हैं, न कि तेल से बुझाए जाते हैं।
वायु-सख्त ग्रेडों पर तेल शमन का उपयोग करने से दरारें पड़ सकती हैं।
नहीं, लेकिन हाई-स्पीड स्टील (HSS) टूल स्टील्स का एक उपसमूह है.
टूल स्टील : कोल्ड वर्क, हॉट वर्क, प्लास्टिक मोल्ड स्टील्स और हाई-स्पीड स्टील्स सहित व्यापक श्रेणी।
हाई-स्पीड स्टील : टूल स्टील्स का विशेष समूह (जैसे एम 2, एम 42) उच्च गति और ऊंचे तापमान पर काम करने वाले उपकरणों को काटने के लिए डिज़ाइन किया गया है।
एचएसएस की मुख्य विशेषताएं:
बहुत उच्च कठोरता (64-68 एचआरसी तक)
उच्च लाल कठोरता
काटने के उपकरण, ड्रिल, नल, एंड मिल के लिए उपयोग किया जाता है
हॉट वर्क डाई स्टील्स (जैसे H13) टूल स्टील्स हैं, लेकिन वे हाई-स्पीड स्टील्स नहीं हैं.
कोई भी टूल स्टील जंग से 100% प्रतिरक्षित नहीं है , लेकिन कुछ अधिक संक्षारण प्रतिरोधी हैं :
स्टेनलेस टूल स्टील्स : उदाहरणों में शामिल हैं
एआईएसआई 440सी
एआईएसआई 420 (संशोधित)
कुछ प्लास्टिक मोल्ड स्टेनलेस टूल स्टील्स
डी2 : इसकी उच्च क्रोमियम सामग्री के कारण इसे अक्सर 'अर्ध-स्टेनलेस' कहा जाता है, लेकिन यह अभी भी जंग खा सकता है।
H13 जैसे हॉट वर्क टूल स्टील में क्रोमियम (≈5%) होता है, लेकिन:
वे स्टेनलेस नहीं हैं
वे उच्च तापमान पर स्केलिंग का विरोध करते हैं, लेकिन फिर भी आर्द्र वातावरण में जंग से बचने के लिए सुरक्षा (तेल, कोटिंग्स, भंडारण की स्थिति) की आवश्यकता होती है।
A2 को एयर-हार्डनिंग टूल स्टील के रूप में डिज़ाइन किया गया है।
यह आमतौर पर हवा या गैस शमन द्वारा कठोर हो जाता है। लगभग 950-980°C तक
तेल बुझाने से दरार पड़ने का खतरा बढ़ जाता है । अत्यधिक शीतलन दर के कारण
इसलिए:
तेल शमन A2 की आमतौर पर अनुशंसा नहीं की जाती है.
वायु सख्त होने से बेहतर आयामी स्थिरता और कम तनाव मिलता है।
सामान्य कामकाजी परिस्थितियों में:
A2 टूल स्टील , सख्त और तड़के के बाद, 57-62 HRC तक पहुँच सकता है.
4140 स्टील , बुझाया हुआ और टेम्पर्ड, आमतौर पर 28-45 एचआरसी तक पहुंचता है.
इसलिए:
अधिकतम के संदर्भ में कठोरता , A2, 4140 से काफी कठिन है.
हालाँकि, 4140 अधिक सख्त और अधिक क्षमाशील है, जबकि A2 अधिक पहनने के लिए प्रतिरोधी है।
दोनों हॉट वर्क डाई स्टील्स के रूप में उपयुक्त नहीं हैं। उच्च तापमान अनुप्रयोगों के लिए H13-प्रकार ग्रेड की तुलना में
सामान्य तौर पर:
हाई-स्पीड स्टील्स (एचएसएस) जैसे एम2, एम42 तक पहुंच सकते हैं 64-68 एचआरसी .
कार्बाइड उपकरण (स्टील नहीं, लेकिन अक्सर टूलींग में उपयोग किए जाते हैं) और भी कठिन होते हैं।
कुछ कोल्ड वर्क टूल स्टील्स (जैसे विशेष पहनने-प्रतिरोधी ग्रेड) भी बहुत उच्च कठोरता तक पहुंच सकते हैं।
विशिष्ट तप्त कर्म उपकरण इस्पात अनुप्रयोगों में:
कठोरता आमतौर पर 44-54 एचआरसी तक सीमित होती है , क्योंकि उच्च कठोरता से कठोरता कम हो जाती है और थर्मल शॉक के तहत टूटने का खतरा बढ़ जाता है।
इसलिए, 'सबसे कठोर स्टील' हमेशा गर्म काम के लिए 'सर्वश्रेष्ठ' नहीं होता है - आपको संतुलन की आवश्यकता होती है। कठोरता, क्रूरता और थर्मल प्रतिरोध के बीच
संरचना के आधार पर एक सामान्य वर्गीकरण स्टील्स को चार मुख्य प्रकारों में विभाजित करता है:
कार्बन स्टील
अलॉय स्टील
स्टेनलेस स्टील
टूल स्टील
हॉट वर्क डाई स्टील्स के अंतर्गत आते हैं 'टूल स्टील' श्रेणी और, विशेष रूप से, हॉट वर्क टूल स्टील के अंतर्गत आते हैं.


