
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2025-11-14 Oorsprong: Werf


Warmwerkgereedskapstaal verwys na 'n groep legeringstaal wat spesifiek ontwerp is om teen verhoogde temperature te werk - tipies tussen 200°C en 700°C - onder toestande van hoë meganiese spanning, herhaalde termiese siklusse en langdurige blootstelling aan gesmelte metale of warm werkstukke. Anders as koue werkgereedskapstaal, wat hoofsaaklik op slytasieweerstand en hardheid by kamertemperatuur fokus, moet warmwerkstaal meganiese stabiliteit handhaaf en versagting, oksidasie en termiese moegheid weerstaan wanneer dit aan uiterste hitte onderwerp word.
Nywerhede wat sterk op warmwerkstaal staatmaak, sluit in gietwerk, warm smee, aluminium-ekstrudering, staalpypproduksie, motorgietwerk, drukmatrysvervaardiging en vorming van swaar masjineriekomponente.
Warmwerkgereedskapstaal onderskei hulself deur:
Hoë warm hardheid (vermoë om hardheid by temperatuur te behou)
Uitsonderlike termiese moegheidsweerstand
Goeie impaktaaiheid by verhoogde temperatuur
Hoë rooi hardheid
Sterk dimensionele stabiliteit onder sikliese termiese skok
Goeie weerstand teen hitte kontrole
Hoë temperweerstand
Hierdie kenmerke definieer gesamentlik die lewensduur van matryse, vorms en gereedskapstelsels wat onder hoë hitte werk.
Warmwerkgereedskapstaal val onder die AISI H-reeks (H10–H19).
Mees algemeen:
H10–H13 → Chroom-gebaseerde warmwerkstaal
H14–H19 → Wolfram / molibdeen warmwerkstaal
AISI H13 is die mees gebruikte wêreldwyd.
Europese benamings fokus op chemiese samestelling en hittebehandelingsreaksie.
Tipiese grade sluit in:
| DIN | Ekwivalente | Toepassing |
|---|---|---|
| 1.2343 | H11 | Hoë taaiheid smee matryse |
| 1.2344 | H13 | Algemene doel, hoë termiese moegheidsweerstand |
| 1.2365 | H10 | Warm skeerblaaie |
| 1.2581 | H21 | Hoëtemperatuur wolframstaal |
DIN 1.2344 (8407) ESR-variante word in motor-spuitgietwerk gebruik.
SKD61 → Ekwivalent aan H13 / 1,2344
SKD62 → Gebruik in hoëladingsgereedskap
Japan se SKD61 word erken vir hoë kwaliteit suiwerheid wanneer ESR verwerk word.
Chinese-gereedskapstaalstelsel sluit in:
4Cr5MoSiV1 → H13 ekwivalent
3Cr2W8V → Wolfram warmwerkstaal
5CrNiMo → Hoë impak smeestaal
ASTM A681 word dikwels gebruik om chemiese en meganiese eienskappe te standaardiseer.
H13 is 'n chroom-molibdeen-vanadium-legeringsstaal wat ontwerp is vir gebalanseerde weerstand teen hittekontrole, warm slytasie, impaktaaiheid en dimensionele stabiliteit.
Sterkpunte:
Uitstekende weerstand teen termiese moegheid
Goeie verhardbaarheid (eenvormige hardheid in groot dele)
Goed geskik vir gietwerk, ekstrusie, warm smee
ESR-variante bied hoër suiwerheid en verbeterde lewensduur
Tipiese H13 Toepassings:
Die gietinsetsels, kerns en holtes
Aluminium ekstrusie sterf
Smee matrye en stampe
Dorne en moue
Hoë-spanning warm skeer lemme
Ontwerp vir toepassings waar impakweerstand swaarder weeg as hoë temperatuur slytasieweerstand.
Voordele:
Hoë taaiheid en kraakweerstand
Laer vanadiuminhoud, wat dit makliker maak om te masjineer en te poleer
Algemene gebruike:
Impak sterf
Gereedskap wat hoë skokweerstand vereis
Warm pons en persgereedskap
'n Wolfram-gebaseerde warmwerkstaal wat ontwerp is vir uiters hoë temperature.
Unieke kenmerke:
Behou hardheid bo 600°C
Uitstekende warm sterkte
Word gebruik in warm ekstrusie van staal en superlegerings
Chinese wolfram-warmwerk-staal met uitsonderlike hoë-temperatuur-slytasieprestasie.
Gebruik in:
Hoëspoed warm smee
Staal ekstrusie sterf
Swaarvrag smee ringe en blokke
Hoë-impak staal wat wyd gebruik word in smeehamers.
Bekend vir taaiheid en kraakweerstand.
Premium-graad H13 met uiters lae onsuiwerheidsvlakke:
Uitstekende netheid
Langer sterf lewe
Beter poleerprestasie
Ideaal vir komplekse gietvorms
| Graad | C | Cr | Mo | V | W | Si | Ni |
|---|---|---|---|---|---|---|---|
| H13 / 1,2344 / SKD61 | 0,32–0,45 | 4,75–5,50 | 1,10–1,75 | 0,80–1,20 | — | 0,80–1,20 | — |
| H11 / 1,2343 | 0,32–0,45 | 4,75–5,50 | 1,10–1,75 | ≤0,40 | — | 0,80–1,20 | — |
| H21 / 1,2581 | 0,25–0,40 | 3.00–3.75 | — | — | 9.00–10.00 | 0,50–1,00 | — |
| 3Cr2W8V | 0,30–0,60 | 2,70–3,50 | — | 0,20–0,50 | 8.00–10.00 | 0,80–1,20 | — |
| 5CrNiMo | 0,40–0,60 | 4,50–5,50 | — | — | — | 0,30–0,80 | 1.00–1.50 |
| Graad | Hardheid (HRC) | Warm Hardheid | Termiese Geleidingsvermoë (W/m·K) | Taaiheid | Slytasieweerstand |
|---|---|---|---|---|---|
| H13 | 46–52 | Uitstekend | 28–30 | Hoog | Medium-Hoog |
| H11 | 45–50 | Goed | 25–28 | Baie hoog | Medium |
| H21 | 45–55 | Baie hoog | 23–27 | Medium | Hoog |
| 3Cr2W8V | 45–50 | Uitstekend | 22–25 | Medium | Baie hoog |
| 5CrNiMo | 40–48 | Goed | 30–32 | Baie hoog | Medium |
| Toepassing | H13 | H11 | H21 | 3Cr2W8V | 5CrNiMo |
|---|---|---|---|---|---|
| Die gietwerk (Al/Zn/Mg) | ★★★★★ | ★★★★☆ | ★★☆☆☆ | ★★★★☆ | ★★★☆☆ |
| Aluminium Ekstrusie Dies | ★★★★★ | ★★★☆☆ | ★★★★☆ | ★★★★★ | ★★☆☆☆ |
| Warm smee sterf | ★★★★☆ | ★★★★★ | ★★★★☆ | ★★★★★ | ★★★★★ |
| Doorn & moue | ★★★★★ | ★★★★☆ | ★★★★☆ | ★★★★☆ | ★★★☆☆ |
| Warm skeerlemme | ★★★★☆ | ★★★☆☆ | ★★★★★ | ★★★★☆ | ★★★☆☆ |
Warmwerkstaal moet hardheid behou, selfs wanneer dit blootgestel word aan:
Gesmelte aluminium (660°C)
Matrysgietsiklusse (500–600°C oppervlak)
Ekstrusiebloktemperature (400–500°C)
H13 behou 40 HRC by 600°C , wat koolstofstaal drasties beter presteer.
Termiese moegheid krake ('hitte kontrole') is die #1 mislukking modus in die gietwerk en warm smee gereedskap.
Sleutel beïnvloedende faktore:
Allooi verspreiding
Ontwerp van verkoelingskanaal
Oppervlakafwerking
Temperatuur temperatuur
ESR suiwerheid
Warm dra sluit in:
Skuurslytasie
Kleefslytasie
Gesmelte metaalerosie
Oksidasie-gedrewe slytasie
Vanadiumkarbiede (VC) verbeter slytasieweerstand in H13 aansienlik.
Hoë taaiheid voorkom katastrofiese bros mislukking.
ESR-materiale toon verbeterde taaiheid as gevolg van skoner mikrostruktuur.
Hoër termiese geleidingsvermoë → laer termiese gradiënte → langer sterflewe.
H13 ~ 28 W/mK, maar sommige gewysigde grade bereik 30–33 W/mK.
Insluitend produksie, smee, bewerking en QC.
EAF
LF (lepel raffinering)
VD/VOD
ESR
VAR (vir lugvaart-graad gereedskap)
Smee elimineer poreusheid, verfyn korrels en verhoog taaiheid.
Tipiese gesmee vorms:
Groot gesmede ringe
Hol silinders (diepgat geboor of gesmee hol)
Reghoekige matrysblokke
Doornstawe
Warmwerkstaal is moeilik om te masjineer omdat:
Hoë hardheid
Karbiedvorming
Hoë legeringsinhoud
Vereis karbiedgereedskap en verkoelingsbeheer.
| Grade | Tool Aanbeveling | Sny Spoed | Notes |
|---|---|---|---|
| H13 | Karbied inserts | 70–120 m/min | Vereis koelmiddel |
| H11 | Karbied inserts | 80–130 m/min | Makliker om te masjien |
| H21 | Keramiek / karbied | 40–80 m/min | Hoë hardheid |
| 3Cr2W8V | Karbied | 50–90 m/min | Skuurkarbiede verminder gereedskapleeftyd |
| 5CrNiMo | HSS / Carbide | 90–150 m/min | Goeie bewerkbaarheid |
QC sluit tipies in:
Ultrasoniese toetsing (UT)
Hardheid monsterneming
Mikrostruktuur ondersoek
Insluiting gradering
Dimensionele inspeksie
Hittebehandeling is die mees kritieke proses wat die finale mikrostruktuur, hardheid, termiese moegheidsweerstand en lewensduur van warmwerkgereedskapstaal bepaal. Behoorlike hittebehandeling stel die staal in staat om hoë temperature, sikliese termiese ladings en meganiese spanning wat in smee-, ekstrusie- en gietwerk teëgekom word, te weerstaan.
Hierdie hoofstuk verskaf 'n volledige, ingenieursgraadbeskrywing van alle stadiums betrokke by die hittebehandelingsproses.
Warm werk gereedskap staal hitte behandeling sluit tipies die volgende opeenvolgende stappe in:
Voorverhitting (veelvuldige fases)
Austenitiserende (verhardingstemperatuur)
Uitblus
Tempering (gewoonlik 2-3 siklusse)
Stresverligting (opsioneel, maar aanbeveel vir groot matryse)
Oppervlakbehandelings (Nitriding / PVD Coating, opsioneel)
Elke stap het 'n direkte impak op:
Hardheid
Taaiheid
Termiese moegheid weerstand
Warm slytasie weerstand
Weerstand teen hitte-kontrolering en krake
Onbehoorlike hittebehandeling is die nommer 1 oorsaak van voortydige sterfte mislukking.
Voorverhitting voorkom termiese skok en verminder vervorming of krake tydens austenitisering.
Warmwerkstaal benodig twee tot drie verhittingstadia :
| Stadium | Temperatuur (°C) | Doel |
|---|---|---|
| Voorverhit 1 | 450–550°C | Verwyder oorblywende spanning, vermy krake |
| Voorverhit 2 | 750–850°C | Eenvormige hitteverspreiding |
| Voorverhit 3 (opsioneel vir groot gereedskap) | 850–900°C | Berei voor vir vinnige oorgang na austenitisering |
Verhit die gereedskap stadig om interne temperatuurgradiënte te vermy.
Hou by elke voorverhittingstadium totdat die kerntemperatuur gelyk is.
Groot matryse (>500 mm seksie dikte) moet 3-fase voorverhitting gebruik.
Austenitisering omskep die staal in 'n geharde struktuur wat in staat is om hoë temperatuursterkte te bereik.
H13 / SKD61 / 1,2344: 1000–1050°C
H11 / 1,2343: 1000–1030°C
3Cr2W8V: 1020–1060°C
H21: 1080–1200°C
Hou tot volledige temperatuurgelykstelling:
1 minuut per mm dikte (minimum)
Vermy oormatige deurweek - lei tot graanvergroting.
Vakuum oond of inerte atmosfeer verkies
Vermy oksidasie/ontkoling
| Graad | Voorverhit 1 | Voorverhit 2 | Austenitiserende | blusmetode |
|---|---|---|---|---|
| H13 | 550–600°C | 850–900°C | 1010–1050°C | Lug / Gas / Olie |
| H11 | 550–600°C | 850–900°C | 1000–1030°C | Lug / Gas |
| H21 | 600–650°C | 900–950°C | 1150–1200°C | Lug |
| 3Cr2W8V | 600–650°C | 900–950°C | 1050–1100°C | Olie / lug |
| 5CrNiMo | 550–600°C | 850–900°C | 880–930°C | Olie |
Uitblus verander austeniet in martensiet.
Geforseerde lug (die meeste aanbeveel vir H13, H11)
Stikstofgasblus (vakuumoond)
Olie blus (slegs vir sekere grade, met omsigtigheid gebruik)
Vermy blus direk vanaf >1050°C
Handhaaf eenvormige afkoeling
Groot matryse vereis stap-verkoeling om termiese spanning te verminder
Verkoeling moet die 'sagte neus'-gebied van die TTT/CCT-kromme vermy.
Tempering verlig stres en stabiliseer martensiet om gewenste hardheid en taaiheid te bereik.
Altyd 2-3 siklusse
Groot matryse: 3 siklusse verpligtend
520–620°C afhangende van verlangde hardheid en toediening
H13: Doelhardheid 44–52 HRC na tempering
Temper onmiddellik na blus (onder 80°C).
Herverhit tot teikentempering temperatuur.
Hou vir 2 uur minimum of 1 uur per 25 mm dikte.
Verhoog taaiheid
Verminder brosheid
Stabiliseer behoue austeniet.
| Graad | Aanbevole Tempering | Finale Hardheid | Notas |
|---|---|---|---|
| H13 | 2–3 siklusse @ 540–620°C | 46–52 MRK | Veelvuldige tempersiklusse benodig vir stabiliteit |
| H11 | 2 siklusse @ 550–620°C | 45–50 HRC | Hoë taaiheid gehandhaaf |
| H21 | 2 siklusse @ 650–700°C | 45–54 MRK | Geskik vir uiterste hitte |
| 3Cr2W8V | 2 siklusse @ 550–600°C | 45–50 HRC | Hoë slytasie weerstand |
| 5CrNiMo | 2 siklusse @ 500–550°C | 40–48 MRK | Impak smee geoptimaliseer |
Uitgevoer na growwe bewerking of sweiswerk.
600–650°C , hou vir 1–2 uur
Verkoel stadig in oond
Nuttig vir:
Groot die blokke
Komplekse holte-insetsels
EDM-bewerkte oppervlaktes
| Staalgraad | Begin Smeedtemp (°C) | Finale Smeedtemp (°C) | Verkoelingsmetode | Notas |
|---|---|---|---|---|
| H13 / 1,2344 / SKD61 | 1050–1150 | 850–900 | Stadige oondverkoeling | Vermy oorverhitting bo 1180°C |
| H11 / 1,2343 | 1050–1120 | 800–850 | As of sand afkoel | Goeie taaiheid vir impak sterfs |
| 3Cr2W8V | 1000–1100 | 800–850 | Lug koel | Uitstekende slytasieweerstand |
| 5CrNiMo | 1000–1100 | 820–850 | Oond koel | Word gebruik vir hamermatryse |
| H21 | 1100–1200 | 900–950 | Lug koel | Hoë warm sterkte, moeilik om te smee |
Oorverhitting veroorsaak growwe korrels en krake.
Vermy vinnige afkoeling - veroorsaak interne spanning.
Voer uitgloeiing uit na smee.
Na finale tempering verbeter oppervlakbehandelings termiese moegheid en erosieweerstand:
Gasnitrering
Ioon (plasma) nitrering
PVD-bedekkings (TiN, CrN, AlCrN)
TD-bedekking (vanadiumkarbied)
Verlaagde hitte kontrole
Verbeterde soldeerweerstand (gietwerk)
Verbeterde slytasieweerstand.
Oorverharding
Kraakvorming
Behou austeniet
Ontkoling
Sagte kolletjies
Graanvergroting
Korrigeer voorverhittingstadiums
Akkurate temperatuurbeheer
Vermy oorweek
Gebruik beheerde atmosfeer
Behoorlike blusmetode
Onmiddellike tempering
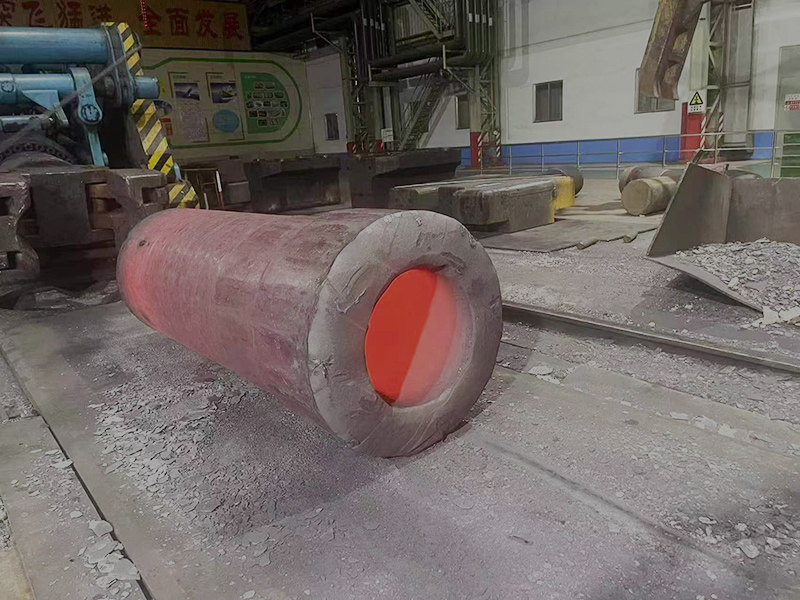
Die bewerking van warmwerkgereedskapstaal soos H13, H11, H21, SKD61, 1.2344, 3Cr2W8V vereis noukeurige beheer van snyspoed, voere, gereedskapmateriaal en verkoelingstoestande. Hierdie staalsoorte bevat tipies Cr–Mo–V-legeringselemente, vertoon hoë warmsterkte en kan na hittebehandeling hardheidsvlakke van 40–52 HRC bereik , wat bewerking meer veeleisend maak as standaard koolstofstaal.
Goed beheerde bewerkingsparameters verseker:
Verminderde gereedskapslytasie
Stabiele oppervlakintegriteit
Minimale risiko van mikrokrake
Laer oorblywende spanning
Verbeterde lewe
| Parameter | Aanbevole | reeksnotas |
|---|---|---|
| Snyspoed (Vc) | 60–90 m/min | Vir uitgegloeide (≤220 HB) materiaal |
| Voer per tand (fz) | 0,06–0,15 mm/tand | Groter gereedskap → hoër voer |
| Snydiepte (ap) | 2-5 mm | Verseker masjien styfheid |
| Gereedskap Materiaal | Karbied (TiAlN-bedekking) | Hittebestande laag benodig |
| Koelmiddel | Air + MQL aanbeveel | Vermy termiese skok |
| Parameter | Aanbevole reeks | notas |
|---|---|---|
| Snyspoed (Vc) | 80–120 m/min | Effens hoër vir fyner afwerking |
| Voer per tand (fz) | 0,04–0,10 mm/tand | |
| Snydiepte (ap) | 0,8–1,5 mm | Gebalanseerde spaanderlading |
| Gereedskap Materiaal | Karbied (TiSiN, AlTiN) | Verminder kraterslytasie |
| Koelmiddel | Droog / MQL | Vloedkoelmiddel kan krake veroorsaak |
| Parameter | Aanbevole | reeksnotas |
|---|---|---|
| Snyspoed (Vc) | 140–200 m/min | Vir geharde warmwerkstaal |
| Voer per tand (fz) | 0,02–0,06 mm/tand | Klein skyfielading om gesels te verminder |
| Snydiepte (ap) | 0,2–0,6 mm | |
| Gereedskap Materiaal | Hoëprestasie-karbied, nano-bedekking | AlTiN-Nano die beste vir geharde staal |
| Koelmiddel | Slegs droë sny | Voorkom termiese skok |
| Werking | Snyspoed | Voertempo | Diepte van Sny | Insetselgraad |
|---|---|---|---|---|
| Growwe Draai | 120–180 m/min | 0,20–0,40 mm/omw | 2–4 mm | CVD-bedekte karbied |
| Half-afwerking | 150–220 m/min | 0,15–0,30 mm/omw | 1–2 mm | TiAlN-karbied |
| Voltooi draai | 200–280 m/min | 0,10–0,20 mm/omw | 0,2–1,0 mm | PVD-bedekte karbied |
| Werking | Snyspoed | Voertempo | Diepte van sny | Insetselgraad |
|---|---|---|---|---|
| Hard draai | 110–180 m/min | 0,05–0,18 mm/omw | 0,1–0,5 mm | CBN of PCBN |
| Afwerking | 150–200 m/min | 0,03–0,12 mm/omw | 0,05–0,25 mm | CBN (veër geometrie) |
Let wel: Harde draai kan ligte slypwerk vir sekere matryskomponente vervang.
| Boortipe | Snyspoed | Voertempo | Notas |
|---|---|---|---|
| HSS boor | 12–18 m/min | 0,10–0,20 mm/omw | Slegs vir sagte uitgegloeide staal |
| Karbiedboor | 45–70 m/min | 0,05–0,12 mm/omw | Vir vooraf geharde H13 |
| Diepgat boor | 40–55 m/min | Verminder voer met 30% | Gebruik hoëdruk koelmiddel |
Die slyp van verharde warmwerkstaal (48–52 HRC) vereis noukeurige beheer om brandwonde, mikrokrake en sagte kolle te vermy.
| Wieltipe | Werkstuktoestand | Wielspoed | Voerkoelmiddel | - |
|---|---|---|---|---|
| Al2O3 | Uitgegloei | 30–35 m/s | Normaal | Emulsie |
| CBN | Verhard | 55–70 m/s | Lig | Vloedkoelmiddel benodig |
Sleutel maal aanbevelings:
Vermy oormatige hitte → voorkom oppervlaktempering
Trek die wiel gereeld aan
Verhoed om in een posisie te woon
Gebruik sagte graad wiele vir geharde staal
EDM kan veroorsaak:
Herstel laag
Mikrokrake
Verminderde moegheid krag
Veranderde hardheid
| EDM- | Spoelpulsduur | Notas | modus |
|---|---|---|---|
| Rofwerk | Hoë spoel | Lang polsslag | Verwyder materiaal vinnig |
| Half-afwerking | Medium spoel | Medium polsslag | Verminder hitte-geaffekteerde sone |
| Voltooi EDM | Lae spoel | Kort polsslag | Minimaliseer hervormde laag |
Post-EDM moet gevolg word deur:
Poleer
Ligte maal / steniging
Tempering by 550–580°C (stresverligting)
Gebruik hoë aksiale, lae radiale snywerk vir stabiliteit
Vermy gleuf wanneer moontlik
Gebruik trochoïdale (dinamiese) gereedskappaaie
Pas konstante spaanderlading toe
Kies korter gereedskapoorhang
Gebruik krimppashouers vir afwerking
| Probleem | Oorsaak | Oplossing |
|---|---|---|
| Gereedskapafsplintering | Oormatige radiale inskakeling | Gebruik hoë-aksiale strategie |
| Braamvorming | Lae snyspoed | Verhoog Vc, gebruik skerper gereedskap |
| Oppervlakte brand | Verkeerde koelmiddel | Skakel oor na droog of MQL |
| Krake na EDM | Herstel laag | Temper na EDM |
| Gesels | Gereedskap oorhang te lank | Verminder verlenging, verhoog styfheid |
Die bewerking van warm werkgereedskapstaal vereis geoptimaliseerde snyparameters, rigiede opstellings, hittebestande gereedskap en beheerde termiese toestande. Korrekte bewerking beïnvloed die werkverrigting direk, wat mislukkingsmodusse soos hittekontrole, krake, erosie en vervorming verminder.
Oorsaak: Hoë termiese gradiënte
Oplossing:
Staal met hoër termiese geleidingsvermoë
Geoptimaliseerde matrijsverkoeling
Oorsaak: Hoë oorblywende spanning
Oplossing:
Behoorlike voorverhitting
Veelvuldige humeur siklusse
Oorsaak: Hoë oppervlaktemperatuur
Oplossing:
Verbeterde verkoeling
Hoër tempering temperatuur
Oorsaak: Gesmelte metaalvloei
Oplossing:
Nitrering
PVD-bedekkings
'n Tier-1-motorverskaffer het voortydige mislukking op H13-spuitgiet-insetsels ervaar na ~20 000 siklusse (verwagte lewensduur: 80 000–120 000 siklusse).
Hitte kontrolering op holte oppervlak
Beduidende erosie by metaal invloei area
Krake het rondom verkoelingskanale ontwikkel
Hardheid vermindering van 48 HRC tot 38 HRC
1. Verkeerde Tempering
Die insetsels is slegs getemper . een keer by 550°C
Bedryfstandaard vir H13 vereis:
2-3 humeur siklusse
Elke siklus: 2-3 uur
Enkele humeur links behoue austeniet, verlaag vermoeidheid weerstand.
2. Onbehoorlike Die Verkoeling
Verkoelingskanale is te naby aan die holte geplaas, wat geskep het:
Hoë termiese gradiënte
Termiese skok
Versnelde hitte kontrole
3. Swak gesmelte metaalvloeiontwerp
Aluminiumstraalbotsing by 'n skerp hoek het gelokaliseerde erosie veroorsaak.
4. Onvoldoende nitrering
Oppervlakte het nie 'n beskermende nitreerlaag gehad nie → versnelde oksidasie en erosie.
Hersiene hittebehandeling
Austenitiseer by 1030°C
Temper 3× by 580°C
Finale hardheid: 48–50 HRC
Optimalisering van verkoelingstelsel
Verhoogde kanaalafstand met 4 mm
Verander van turbulente na laminêre verkoeling
Die Oppervlakte-ingenieurswese
Plasmanitrering tot 12–15 µm
Toegepaste PVD-bedekking (CrN)
Metal Flow Herontwerp
Ingestel sagte hoek radiusse
Verminder botsingsnelheid met 22%
| Metrieke | Voor | Na |
|---|---|---|
| Die lewe sterf | 20 000 skote | 118 000 skote |
| Hitte kontrolering | Ernstig | Minimaal |
| Erosie | Swaar | 70% verminder |
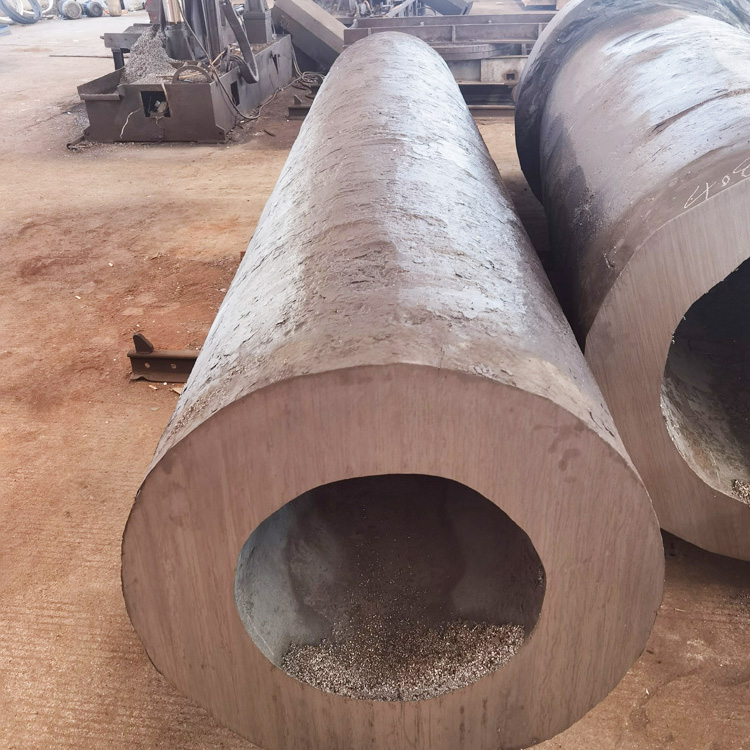
Warm werkgereedskapstaal is noodsaaklik vir gietvorms van aluminium, sink en magnesium. Hul termiese moegheidsweerstand verminder hittekontrole, en goeie warmsterkte verminder vervorming tydens herhaalde inspuitsiklusse. H13 en 8407 ESR oorheers hierdie industrie as gevolg van hul lang lewensduur, bewerkbaarheid en stabiele hardheid by temperatuur.
Aluminium
Sink
Magnesium
Komponente:
Kerne, inserts, spuitbusse, glyers
Algemene gietvormkomponente gemaak van H13-tipe staal sluit in:
Kerne en holtes
Ejector penne
Spruit busse
Hek-insetsels
Glyblokke
Aluminium-ekstrusiematryse vereis warm slytasieweerstand en taaiheid om druk tot 80–120 MPa te hanteer. Hoë-sterkte grade soos H13 ESR en 3Cr2W8V word gebruik vir:
Profiel sterf
Dorings
Die ringe
Spasieerblokke
Houervoerings
Die termiese geleidingsvermoë van die staal beïnvloed die dimensionele akkuraatheid en die lewensduur aansienlik.
Smeed-matryse ervaar hoë impakkragte en vinnige hitte-oordrag vanaf warm knuppels. H11, H13 en 5CrNiMo word algemeen gebruik.
Aansoeke sluit in:
Geslote smee
Hamer en druk sterf
Stampe
Aambeelde
Sny gereedskap
Warmwerkstaal is noodsaaklik vir:
Piercing proppe
Doornstawe
Rollende sterftes
Grade soos H13 en 3Cr2W8V bied hoë slytasieweerstand in deurboor- en rolomgewings by 900–1200°C.
Word gebruik in warm skeerblaaie, warm snoeigereedskap en gereedskap vir die vorming van koper, koper en staal onder hoë temperatuur.
Die keuse van die korrekte warm werk gereedskap staal is een van die mees kritieke besluite in die ontwerp en vervaardiging. Die korrekte graad verbeter die lewensduur aansienlik, verminder hittekontrole, minimaliseer katastrofiese mislukking en verlaag totale bedryfskoste. Verkeerde seleksie lei dikwels tot voortydige krake, versagting, vervorming en verhoogde onderhoudskoste.
Hierdie afdeling verskaf 'n omvattende gids op ingenieursvlak vir die keuse van warmwerkgereedskapstaal vir smeematryse, gietvorms, ekstrusiegereedskap, warmskeerwerk, deurne, ponse en ander hoëtemperatuur-vormtoepassings.
Verskillende warmwerktoepassings plaas verskillende termiese en meganiese spanninge. Die eerste seleksiestap is om die bedryfsomgewing met die volgende parameters te definieer:
Werkstemperatuur (deurlopende en piektemperatuur)
Siklusfrekwensie / erns van termiese fietsrye
Kontakdruk / meganiese las
Impaklading
Werktuigmeetkunde (skerp hoeke vs. dik gedeeltes)
Vereiste slytasieweerstand
Blootstelling aan gesmelte metaal (vir gietwerk)
Vereiste hitte-oordrag
Verwagte werktuiglewe/looplengte
| Toepassingstipe | Tipiese spanningstoestand | Staalvereiste |
|---|---|---|
| Die gietstuk van aluminium | Uiterste termiese skok | Hoë weerstand teen termiese moegheid |
| Sink Die Giet | Matige temperatuur en erosie | Goeie slytasie weerstand |
| Geelkoper / Koper Giet | Hoër erosie | Hoë sterkte by temperatuur |
| Warm smee | Hoë impak + hoë temp | Hoë taaiheid + warm sterkte |
| Warm ekstrusie | Erge wrywing en slytasie | Hoë slytasie weerstand |
| Warm skeer | Uiterste impak | Baie hoë taaiheid |
| Moue & Mandrels | Deurlopende kompressie | Kruipweerstand |
Elke warm werk staal graad het 'n unieke balans van die volgende kern eienskappe:
Taaiheid – weerstand teen afsplintering of krake
Warm sterkte – vermoë om hardheid by hoë temperatuur te handhaaf
Termiese moegheidsweerstand – weerstand teen hittekontrole
Slytasieweerstand – beskerming teen erosie/skuur
Termiese geleidingsvermoë – vermoë om hitte af te voer
Verhardbaarheid – vermoë om eenvormig te verhard in groot dele
Skokweerstand – vermoë om impak te weerstaan
| Aansoek | Belangrikste eienskappe |
|---|---|
| Die Casting (Al, Mg) | Termiese moegheidsweerstand, termiese geleidingsvermoë |
| Warm smee | Taaiheid, warm sterkte |
| Geelkoper/kopergietwerk | Erosie weerstand, hoë warm hardheid |
| Ekstrusie sterf | Slytasieweerstand, druksterkte |
| Warm skeerlemme | Skokweerstand, taaiheid |
| Doorn & moue | Kruipweerstand, warm sterkte |
Beste algehele balans van taaiheid, termiese moegheid en sterkte
Ideaal vir die giet van aluminium, smee matrye, ekstrusie matryse
Hardheidreeks: 44–52 HRC
Wanneer om te kies:
As onseker is, is H13-tipe staal die veiligste en mees veelsydige keuse.
Hoër taaiheid as H13
Effens laer warm hardheid
Beter vir impak-swaar smee toepassings
Wanneer om te kies:
Vir smee van hamers, hoë-impak gereedskap, of groot matryse wat geneig is om te kraak.
Baie hoë warm hardheid en weerstand teen versagting
Laer taaiheid as H13/H11
Wanneer om te kies:
Vir warm sny, warm skeer lemme, en uiters hoë temperatuur toepassings.
Hoë slytasie weerstand
Baie goeie hoë-temperatuur sterkte
Effens minder taaiheid as H13
Wanneer om te kies:
Vir ekstrusiematryse, kopergietmatryse en toepassings waar wrywing ernstig is.
Goeie taaiheid
Laer legeringsinhoud
Laer termiese moegheidsweerstand
Wanneer om te kies:
Vir laer-koste warm werk gereedskap, lae temperatuur smee, of eenvoudige matryse.
Verskillende bewerkings vereis verskillende hardheidreekse.
| Toediening | hardheid reeks |
|---|---|
| Die gietstuk van aluminium | 44–48 MRK |
| Warm smee sterf | 42–52 MRK |
| Ekstrusie sterf | 46–52 MRK |
| Warm skeerlemme | 50–54 HRC |
| Dorings | 46–52 MRK |
| Moue | 38–44 MRK |
Hardheid wat te hoog is → risiko van krake
Hardheid wat te laag is → versagting, vervorming, lasbreuk.
Groot matrysblokke benodig staal met:
hoë verhardbaarheid
eenvormige hardheid van oppervlak tot kern
| Staalgraad | Hardbaarheid | Maksimum Seksie Aanbeveling |
|---|---|---|
| H13 | Uitstekend | Tot 400–500 mm |
| H11 | Baie goed | Tot 350 mm |
| H21 | Matig | Vir dunner gedeeltes |
| 3Cr2W8V | Goed | Medium-grootte matryse |
As jou matryse meer as 400 mm dik is , kies altyd hoë-hardbaarheidsgrade (H13/1.2344 of hersmelte ESR/VAR-variante).
Premium gereedskapstaal verbeter betroubaarheid:
ESR (Electro Slag Remelted)
VAR (Vacuum Arc Hermelted)
Fyner karbiede
Laer insluitings
Verbeterde taaiheid
Verminderde risiko van krake
Langer sterf lewe
Aanbeveling:
Vir hoë-holte-spuitgietwerk of hoëspoed-ekstrudering → kies altyd ESR/VAR-kwaliteit.
Verskillende staalgrade vereis spesifieke hittebehandelingsvensters:
Austenitiserende temperatuur
Soort blus
Temperatuur temperatuur
Dubbel/drievoudig tempering
Stres verligting
Verkeerde hittebehandeling lei tot:
hitte nagaan
brosheid
sagte kolletjies
voortydige mislukking
Gaan vervaardiger se hittebehandelingskaarte na voor finale keuse.
Kies: H13 / SKD61 / 1.2344 (ESR)
Hoekom: Beste termiese moegheid + taaiheidsbalans
Kies: H11 / 1,2343
Hoekom: Hoë breuktaaiheid
Kies: 3Cr2W8V of H13 (ESR)
Hoekom: Hoë slytasieweerstand
Kies: H21
Hoekom: Uitstekende rooi hardheid
| Fout | Gevolg |
|---|---|
| Kies te hoë hardheid | Sterf kraak |
| Gebruik nie-hersmelte staal vir uiterste vragte | Interne insluitings → voortydige mislukking |
| Kies H13 vir hoë-impak smee | Afsplintering, rand breek |
| Gebruik H21 waar taaiheid vereis word | Katastrofiese fraktuur |
| Verkeerde tempering | Verminderde warm sterkte |
| Uitsig oor termiese geleidingsvermoë | Verhoogde hitte kontrole |
Voordat jy finaliseer, verifieer:
Toepassing temperatuur profiel
Vereiste taaiheidsvlak
Dra weerstand behoeftes
Verkoelingstempo en termiese skokvlakke
Gereedskap meetkunde kompleksiteit
Matrysblokgrootte (verhardbaarheid)
Vereiste oppervlakbehandeling (nitrering, PVD)
Begroting vs ESR/VAR-vereiste
Verwagte gereedskapleeftyd
’n Korrekte staalkeuse kan die lewensduur met 2–5× verbeter.
| Grade | Tool Aanbeveling | Snyspoednotas | 11. |
|---|---|---|---|
| H13 | Karbied inserts | 70–120 m/min | Vereis koelmiddel |
| H11 | Karbied inserts | 80–130 m/min | Makliker om te masjien |
| H21 | Keramiek / karbied | 40–80 m/min | Hoë hardheid |
| 3Cr2W8V | Karbied | 50–90 m/min | Skuurkarbiede verminder gereedskapleeftyd |
| 5CrNiMo | HSS / Carbide | 90–150 m/min | Goeie bewerkbaarheid |
Warm werk gereedskap staal speel 'n onontbeerlike rol in hoë-temperatuur vorming nywerhede. Om staalgraadseleksie, hittebehandeling en mislukkingsmeganismes te verstaan is van kritieke belang vir die maksimum werkverrigting van gereedskap en die verlenging van die lewensduur. Met gevorderde ESR-tegnologie, verbeterde legeringsontwerp en geoptimaliseerde termiese bestuur, ontwikkel moderne warmwerkstaal steeds om aan die vereistes van motor-, lugvaart- en swaarindustriële vervaardiging te voldoen.
| Term | Definisie | Notas / Toepassingskonteks |
|---|---|---|
| Warm werk gereedskap staal | ’n Kategorie gereedskapstaal wat ontwerp is om hardheid, taaiheid en sterkte te handhaaf wanneer dit aan hoë temperature (400–700°C) blootgestel word. | Gebruik in die gietwerk, smee, ekstrusie, warm skeer lemme. |
| Termiese moegheid | Krake veroorsaak deur herhaalde verhitting en verkoeling siklusse. | Groot mislukkingsmodus in gietvorms. |
| Hitte Kontrole | Fyn oppervlakkrake veroorsaak deur termiese moegheid. | Algemeen in aluminium gietwerk. |
| Warm Hardheid | Vermoë om hardheid te behou by verhoogde temperature. | Kritiek vir matryse wat aan gesmelte metaal blootgestel word. |
| Rooi Hardheid | Staal se hardheid onder rooiwarm toestande. | Veral hoog in wolframstaal soos H21. |
| Verhardbaarheid | Vermoë om eenvormige hardheid deur die dwarssnit te bereik na blus. | Belangrik vir groot matrysblokke. |
| Austenitiserend | Verhit staal om austeniet te vorm voor blus. | Temperatuur wissel volgens graad (H13 ~ 1020–1050°C). |
| Uitblus | Vinnige afkoeling om staal te verhard. | Olie-, lug- of polimeerblus word gebruik afhangende van staal. |
| Tempering | Herverhit gebluste staal om taaiheid te verbeter en brosheid te verminder. | Warmwerkstaal benodig dikwels 2–3 tempersiklusse. |
| Sekondêre verharding | Toename in hardheid tydens tempering as gevolg van karbied neerslag. | H13 trek voordeel uit sekondêre verharding by ~550°C. |
| ESR (Electro Slag Hersmelting) | ’n Hersmeltproses wat insluitings verminder en netheid en taaiheid verbeter. | Aanbeveel vir hoëprestasie-matryse. |
| VAR (Vacuum Arc Remelting) | Hoë-suiwer hersmelttegniek wat weerstand teen moegheid en taaiheid verhoog. | Word gebruik vir premium warmwerkstaal. |
| Termiese skok | Skielike temperatuurverandering wat stres en krake veroorsaak. | Die gietwerk ervaar erge termiese skok. |
| Kruipweerstand | Vermoë om vervorming onder hoë temperatuur oor tyd te weerstaan. | Belangrik vir mandrels, kerns, ekstrusiematryse. |
| Dra weerstand | Vermoë om skuur, erosie en wrywing te weerstaan. | Noodsaaklik vir ekstrusie- en smeematryse. |
| Karbiede | Harde deeltjies gevorm deur koolstof en legeringselemente. | Verbeter slytasieweerstand maar verminder taaiheid as dit grof is. |
| Martensiet | Harde mikrostruktuur gevorm na blus. | Basisstruktuur vir werkstaalwerkverrigting. |
| Behou Austenite | Austeniet wat oorbly na blus; verminder dimensionele stabiliteit. | Vereis tempering of kriogene behandeling. |
| Taaiheid | Weerstand teen krake en afbreek onder impak. | H11 en ESR grade bied hoë taaiheid. |
| Impaklading | Skielike krag toegepas op gereedskap tydens smee of skeer. | Bestuur materiaalkeuse vir hoë-skok-matryse. |
| Erosie | Verlies aan materiaal as gevolg van gesmelte metaalvloei of wrywing. | Erg in koper/kopergietwerk en ekstrusie. |
| Die Soldering | Gesmelte aluminium kleef aan die matrysoppervlak tydens giet. | Beheer deur temperatuur en oppervlakbehandeling. |
| Termiese geleidingsvermoë | Vermoë van staal om hitte oor te dra. | Hoër geleidingsvermoë verminder hittekontrole. |
| Nitrering | Oppervlakverhardingsproses wat stikstof inbring om harde lae te vorm. | Verhoog slytasie- en erosieweerstand. |
| PVD-bedekking | Dun harde bedekkings (bv. TiN, CrN) toegepas om oppervlak hardheid te verhoog en wrywing te verminder. | Word gebruik op gietkerns en penne. |
| Uitgloeiing | Versagtende behandeling vir bewerking en stresverligting. | Warmwerkstaal word tipies uitgegloei tot ≤ 220 HB. |
| Stresverligting | Beheerde verhitting om interne spanning na bewerking of EDM te verminder. | Voorkom krake voor diens. |
| EDM Herstel laag | Verharde oppervlaklaag gevorm na elektriese ontlading bewerking. | Moet verwyder of getemper word om krake te voorkom. |
| Hitteweerstand | Vermoë om hoë temperature te weerstaan sonder om krag te verloor. | Kritiek vir matryse wat aan gesmelte metaal blootgestel word. |
| Smee temperatuurreeks | Aanbevole temperatuurvenster vir die smee van gereedskapstaal. | Bv. H13: 950–1100°C. |
| Isotermiese smee | Smeed onder konstante matrijstemperatuurtoestande. | Verminder termiese skok op die matrijs. |
| Chipping | Klein breuke of stukke wat gereedskapkante afbreek. | Algemeen in onvoldoende taai staal. |
| Plastiese vervorming | Permanente vervorming as gevolg van hoë hitte of onvoldoende hardheid. | Die versagting lei tot defleksie of ineenstorting. |
| Warm sterkte | Krag behou by verhoogde temperatuur. | Sleutel vir ekstrusie- en smeematrye. |
| Moegheid Lewe | Tyd tot mislukking veroorsaak deur herhaalde stressiklusse. | Verbeter deur behoorlike staalgraad en hittebehandeling. |
| Oppervlakteintegriteit | Toestand van die matrysoppervlak na bewerking of EDM. | Beïnvloed termiese moegheidsweerstand. |
| Gereedskap Lewe | Tydsduur wat 'n gereedskap of dobbelsteen verrig voor mislukking. | Groot kostefaktor in warmwerkgereedskap. |
| Insluitings | Nie-metaaldeeltjies binne staal. | Verminder taaiheid; geminimaliseer deur ESR/VAR. |
| Legeringselemente | Elemente bygevoeg om werkverrigting te verbeter (Cr, Mo, V, W, Ni). | Definieer staalkategorie en gedrag. |
| Verkoeling | Koolstofabsorpsie in staal; skadelik vir warm werk sterf. | Lei tot brosheid aan die oppervlak. |
| Oksidasieskalering | Oppervlakoksidasie as gevolg van hoë temperatuur. | Erger in lae-Cr-staal. |
Ja. Gereedskapstaal is spesifiek ontwerp om hittebehandel te word . Hittebehandeling is wat gereedskapstaal hul hoë hardheid, sterkte en slytweerstand gee.
Tipiese hittebehandelingstappe vir gereedskapstaal is:
Voorverhitting – om termiese skok te verminder en temperatuur gelyk te maak.
Austenitisering (verhardingstemperatuur) – verhitting tot 'n kritieke temperatuur waar austeniet vorm.
Blus – beheerde verkoeling (lug, olie, gas of sout) om martensiet te vorm.
Tempering – herverhit onder die kritieke temperatuur om taaiheid te verbeter, martensiet te stabiliseer en brosheid te verminder.
Vir warmwerkstaal (soos H13, H11, H21) is hittebehandeling van kritieke belang om 'n balans tussen:
Warm hardheid
Taaiheid
Termiese moegheid weerstand
Sonder behoorlike hittebehandeling sal selfs die beste warmwerkgraad voortydig in diens misluk.
Streng gesproke word 4140 nie as 'n gereedskapstaal geklassifiseer nie . Dit is 'n chroom-molibdeen legeringstaal , wat dikwels gebruik word vir:
Skagte
Ratte
Boute
Algemene ingenieursonderdele
Dit het:
Goeie taaiheid
Goeie verhardbaarheid
Matige slytasie weerstand
Dit het egter nie die hoë slytasieweerstand en warmsterkte wat nodig is vir die meeste gereedskapstaaltoepassings nie, veral vir warmwerkmatryse.
Jy sal dalk sien dat 4140 af en toe gebruik word in lae-spanning warm gereedskap of as 'n rug-/ondersteuningsmateriaal, maar as jy 'n regte warm werk-staal benodig , is grade soos H13, H11, 3Cr2W8V, 5CrNiMo baie meer gepas.
D2 gereedskapstaal in die uitgegloeide toestand het tipies:
Hardheid rondom 190–230 HB (≈ 20–25 HRC)
In hierdie sagte toestand is dit:
Makliker om te masjien
Geskik vir grofwerk en vorming
Na verharding en tempering word D2 gewoonlik gebruik by:
58–62 HRC vir kouewerktoepassings
Let wel: D2 is 'n koue werkstaal , nie 'n warmwerkstaal nie. Dit presteer swak by hoë temperature in vergelyking met H13-tipe warmwerkstaal.
4140 en D2 is baie verskillende materiale:
4140 Allooistaal:
Tipe: Algemene Cr-Mo-legeringstaal
Hardheid (geblus en getemper): ~28–45 HRC
Sterkte: Hoë taaiheid
Slytasieweerstand: Matig
Temperatuurweerstand: Nie geskik vir baie hoë gereedskaptemperature nie
Tipiese gebruike: Asse, ratte, strukturele dele
D2 Gereedskapstaal:
Tipe: Hoë koolstof, hoë chroom koue werk gereedskap staal
Hardheid (in gebruik): 58–62 HRC
Slytasieweerstand: Baie hoog
taaiheid: laer as 4140
Temperatuurweerstand: Goed vir kamertemperatuur gereedskap, maar nie vir warm werk nie
Gebruike: Stampe, matryse, messe, koue skeer, gereedskap wat oopmaak
vir warmwerk-staalseleksie nie; Nie 4140 of D2 is ideaal H13-tipe staal word tipies verkies.
Ja, D2 gereedskapstaal kan roes.
D2 bevat hoë chroom (~12%) , wat 'n mate van weerstand teen korrosie gee.
Dit is egter nie 'n ware vlekvrye staal nie , want dit het nie voldoende Cr in vaste oplossing nie en het 'n hoë volume chroomkarbiede.
As dit onbeskerm gelaat word in 'n vogtige of korrosiewe omgewing, sal D2 oksideer. In warm werksomgewings word dit selde gebruik omdat:
Dit is geoptimaliseer vir koue slytasie weerstand, nie termiese moegheid weerstand nie.
Ja. Soos ander gereedskapstaal, moet A2 verhard en getemper word om sy ontwerpte eienskappe te bereik.
In die uitgegloeide toestand is A2 bewerkbaar maar relatief sag.
Na verharding en tempering bereik A2 gewoonlik 57–62 HRC , met goeie dimensionele stabiliteit.
A2 is 'n lugverhardende kouewerkstaal , nie 'n warmwerkstaal nie. Vir hoëtemperatuurtoepassings is warmwerkgrade (H13, H11) meer geskik.
Die verhardingstemperatuur (austenitiserende temperatuur) hang af van die tipe gereedskapstaal:
O-tipe (olieverharding) : ~780–820°C
A-tipe (lugverharding) : ~950–980°C (A2)
D-tipe (hoë Cr koue werk) : ~1000–1040°C (D2)
Warmwerkgereedskapstaal (bv. H13) : ~1000–1050°C
Vir warm werkgereedskapstaal , tipiese austenitiserende temperature:
H13 / 1,2344 / SKD61 : 1000–1050°C
H11 / 1,2343 : 1000–1030°C
H21 : 1080–1200°C
Volg altyd staalvervaardiger se datablad en gebruik:
Multi-stap voorverhitting
Korrekte houtyd
Onmiddellike tempering na blus
In klassieke metallurgie is die vier basiese tipes hittebehandeling:
Uitgloeiing – Versag staal, verlig interne spanning, verbeter bewerkbaarheid.
Normalisering – Produseer 'n eenvormige mikrostruktuur en verfyn korrelgrootte.
Verharding (blus) – Verhitting tot austenitiserende temperatuur en vinnig afkoel om martensiet te vorm.
Tempering - Herverhit geharde staal om brosheid te verminder en taaiheid te verbeter.
Vir warm werkgereedskapstaal is normalisering minder algemeen; meeste prosesse fokus op:
Uitgloeiing (of sagte uitgloeiing)
Austenitising (verharding)
Uitblus
Veelvuldige temperingsiklusse
Stres verligting
Ja, blus in olie kan staal verhard – maar slegs as:
Die staal het voldoende koolstof (gewoonlik >0,3–0,4%)
Die korrekte verhardingstemperatuur word gebruik
Die staal se ontwerp neem olie-blus in ag (bv. O-reeks gereedskapstaal, sommige legeringsstaal)
Maar:
Baie warmwerkgereedskapstaal (bv. H13, H11) is gewoonlik lugverhard of gasgeblus, nie oliegeblus nie, om termiese spanning en krakerisiko te verminder.
Die gebruik van olieblus op lugverhardende grade kan tot krake lei.
Nee, maar hoëspoedstaal (HSS) is 'n subset van gereedskapstaal.
Gereedskapstaal : Breë kategorie wat koue werk, warm werk, plastiekvormstaal en hoëspoedstaal insluit.
Hoëspoedstaal : Spesiale groep gereedskapstaal (soos M2, M42) wat ontwerp is vir snygereedskap wat teen hoë spoed en verhoogde temperature werk.
Sleutel kenmerke van HSS:
Baie hoë hardheid (tot 64–68 HRC)
Hoë rooi hardheid
Word gebruik vir snygereedskap, bore, krane, eindmeulens
Warmwerkstaal (soos H13) is gereedskapstaal, maar dit is nie hoëspoedstaal nie.
Geen gereedskapstaal is 100% immuun teen roes nie, maar sommige is baie meer korrosiebestand :
Vlekvrye gereedskapstaal : Voorbeelde sluit in
AISI 440C
AISI 420 (gewysig)
Sommige plastiekvorm vlekvrye gereedskapstaal
D2 : Word dikwels 'semi-vlekvry' genoem weens sy hoë chroominhoud, maar dit kan steeds roes.
Warmwerkgereedskapstaal soos H13 bevat chroom (≈5%), maar:
Hulle is nie vlekvrye nie
Hulle weerstaan skaalvorming by hoë temperatuur, maar benodig steeds beskerming (olies, bedekkings, bergingstoestande) om roes in vogtige atmosfeer te vermy.
A2 is ontwerp as 'n lugverhardende gereedskapstaal.
Dit word tipies verhard deur lug- of gasblus van ongeveer 950–980°C.
Olie blus verhoog die risiko van krake as gevolg van oormatige afkoeltempo.
Daarom:
Olie blus A2 word oor die algemeen nie aanbeveel nie.
Lugverharding gee beter dimensionele stabiliteit en laer spanning.
In tipiese werksomstandighede:
A2 gereedskapstaal kan, na verharding en getempering, bereik 57–62 HRC .
4140 staal , geblus en gehard, bereik gewoonlik 28–45 HRC.
Dus:
Wat die maksimum betref, hardheid , is A2 aansienlik harder as 4140.
egter taaier 4140 is en meer vergewensgesind, terwyl A2 meer slytbestand is.
Albei is nie geskik as warmwerkstaal in vergelyking met H13-tipe grade vir hoëtemperatuurtoepassings nie.
Oor die algemeen:
Hoëspoedstaal (HSS) soos M2, M42 kan 64–68 HRC bereik.
Karbiedgereedskap (nie staal nie, maar word dikwels in gereedskap gebruik) is selfs harder.
Sommige koue werk gereedskapstaal (soos spesiale slytvaste grade) kan ook baie hoë hardheid bereik.
In tipiese warm werk gereedskap staal toepassings:
Hardheid word gewoonlik beperk tot 44–54 HRC , omdat hoër hardheid taaiheid verminder en die risiko van krake onder termiese skok verhoog.
Dus, die 'hardste staal' is nie altyd die 'beste' vir warm werk nie - jy het 'n balans nodig tussen hardheid, taaiheid en termiese weerstand.
'n Algemene klassifikasie volgens samestelling verdeel staal in vier hooftipes:
Koolstofstaal
Allooi staal
Vlekvrye staal
Gereedskapstaal
Warmwerkstaal val onder die 'gereedskapstaal'- kategorie en, meer spesifiek, onder warmwerkgereedskapstaal.


