
Vues : 0 Auteur : Éditeur du site Heure de publication : 2025-11-14 Origine : Site


L'acier à outils pour travail à chaud fait référence à un groupe d'aciers alliés spécialement conçus pour fonctionner à des températures élevées, généralement entre 200°C et 700°C , dans des conditions de contraintes mécaniques élevées, de cycles thermiques répétés et d'exposition prolongée à des métaux en fusion ou à des pièces chaudes. Contrairement aux aciers à outils pour travail à froid, qui se concentrent principalement sur la résistance à l'usure et la dureté à température ambiante, les aciers pour travail à chaud doivent maintenir une stabilité mécanique et résister au ramollissement, à l'oxydation et à la fatigue thermique lorsqu'ils sont soumis à une chaleur extrême.
Les industries qui dépendent fortement des aciers pour travail à chaud comprennent le moulage sous pression, le forgeage à chaud, l'extrusion d'aluminium, la production de tubes en acier, le moulage automobile, la fabrication de matrices sous pression et le formage de composants de machines lourdes.
Les aciers à outils pour travail à chaud se différencient par :
élevée à chaud Dureté (capacité à conserver la dureté à température)
Résistance exceptionnelle à la fatigue thermique
Bonne résistance aux chocs à température élevée
Haute dureté rouge
Forte stabilité dimensionnelle sous choc thermique cyclique
Bonne résistance au contrôle thermique
Haute résistance au revenu
Ces caractéristiques définissent collectivement la durée de vie des matrices, des moules et des systèmes d’outillage fonctionnant à haute température.
Les aciers à outils pour travail à chaud appartiennent à la série AISI H (H10 – H19).
Le plus courant :
H10–H13 → Aciers pour travail à chaud à base de chrome
H14–H19 → Aciers tungstène / molybdène pour travail à chaud
L'AISI H13 est le plus utilisé dans le monde.
Les désignations européennes se concentrent sur la composition chimique et la réponse au traitement thermique.
Les qualités typiques incluent :
| DIN | équivalente | Application |
|---|---|---|
| 1.2343 | H11 | Matrices de forgeage à haute ténacité |
| 1.2344 | H13 | Usage général, haute résistance à la fatigue thermique |
| 1.2365 | H10 | Lames de cisaillement chaudes |
| 1.2581 | H21 | Acier au tungstène haute température |
Les variantes ESR DIN 1.2344 (8407) sont utilisées dans le moulage sous pression automobile.
SKD61 → Équivalent à H13 / 1.2344
SKD62 → Utilisé dans les outillages à charges élevées
Le SKD61 du Japon est reconnu pour sa pureté de haute qualité lors du traitement ESR.
Le système chinois en acier à outils comprend :
4Cr5MoSiV1 → équivalent H13
3Cr2W8V → Acier pour travail à chaud au tungstène
5CrNiMo → Aciers de forge à fort impact
ASTM A681 est souvent utilisé pour normaliser les propriétés chimiques et mécaniques.
H13 est un acier allié au chrome-molybdène-vanadium conçu pour une résistance équilibrée au contrôle thermique, à l'usure à chaud, à la ténacité aux chocs et à la stabilité dimensionnelle.
Points forts :
Excellente résistance à la fatigue thermique
Bonne trempabilité (dureté uniforme dans les grandes sections)
Bien adapté au moulage sous pression, à l'extrusion et au forgeage à chaud
Les variantes ESR offrent une plus grande pureté et une durée de vie améliorée
Applications typiques du H13 :
Inserts, noyaux et cavités moulés sous pression
Matrices d'extrusion d'aluminium
Matrices et poinçons de forge
Mandrins et manchons
Lames de cisaillement à chaud à haute contrainte
Conçu pour les applications où la résistance aux chocs dépasse la résistance à l'usure à haute température.
Avantages :
Haute ténacité et résistance aux fissures
Teneur en vanadium réduite, facilitant l'usinage et le polissage
Utilisations courantes :
Matrices d'impact
Outillage nécessitant une haute résistance aux chocs
Poinçons à chaud et outils de presse
Un acier pour travail à chaud à base de tungstène conçu pour des températures extrêmement élevées.
Caractéristiques uniques :
Conserve la dureté au-dessus de 600°C
Résistance à chaud supérieure
Utilisé dans l'extrusion à chaud de l'acier et des superalliages
Acier de tungstène chinois pour travail à chaud avec des performances d'usure exceptionnelles à haute température.
Utilisé dans :
Forgeage à chaud à grande vitesse
Matrices d'extrusion d'acier
Anneaux et blocs de forgeage pour charges lourdes
Acier à fort impact largement utilisé dans les marteaux de forge.
Connu pour sa ténacité et sa résistance aux fissures.
H13 de qualité supérieure avec des niveaux d'impuretés extrêmement faibles :
Propreté supérieure
Durée de vie plus longue
Meilleures performances de polissage
Idéal pour les moules de moulage sous pression complexes
| Grade | C | Cr | Mo | V | W | Si | Ni |
|---|---|---|---|---|---|---|---|
| H13 / 1.2344 / SKD61 | 0,32-0,45 | 4,75-5,50 | 1,10-1,75 | 0,80-1,20 | — | 0,80-1,20 | — |
| H11/1.2343 | 0,32-0,45 | 4,75-5,50 | 1,10-1,75 | ≤0,40 | — | 0,80-1,20 | — |
| H21/1.2581 | 0,25 à 0,40 | 15h00-15h75 | — | — | 9h00-10h00 | 0,50 à 1,00 | — |
| 3Cr2W8V | 0,30-0,60 | 2,70-3,50 | — | 0,20-0,50 | 8h00-10h00 | 0,80-1,20 | — |
| 5CrNiMo | 0,40 à 0,60 | 4h50-17h50 | — | — | — | 0,30-0,80 | 1h00-1h50 |
| Dureté | (HRC) | Dureté à chaud | Conductivité thermique (W/m·K) | Ténacité | Résistance à l'usure |
|---|---|---|---|---|---|
| H13 | 46-52 | Excellent | 28-30 | Haut | Moyen à élevé |
| H11 | 45-50 | Bien | 25-28 | Très élevé | Moyen |
| H21 | 45-55 | Très élevé | 23-27 | Moyen | Haut |
| 3Cr2W8V | 45-50 | Excellent | 22-25 | Moyen | Très élevé |
| 5CrNiMo | 40-48 | Bien | 30-32 | Très élevé | Moyen |
| Application | H13 | H11 | H21 | 3Cr2W8V | 5CrNiMo |
|---|---|---|---|---|---|
| Moulage sous pression (Al/Zn/Mg) | ★★★★★ | ★★★★☆ | ★★☆☆☆ | ★★★★☆ | ★★★☆☆ |
| Matrices d'extrusion d'aluminium | ★★★★★ | ★★★☆☆ | ★★★★☆ | ★★★★★ | ★★☆☆☆ |
| Matrices de forgeage à chaud | ★★★★☆ | ★★★★★ | ★★★★☆ | ★★★★★ | ★★★★★ |
| Mandrins et manchons | ★★★★★ | ★★★★☆ | ★★★★☆ | ★★★★☆ | ★★★☆☆ |
| Lames de cisaillement à chaud | ★★★★☆ | ★★★☆☆ | ★★★★★ | ★★★★☆ | ★★★☆☆ |
Les aciers pour travail à chaud doivent conserver leur dureté même lorsqu’ils sont exposés à :
Aluminium fondu (660°C)
Cycles de moulage sous pression (surface 500–600°C)
Températures des billettes d'extrusion (400–500°C)
Le H13 conserve 40 HRC à 600°C , surpassant considérablement les aciers au carbone.
La fissuration par fatigue thermique (« contrôle thermique ») est le mode de défaillance n°1 dans les outils de moulage sous pression et de forgeage à chaud.
Facteurs d’influence clés :
Répartition des alliages
Conception du canal de refroidissement
Finition superficielle
Température de trempe
Pureté ESR
Les vêtements chauds comprennent :
Usure abrasive
Usure adhésive
Érosion du métal en fusion
Usure due à l'oxydation
Les carbures de vanadium (VC) améliorent considérablement la résistance à l'usure du H13.
Une ténacité élevée empêche une défaillance fragile catastrophique.
Les matériaux ESR présentent une ténacité améliorée grâce à une microstructure plus propre.
Conductivité thermique plus élevée → gradients thermiques inférieurs → durée de vie plus longue.
H13 ~ 28 W/mK, mais certaines qualités modifiées atteignent 30 à 33 W/mK.
Y compris la production, le forgeage, l'usinage et le contrôle qualité.
AEP
LF (raffinage en poche)
VD/VOD
RSE
VAR (pour les outils de qualité aérospatiale)
Le forgeage élimine la porosité, affine les grains et améliore la ténacité.
Formes forgées typiques :
Grands anneaux forgés
Cylindres creux (percés en profondeur ou creux forgés)
Blocs de matrice rectangulaires
Barres de mandrin
Les aciers pour travail à chaud sont difficiles à usiner car :
Haute dureté
Formation de carbure
Teneur élevée en alliage
Nécessite un outillage en carbure et un contrôle du refroidissement.
| de qualité | recommandée pour l'outil | sur la vitesse de coupe | Notes |
|---|---|---|---|
| H13 | Plaquettes en carbure | 70-120 m/min | Nécessite du liquide de refroidissement |
| H11 | Plaquettes en carbure | 80-130 m/min | Plus facile à usiner |
| H21 | Céramique / carbure | 40 à 80 m/min | Haute dureté |
| 3Cr2W8V | Carbure | 50 à 90 m/min | Les carbures abrasifs réduisent la durée de vie des outils |
| 5CrNiMo | HSS / Carbure | 90-150 m/min | Bonne usinabilité |
Le CQ comprend généralement :
Tests par ultrasons (UT)
Échantillonnage de dureté
Examen de la microstructure
Note d'inclusion
Contrôle dimensionnel
Le traitement thermique est le processus le plus critique qui détermine la microstructure finale, la dureté, la résistance à la fatigue thermique et la durée de vie des aciers à outils pour travail à chaud. Un traitement thermique approprié permet à l'acier de résister à des températures élevées, aux charges thermiques cycliques et aux contraintes mécaniques rencontrées dans les applications de forgeage, d'extrusion et de moulage sous pression.
Ce chapitre fournit une description complète et de qualité technique de toutes les étapes impliquées dans le processus de traitement thermique.
Le traitement thermique de l'acier à outils pour travail à chaud comprend généralement les étapes séquentielles suivantes :
Préchauffage (plusieurs étapes)
Austénitisation (température de durcissement)
Trempe
Trempe (généralement 2 à 3 cycles)
Soulagement du stress (facultatif, mais recommandé pour les grandes matrices)
Traitements de surface (nitruration / revêtement PVD, en option)
Chaque étape a un impact direct sur :
Dureté
Dureté
Résistance à la fatigue thermique
Résistance à l'usure à chaud
Résistance au contrôle thermique et à la fissuration
Un traitement thermique inapproprié est la première cause de défaillance prématurée de la matrice..
Le préchauffage évite les chocs thermiques et réduit la distorsion ou la fissuration lors de l'austénitisation.
Les aciers pour travail à chaud nécessitent deux à trois étapes de chauffage :
| Étape | Température (°C) | Objectif |
|---|---|---|
| Préchauffer 1 | 450-550°C | Supprimer les contraintes résiduelles, éviter les fissures |
| Préchauffer 2 | 750-850°C | Répartition uniforme de la chaleur |
| Préchauffer 3 (facultatif pour les gros outils) | 850-900°C | Préparez-vous à une transition rapide vers l’austénitisation |
Chauffez l'outil lentement pour éviter les gradients de température internes.
Maintenir à chaque étape de préchauffage jusqu'à ce que la température à cœur soit égalisée.
Les grandes matrices (épaisseur de section > 500 mm) doivent utiliser un préchauffage en 3 étapes.
L'austénitisation transforme l'acier en une structure durcie capable d'atteindre une résistance à haute température.
H13 / SKD61 / 1.2344 : 1 000–1 050 °C
H11 / 1.2343 : 1 000–1 030 °C
3Cr2W8V : 1 020 à 1 060 °C
H21 : 1 080-1 200 °C
Maintenir jusqu'à égalisation complète de la température :
1 minute par mm d'épaisseur (minimum)
Évitez un trempage excessif – cela conduit à un grossissement du grain.
Four sous vide ou atmosphère inerte préféré
Eviter l'oxydation/décarburation
| Grade | Préchauffage 1 | Préchauffage 2 | austénitisante | Méthode de trempe |
|---|---|---|---|---|
| H13 | 550-600°C | 850-900°C | 1 010–1 050 °C | Air / Gaz / Pétrole |
| H11 | 550-600°C | 850-900°C | 1 000 à 1 030 °C | Air / Gaz |
| H21 | 600-650°C | 900-950°C | 1 150–1 200 °C | Air |
| 3Cr2W8V | 600-650°C | 900-950°C | 1 050–1 100 °C | Huile / Air |
| 5CrNiMo | 550-600°C | 850-900°C | 880-930°C | Huile |
La trempe transforme l'austénite en martensite.
Air pulsé (le plus recommandé pour H13, H11)
Trempe à l'azote gazeux (four à vide)
Trempe à l'huile (uniquement pour certaines qualités, à utiliser avec prudence)
Évitez de tremper directement à partir de >1050°C
Maintenir un refroidissement uniforme
Les grandes matrices nécessitent un refroidissement par étapes pour réduire le stress thermique
Le refroidissement doit éviter la région du « nez mou » de la courbe TTT/CCT.
La trempe soulage les contraintes et stabilise la martensite pour obtenir la dureté et la ténacité souhaitées.
Toujours 2 à 3 cycles
Grandes matrices : 3 cycles obligatoires
520–620°C selon la dureté souhaitée et l'application
H13 : Dureté cible 44–52 HRC après revenu
Revenu immédiatement après trempe (inférieur à 80°C).
Réchauffer à la température de trempe cible.
Maintenir 2 heures minimum ou 1 heure par 25 mm d'épaisseur.
Augmente la ténacité
Réduit la fragilité
Stabilise l'austénite retenue.
| Catégorie | Trempe recommandée | Dureté finale | Notes |
|---|---|---|---|
| H13 | 2 à 3 cycles à 540-620°C | 46-52 HRC | Plusieurs cycles de trempe requis pour la stabilité |
| H11 | 2 cycles à 550-620°C | 45-50 HRC | Haute ténacité maintenue |
| H21 | 2 cycles à 650-700°C | 45-54 HRC | Convient aux chaleurs extrêmes |
| 3Cr2W8V | 2 cycles à 550-600°C | 45-50 HRC | Haute résistance à l'usure |
| 5CrNiMo | 2 cycles à 500-550°C | 40-48 HRC | Forgeage à percussion optimisé |
Réalisé après un usinage grossier ou un soudage.
600-650°C , maintenir 1-2 heures
Refroidir lentement au four
Utile pour :
Gros blocs de matrice
Inserts pour cavités complexes
Surfaces usinées par EDM
| Nuance d'acier | Température de forge initiale (°C) | Température de forge finale (°C) | la méthode de refroidissement | Remarques sur |
|---|---|---|---|---|
| H13 / 1.2344 / SKD61 | 10h50-11h50 | 850-900 | Refroidissement lent du four | Évitez la surchauffe au-dessus de 1180°C |
| H11/1.2343 | 10h50-11h20 | 800-850 | Refroidissement des cendres ou du sable | Bonne ténacité pour les matrices d'impact |
| 3Cr2W8V | 1 000 à 1 100 | 800-850 | Air frais | Excellente résistance à l'usure |
| 5CrNiMo | 1 000 à 1 100 | 820-850 | Four frais | Utilisé pour les matrices à marteaux |
| H21 | 11h00-12h00 | 900-950 | Air frais | Haute résistance à chaud, difficile à forger |
La surchauffe provoque des grains grossiers et des fissures.
Évitez un refroidissement rapide – provoque des contraintes internes.
Effectuer un recuit après forgeage.
Après la trempe finale, les traitements de surface améliorent la résistance à la fatigue thermique et à l’érosion :
Nitruration gazeuse
Nitruration ionique (plasma)
Revêtements PVD (TiN, CrN, AlCrN)
Revêtement TD (carbure de vanadium)
Vérification thermique réduite
Résistance à la soudure améliorée (moulage sous pression)
Résistance à l’usure améliorée.
Durcissement excessif
Formation de fissures
Austénite retenue
Décarburation
Points faibles
Grossissement des grains
Étapes de préchauffage correctes
Contrôle précis de la température
Évitez de trop tremper
Utiliser une atmosphère contrôlée
Méthode de trempe appropriée
Trempe immédiate
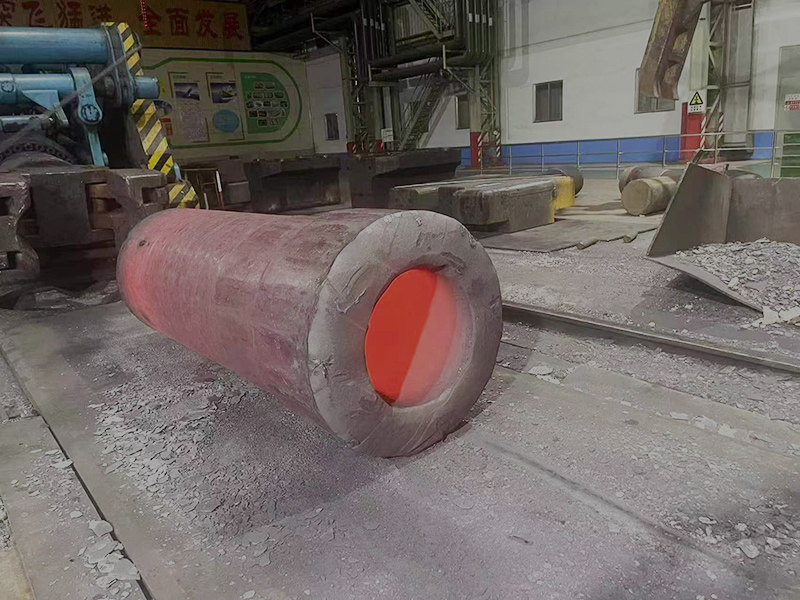
L'usinage des aciers à outils pour travail à chaud tels que H13, H11, H21, SKD61, 1.2344, 3Cr2W8V nécessite un contrôle minutieux des vitesses de coupe, des avances, des matériaux des outils et des conditions de refroidissement. Ces aciers contiennent généralement des éléments d'alliage Cr-Mo-V, présentent une résistance élevée à chaud et peuvent atteindre des niveaux de dureté de 40 à 52 HRC après traitement thermique, ce qui rend l'usinage plus exigeant que les aciers au carbone standard.
Des paramètres d’usinage bien contrôlés garantissent :
Usure réduite des outils
Intégrité de surface stable
Risque minime de microfissures
Contrainte résiduelle réduite
Durée de vie améliorée
| Paramètres | Plage recommandée | Notes |
|---|---|---|
| Vitesse de coupe (Vc) | 60 à 90 m/min | Pour les matériaux recuits (≤220 HB) |
| Avance par dent (fz) | 0,06–0,15 mm/dent | Outils plus grands → avance plus élevée |
| Profondeur de coupe (ap) | 2 à 5 mm | Assurer la rigidité de la machine |
| Matériau de l'outil | Carbure (revêtement TiAlN) | Revêtement résistant à la chaleur requis |
| Liquide de refroidissement | Air + MQL recommandé | Eviter les chocs thermiques |
| des paramètres | sur la plage recommandée | Notes |
|---|---|---|
| Vitesse de coupe (Vc) | 80-120 m/min | Légèrement plus élevé pour une finition plus fine |
| Avance par dent (fz) | 0,04–0,10 mm/dent | |
| Profondeur de coupe (ap) | 0,8 à 1,5 mm | Charge de copeaux équilibrée |
| Matériau de l'outil | Carbure (TiSiN, AlTiN) | Réduit l’usure du cratère |
| Liquide de refroidissement | Sec / MQL | Le liquide de refroidissement inondé peut provoquer des fissures |
| Paramètre | Plage recommandée | Notes |
|---|---|---|
| Vitesse de coupe (Vc) | 140-200 m/min | Pour aciers trempés pour travail à chaud |
| Avance par dent (fz) | 0,02–0,06 mm/dent | Petite charge de copeaux pour réduire les vibrations |
| Profondeur de coupe (ap) | 0,2 à 0,6 mm | |
| Matériau de l'outil | Carbure haute performance, nano-revêtement | AlTiN-Nano idéal pour l'acier trempé |
| Liquide de refroidissement | Coupe à sec uniquement | Prévenir les chocs thermiques |
| Fonctionnement | Vitesse de coupe | Avance | Profondeur de coupe | Nuance de plaquette |
|---|---|---|---|---|
| Tournage grossier | 120-180 m/min | 0,20–0,40 mm/tour | 2 à 4 mm | Carbure à revêtement CVD |
| Semi-fini | 150-220 m/min | 0,15–0,30 mm/tour | 1 à 2 mm | Carbure TiAlN |
| Terminer le tournage | 200 à 280 m/min | 0,10–0,20 mm/tour | 0,2 à 1,0 mm | Carbure avec revêtement PVD |
| Fonctionnement | Vitesse de coupe | Avance | Profondeur de coupe | Nuance de plaquette |
|---|---|---|---|---|
| Tournage dur | 110-180 m/min | 0,05–0,18 mm/tour | 0,1 à 0,5 mm | CBN ou PCBN |
| Finition | 150-200 m/min | 0,03–0,12 mm/tour | 0,05 à 0,25 mm | CBN (géométrie des essuie-glaces) |
Remarque : Le tournage dur peut remplacer le meulage léger pour certains composants de la matrice.
| Type de foret | Vitesse de coupe | Avance | Remarques |
|---|---|---|---|
| Foret HSS | 12–18 m/min | 0,10–0,20 mm/tour | Pour acier recuit doux uniquement |
| Foret en carbure | 45 à 70 m/min | 0,05–0,12 mm/tour | Pour H13 pré-durci |
| Forage de trous profonds | 40 à 55 m/min | Réduire la nourriture de 30 % | Utiliser un liquide de refroidissement haute pression |
Le meulage de l'acier trempé pour travail à chaud (48-52 HRC) nécessite un contrôle minutieux pour éviter les brûlures de meulage, les microfissures et les points mous..
| Type de meule | État de la pièce | Vitesse de la meule | Alimentation | Liquide de refroidissement |
|---|---|---|---|---|
| Al2O3 | Recuit | 30 à 35 m/s | Normale | Émulsion |
| CNB | Endurci | 55-70 m/s | Lumière | Liquide de refroidissement requis |
Recommandations clés en matière de meulage :
Éviter la chaleur excessive → empêche le revenu de la surface
Habillez la roue régulièrement
Empêcher de vivre dans une seule position
Utilisez des meules souples pour l'acier trempé
L'EDM peut provoquer :
Couche de refonte
Microfissures
Résistance à la fatigue réduite
Dureté altérée
| Mode EDM | Rinçage | Durée d'impulsion | Remarques |
|---|---|---|---|
| Ebauche | Chasse d'eau élevée | Pouls long | Enlève rapidement la matière |
| Semi-fini | Chasse d'eau moyenne | Pouls moyen | Réduire la zone affectée par la chaleur |
| Terminer la GED | Faible chasse d'eau | Pouls court | Réduire la couche de refonte |
Le post-EDM doit être suivi de :
Polissage
Meulage/dénoyautage léger
Revenu à 550–580°C (soulagement des contraintes)
Utiliser une coupe axiale élevée et une coupe radiale faible pour plus de stabilité
Évitez de rainurer lorsque cela est possible
Utiliser des parcours d'outils trochoïdaux (dynamiques)
Appliquer une charge de copeaux constante
Choisissez un porte-à-faux d'outil plus court
Utiliser des supports rétractables pour la finition
| Problème | Cause | Solution |
|---|---|---|
| Écaillage d'outils | Engagement radial excessif | Utiliser une stratégie axiale élevée |
| Formation de bavures | Faible vitesse de coupe | Augmentez Vc, utilisez un outil plus pointu |
| Brûlure superficielle | Liquide de refroidissement incorrect | Passer au sec ou au MQL |
| Fissuration après EDM | Couche de refonte | Tempérament après EDM |
| Bavarder | Porte-à-faux de l'outil trop long | Réduire l'extension, augmenter la rigidité |
L'usinage des aciers à outils pour travail à chaud nécessite des paramètres de coupe optimisés, des configurations rigides, des outils résistants à la chaleur et des conditions thermiques contrôlées. Un usinage correct a un impact direct sur les performances de la matrice, réduisant les modes de défaillance tels que le contrôle thermique, la fissuration, l'érosion et la déformation.
Cause : gradients thermiques élevés
Solution :
Acier à conductivité thermique plus élevée
Refroidissement optimisé des matrices
Cause : Contrainte résiduelle élevée
Solution :
Préchauffer correctement
Plusieurs cycles de trempe
Cause : Température de surface élevée
Solution :
Refroidissement amélioré
Température de revenu plus élevée
Cause : Flux de métal en fusion
Solution :
Nitruration
Revêtements PVD
Un équipementier automobile de premier rang a connu une défaillance prématurée des inserts de moulage sous pression H13 après environ 20 000 cycles (durée de vie prévue : 80 000 à 120 000 cycles).
Contrôle thermique sur la surface de la cavité
Érosion importante au niveau de la zone d’entrée de métaux
Fissures développées autour des canaux de refroidissement
Réduction de la dureté de 48 HRC à 38 HRC
1. Trempe incorrecte
Les inserts ont été trempés une seule fois à 550°C.
La norme industrielle pour H13 exige :
2 à 3 cycles de trempe
Chaque cycle : 2 à 3 heures
Une seule trempe laisse l'austénite retenue, réduisant ainsi la résistance à la fatigue.
2. Refroidissement incorrect de la matrice
Les canaux de refroidissement étaient positionnés trop près de la cavité, créant :
Des gradients thermiques élevés
Choc thermique
Contrôle thermique accéléré
3. Mauvaise conception du flux de métal en fusion
L'impact d'un jet d'aluminium sur un coin pointu a provoqué une érosion localisée.
4. Nitruration insuffisante
La surface manquait de couche nitrurée protectrice → oxydation et érosion accélérées.
Traitement thermique révisé
Austénitiser à 1030°C
Revenu 3× à 580°C
Dureté finale : 48–50 HRC
Optimisation du système de refroidissement
Distance entre les canaux augmentée de 4 mm
Passage d'un refroidissement turbulent à un refroidissement laminaire
Ingénierie des surfaces des matrices
Nitruration plasma à 12-15 µm
Revêtement PVD appliqué (CrN)
Refonte du flux métallique
Rayons de coin souples introduits
Vitesse d’impaction réduite de 22 %
| Mesure | Avant | Après |
|---|---|---|
| Meurs la vie | 20 000 tirs | 118 000 tirs |
| Vérification de la chaleur | Grave | Minimal |
| Érosion | Lourd | Réduit 70% |
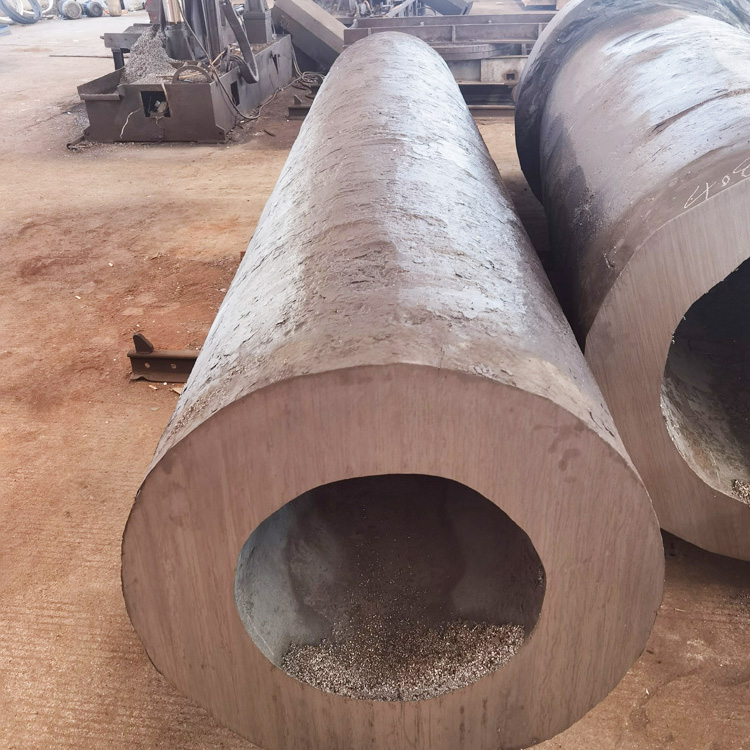
Les aciers à outils pour travail à chaud sont essentiels pour les moules de coulée sous pression en aluminium, zinc et magnésium. Leur résistance à la fatigue thermique réduit le contrôle thermique et leur bonne résistance à chaud minimise la déformation lors de cycles d'injection répétés. Les H13 et 8407 ESR dominent cette industrie en raison de leur longue durée de vie, de leur usinabilité et de leur dureté stable à température.
Aluminium
Zinc
Magnésium
Composants :
Noyaux, inserts, douilles d'injection, curseurs
Les composants courants de moulage sous pression fabriqués à partir d’aciers de type H13 comprennent :
Noyaux et cavités
Broches d'éjection
Bagues d'injection
Inserts de portail
Blocs coulissants
Les filières d'extrusion d'aluminium nécessitent une résistance à l'usure à chaud et une ténacité pour supporter des pressions allant jusqu'à 80 à 120 MPa. Les nuances à haute résistance telles que H13 ESR et 3Cr2W8V sont utilisées pour :
Le profil meurt
Mandrins
Anneaux de matrice
Blocs d'espacement
Revêtements de conteneurs
La conductivité thermique de l’acier affecte considérablement la précision dimensionnelle et la durée de vie de la matrice.
Les matrices de forgeage subissent des forces d'impact élevées et un transfert de chaleur rapide à partir des billettes chaudes. H11, H13 et 5CrNiMo sont couramment utilisés.
Les applications incluent :
Forgeage à matrice fermée
Matrices de marteau et de presse
Poinçons
Enclumes
Outils de coupe
Les aciers pour travail à chaud sont indispensables pour :
Bouchons de perçage
Barres de mandrin
Matrices à rouler
Les nuances telles que H13 et 3Cr2W8V offrent une résistance élevée à l'usure dans les environnements de perçage et de laminage entre 900 et 1 200 °C.
Utilisé dans les lames de cisaillement à chaud, les outils de coupe à chaud et les outils pour former le cuivre, le laiton et l'acier à haute température.
La sélection du bon acier à outils pour travail à chaud est l’une des décisions les plus critiques dans la conception et la fabrication des matrices. La nuance correcte améliore considérablement la durée de vie de la matrice, réduit les contrôles thermiques, minimise les défaillances catastrophiques et réduit les coûts totaux d'exploitation. Une sélection incorrecte entraîne souvent des fissures prématurées, un ramollissement, une déformation et une augmentation des coûts de maintenance.
Cette section fournit un guide complet, destiné aux ingénieurs, pour sélectionner l'acier à outils pour travail à chaud pour les matrices de forgeage, les matrices de moulage sous pression, les outils d'extrusion, le cisaillement à chaud, les mandrins, les poinçons et autres applications de formage à haute température.
Différentes applications de travail à chaud imposent différentes contraintes thermiques et mécaniques. La première étape de sélection consiste à définir l'environnement d'exploitation avec les paramètres suivants :
Température de fonctionnement (température continue et maximale)
Fréquence des cycles / sévérité des cycles thermiques
Pression de contact / charge mécanique
Charge d'impact
Géométrie de l'outil (coins vifs ou sections épaisses)
Résistance à l'usure requise
Exposition au métal en fusion (pour le moulage sous pression)
Exigence de transfert de chaleur
Durée de vie prévue de l'outil/longueur de course
| Type d'application | Condition de contrainte typique | Exigence en matière d'acier |
|---|---|---|
| Moulage sous pression en aluminium | Choc thermique extrême | Haute résistance à la fatigue thermique |
| Moulage sous pression de zinc | Température et érosion modérées | Bonne résistance à l'usure |
| Moulage de laiton/cuivre | Érosion plus élevée | Haute résistance à la température |
| Forgeage à chaud | Impact élevé + température élevée | Haute ténacité + résistance à chaud |
| Extrusion à chaud | Frottement et usure importants | Haute résistance à l'usure |
| Cisaillement à chaud | Impact extrême | Très haute ténacité |
| Manchons et mandrins | Compression continue | Résistance au fluage |
Chaque nuance d'acier pour travail à chaud présente un équilibre unique des propriétés fondamentales suivantes :
Robustesse – résistance à l’écaillage ou à la fissuration
Résistance à chaud – capacité à maintenir la dureté à haute température
Résistance à la fatigue thermique – résistance au contrôle thermique
Résistance à l’usure – protection contre l’érosion/abrasion
Conductivité thermique – capacité à dissiper la chaleur
Trempabilité – capacité à durcir uniformément dans de grandes sections
Résistance aux chocs – capacité à résister aux impacts
| Application | Propriétés les plus importantes |
|---|---|
| Moulage sous pression (Al, Mg) | Résistance à la fatigue thermique, conductivité thermique |
| Forgeage à chaud | Robustesse, force chaude |
| Moulage de laiton/cuivre | Résistance à l'érosion, dureté élevée à chaud |
| Matrices d'extrusion | Résistance à l'usure, résistance à la compression |
| Lames de cisaillement à chaud | Résistance aux chocs, robustesse |
| Mandrins et manchons | Résistance au fluage, résistance à chaud |
Meilleur équilibre global entre ténacité, fatigue thermique et résistance
Idéal pour le moulage sous pression d'aluminium, les matrices de forgeage, les matrices d'extrusion
Plage de dureté : 44–52 HRC
Quand choisir :
En cas de doute, les aciers de type H13 constituent le choix le plus sûr et le plus polyvalent.
Ténacité supérieure à H13
Dureté à chaud légèrement inférieure
Mieux adapté aux applications de forgeage à fort impact
Quand choisir :
Pour les marteaux de forge, les outils à fort impact ou les grandes matrices sujettes aux fissures.
Très haute dureté à chaud et résistance au ramollissement
Ténacité inférieure à celle du H13/H11
Quand choisir :
Pour la coupe à chaud, les lames de cisaillement à chaud et les applications à températures extrêmement élevées.
Haute résistance à l'usure
Très bonne résistance à haute température
Légèrement moins de ténacité que le H13
Quand choisir :
Pour les filières d'extrusion, les filières de coulée en laiton et les applications où la friction est importante.
Bonne ténacité
Teneur en alliage inférieure
Résistance à la fatigue thermique inférieure
Quand choisir :
Pour des outils de travail à chaud moins coûteux, du forgeage à basse température ou des matrices simples.
Différentes opérations nécessitent différentes plages de dureté.
| d’application | Plage de dureté |
|---|---|
| Moulage sous pression en aluminium | 44-48 HRC |
| Matrices de forgeage à chaud | 42-52 HRC |
| Matrices d'extrusion | 46-52 HRC |
| Lames de cisaillement à chaud | 50-54 HRC |
| Mandrins | 46-52 HRC |
| Manches | 38-44 HRC |
Dureté trop élevée → risque de fissuration
Dureté trop faible → ramollissement, déformation, rupture de charge.
Les grands blocs de matrice nécessitent des aciers avec :
haute trempabilité
dureté uniforme de la surface au noyau
| Nuance d'acier | Trempabilité | Section maximale Recommandation |
|---|---|---|
| H13 | Excellent | Jusqu'à 400-500 mm |
| H11 | Très bien | Jusqu'à 350 mm |
| H21 | Modéré | Pour les sections plus fines |
| 3Cr2W8V | Bien | Matrices de taille moyenne |
Si vos matrices dépassent 400 mm d'épaisseur , sélectionnez toujours des nuances à haute trempabilité (H13/1.2344 ou variantes ESR/VAR refondues).
Les aciers à outils haut de gamme améliorent la fiabilité :
ESR (électroscorie refondue)
VAR (refondu à l'arc sous vide)
Carbures plus fins
Inclusions inférieures
Résistance améliorée
Risque réduit de fissuration
Durée de vie plus longue
Recommandation :
Pour le moulage sous pression à grande cavité ou l'extrusion à grande vitesse → choisissez toujours la qualité ESR/VAR.
Différentes nuances d'acier nécessitent des fenêtres de traitement thermique spécifiques :
Température d'austénitisation
Type de trempe
Température de trempe
Trempe double/triple
Soulager le stress
Un traitement thermique incorrect entraîne :
vérification de la chaleur
fragilité
points faibles
échec prématuré
Vérifiez les tableaux de traitement thermique du fabricant avant la sélection finale.
Choisissez : H13 / SKD61 / 1.2344 (ESR)
Pourquoi : Meilleur équilibre fatigue thermique + ténacité
Choisir : H11 / 1.2343
Pourquoi : Haute ténacité
Choisissez : 3Cr2W8V ou H13 (ESR)
Pourquoi : Haute résistance à l’usure
Choisissez : H21
Pourquoi : Dureté rouge supérieure
| erreurs en acier à outils pour travail à chaud | conséquences des |
|---|---|
| Choisir une dureté trop élevée | Fissuration de la matrice |
| Utilisation d'acier non refondu pour des charges extrêmes | Inclusions internes → défaillance prématurée |
| Sélection du H13 pour le forgeage à fort impact | Écaillage, cassure des bords |
| Utilisation du H21 là où la ténacité est requise | Fracture catastrophique |
| Trempe incorrecte | Résistance à chaud réduite |
| Surplomber la conductivité thermique | Contrôle thermique accru |
Avant de finaliser, vérifiez :
Profil de température d'application
Niveau de ténacité requis
Besoins de résistance à l’usure
Taux de refroidissement et niveaux de choc thermique
Complexité de la géométrie des outils
Taille du bloc de matrice (trempabilité)
Traitement de surface requis (nitruration, PVD)
Exigence budgétaire vs ESR/VAR
Durée de vie prévue de l'outil
Une sélection correcte de l'acier peut améliorer la durée de vie de la matrice de 2 à 5 fois..
| de qualité de comparaison des matériaux | recommandées pour les outils | de vitesse de coupe | Notes |
|---|---|---|---|
| H13 | Plaquettes en carbure | 70-120 m/min | Nécessite du liquide de refroidissement |
| H11 | Plaquettes en carbure | 80-130 m/min | Plus facile à usiner |
| H21 | Céramique / carbure | 40 à 80 m/min | Haute dureté |
| 3Cr2W8V | Carbure | 50 à 90 m/min | Les carbures abrasifs réduisent la durée de vie des outils |
| 5CrNiMo | HSS / Carbure | 90-150 m/min | Bonne usinabilité |
Les aciers à outils pour travail à chaud jouent un rôle indispensable dans les industries de formage à haute température. Comprendre la sélection des nuances d'acier, le traitement thermique et les mécanismes de défaillance est essentiel pour maximiser les performances des outils et prolonger la durée de vie des matrices. Grâce à la technologie ESR avancée, à une conception d'alliage améliorée et à une gestion thermique optimisée, les aciers modernes pour travail à chaud continuent d'évoluer pour répondre aux exigences de la fabrication automobile, aérospatiale et industrielle lourde.
| des termes de l'acier à outils pour travail à chaud | de définition | /Contexte d'application |
|---|---|---|
| Acier à outils pour travail à chaud | Une catégorie d'acier à outils conçue pour maintenir la dureté, la ténacité et la résistance lorsqu'elle est exposée à des températures élevées (400 à 700°C). | Utilisé dans les lames de moulage sous pression, de forgeage, d'extrusion et de cisaillement à chaud. |
| Fatigue thermique | Fissuration causée par des cycles répétés de chauffage et de refroidissement. | Mode de défaillance majeur dans les matrices de moulage sous pression. |
| Vérification de la chaleur | Fines fissures superficielles causées par la fatigue thermique. | Courant dans le moulage sous pression d’aluminium. |
| Dureté à chaud | Capacité à conserver la dureté à des températures élevées. | Critique pour les matrices exposées au métal en fusion. |
| Dureté rouge | Dureté de l'acier dans des conditions brûlantes. | Particulièrement élevé dans les aciers au tungstène comme le H21. |
| Trempabilité | Capacité à obtenir une dureté uniforme sur toute la section transversale après trempe. | Important pour les gros blocs de matrices. |
| Austénitisant | Chauffage de l'acier pour former de l'austénite avant la trempe. | La température varie selon le grade (H13 ~ 1 020–1 050 °C). |
| Trempe | Refroidissement rapide pour durcir l'acier. | Trempe à l'huile, à l'air ou aux polymères utilisée en fonction de l'acier. |
| Trempe | Réchauffer l’acier trempé pour améliorer la ténacité et réduire la fragilité. | Les aciers pour travail à chaud nécessitent souvent 2 à 3 cycles de revenu. |
| Durcissement secondaire | Augmentation de la dureté lors du revenu due à la précipitation du carbure. | H13 bénéficie d'un durcissement secondaire à ~550°C. |
| ESR (Refusion Électro-Scorie) | Un processus de refusion qui réduit les inclusions et améliore la propreté et la ténacité. | Recommandé pour les matrices hautes performances. |
| VAR (Refusion à l'arc sous vide) | Technique de refusion de haute pureté qui améliore la résistance à la fatigue et la ténacité. | Utilisé pour les aciers de qualité supérieure pour travail à chaud. |
| Choc thermique | Changement soudain de température provoquant des contraintes et des fissures. | Le moulage sous pression subit un choc thermique sévère. |
| Résistance au fluage | Capacité à résister à la déformation sous haute température dans le temps. | Important pour les mandrins, les noyaux et les filières d'extrusion. |
| Résistance à l'usure | Capacité à résister à l’abrasion, à l’érosion et au frottement. | Crucial pour les matrices d’extrusion et de forgeage. |
| Carbures | Particules dures formées de carbone et d’éléments d’alliage. | Améliore la résistance à l'usure mais réduit la ténacité si elle est grossière. |
| Martensite | Microstructure dure formée après trempe. | Structure de base pour les performances de l'acier à outils. |
| Austénite retenue | Austénite restant après trempe ; réduit la stabilité dimensionnelle. | Nécessite une trempe ou un traitement cryogénique. |
| Dureté | Résistance à la fissuration et à l'écaillage sous impact. | Les nuances H11 et ESR offrent une ténacité élevée. |
| Charge d'impact | Force soudaine appliquée à l'outillage lors du forgeage ou du cisaillement. | Pilote le choix des matériaux pour les matrices à chocs élevés. |
| Érosion | Perte de matière due à l'écoulement ou au frottement du métal en fusion. | Sévère dans le moulage et l'extrusion de cuivre/laiton. |
| Soudure à matrice | Aluminium fondu collant à la surface de la matrice pendant la coulée. | Contrôlé par la température et le traitement de surface. |
| Conductivité thermique | Capacité de l'acier à transférer la chaleur. | Une conductivité plus élevée réduit le contrôle de la chaleur. |
| Nitruration | Processus de durcissement de surface introduisant de l’azote pour former des couches dures. | Améliore la résistance à l’usure et à l’érosion. |
| Revêtement PVD | De fins revêtements durs (par exemple TiN, CrN) sont appliqués pour augmenter la dureté de la surface et réduire la friction. | Utilisé sur les noyaux et les broches moulés sous pression. |
| Recuit | Traitement adoucissant pour l’usinage et le soulagement des contraintes. | Aciers pour travail à chaud généralement recuits à ≤ 220 HB. |
| Soulager le stress | Chauffage contrôlé pour réduire les contraintes internes après usinage ou EDM. | Empêche les fissures avant le service. |
| Couche de refonte EDM | Couche de surface durcie formée après usinage par électroérosion. | Doit être retiré ou trempé pour éviter les fissures. |
| Résistance à la chaleur | Capacité à résister à des températures élevées sans perdre en résistance. | Critique pour les matrices exposées au métal en fusion. |
| Plage de température de forgeage | Fenêtre de température recommandée pour le forgeage de l’acier à outils. | Par exemple, H13 : 950-1 100 °C. |
| Forgeage isotherme | Forgeage dans des conditions de température de matrice constante. | Réduit le choc thermique sur la matrice. |
| Écaillage | Petites fractures ou morceaux brisant les bords de l'outil. | Commun dans les aciers insuffisamment résistants. |
| Déformation plastique | Distorsion permanente due à une chaleur élevée ou à une dureté insuffisante. | Le ramollissement de la matrice entraîne une déflexion ou un effondrement. |
| Force chaude | Résistance conservée à température élevée. | Clé pour matrices d'extrusion et de forgeage. |
| Vie en fatigue | Temps jusqu'à l'échec causé par des cycles de stress répétés. | Amélioré par une qualité d'acier et un traitement thermique appropriés. |
| Intégrité des surfaces | État de la surface de la matrice après usinage ou EDM. | Influence la résistance à la fatigue thermique. |
| Durée de vie de l'outil | Durée d'exécution d'un outil ou d'une matrice avant la défaillance. | Facteur de coût majeur dans l’outillage pour travail à chaud. |
| Inclusions | Particules non métalliques dans l'acier. | Réduire la ténacité ; minimisé par ESR/VAR. |
| Éléments d'alliage | Éléments ajoutés pour améliorer les performances (Cr, Mo, V, W, Ni). | Définir la catégorie et le comportement de l'acier. |
| Carburation | Absorption du carbone dans l'acier ; nocif pour les matrices de travail à chaud. | Conduit à une fragilité en surface. |
| Mise à l'échelle d'oxydation | Oxydation de surface due à une température élevée. | Plus sévère dans les aciers à faible teneur en Cr. |
Oui. L'acier à outils est spécialement conçu pour être traité thermiquement . Le traitement thermique est ce qui confère aux aciers à outils leur dureté, leur résistance et leur résistance à l’usure élevées.
Les étapes typiques de traitement thermique pour les aciers à outils sont :
Préchauffage – pour réduire le choc thermique et égaliser la température.
Austénitisation (température de durcissement) – chauffage à une température critique où l'austénite se forme.
Trempe – refroidissement contrôlé (air, huile, gaz ou sel) pour former de la martensite.
Trempe – réchauffer en dessous de la température critique pour améliorer la ténacité, stabiliser la martensite et réduire la fragilité.
Pour les aciers à outils pour travail à chaud (tels que H13, H11, H21), le traitement thermique est essentiel pour atteindre un équilibre entre :
Dureté à chaud
Dureté
Résistance à la fatigue thermique
Sans traitement thermique approprié, même la meilleure qualité pour travail à chaud échouera prématurément en service.
À proprement parler, le 4140 n’est pas classé parmi les aciers à outils . Il s'agit d'un acier allié chrome-molybdène , souvent utilisé pour :
Arbres
Engrenages
Boulons
Pièces d'ingénierie générale
Il a :
Bonne ténacité
Bonne trempabilité
Résistance à l'usure modérée
Cependant, il lui manque la résistance élevée à l'usure et la résistance à chaud nécessaires à la plupart des applications d'acier à outils, en particulier pour les matrices de travail à chaud..
Vous pouvez voir le 4140 utilisé occasionnellement dans des outillages à chaud à faible contrainte ou comme matériau de support/support, mais si vous avez besoin d'un véritable acier pour matrices de travail à chaud , des nuances comme H13, H11, 3Cr2W8V, 5CrNiMo sont bien plus appropriées.
L'acier à outils D2 à l' état recuit présente généralement :
Dureté autour de 190-230 HB (≈ 20-25 HRC)
Dans cet état mou, c'est :
Plus facile à usiner
Convient pour l'ébauche et le façonnage
Après durcissement et revenu , D2 est généralement utilisé pour :
58–62 HRC pour les applications de travail à froid
Remarque : D2 est un acier à outils pour travail à froid et non un acier pour travail à chaud. Ses performances sont médiocres à haute température par rapport aux aciers pour travail à chaud de type H13.
Le 4140 et le D2 sont des matériaux très différents :
Acier allié 4140 :
Type : Acier allié Cr-Mo à usage général
Dureté (trempée et revenue) : ~28–45 HRC
Force : Haute ténacité
Résistance à l'usure : modérée
Résistance à la température : Ne convient pas aux températures d’outils très élevées
Utilisations typiques : arbres, engrenages, pièces structurelles
Acier à outils D2 :
Type : Acier à outils pour travail à froid à haute teneur en carbone et en chrome
Dureté (en utilisation) : 58–62 HRC
Résistance à l'usure : très élevée
Robustesse : inférieure à 4140
Résistance à la température : idéale pour les outils à température ambiante, mais pas pour les travaux à chaud
Utilisations : Poinçons, matrices, couteaux, cisaille à froid, outils de découpage
Pour la sélection de l'acier pour matrices de travail à chaud , ni le 4140 ni le D2 ne sont idéaux ; Les aciers de type H13 sont généralement préférés.
Oui, l'acier à outils D2 peut rouiller.
Le D2 contient une teneur élevée en chrome (~ 12 %) , ce qui confère une certaine résistance à la corrosion.
Cependant, ce n'est pas un véritable acier inoxydable , car il manque suffisamment de Cr en solution solide et contient un volume élevé de carbures de chrome.
S'il est laissé sans protection dans un environnement humide ou corrosif, le D2 s'oxydera. Dans les environnements de travail chauds, il est rarement utilisé car :
Il est optimisé pour la résistance à l’usure à froid et non pour la résistance à la fatigue thermique.
Oui. Comme les autres aciers à outils, l'A2 doit être trempé et revenu pour atteindre ses propriétés conçues.
A l'état recuit, A2 est usinable mais relativement mou.
Après durcissement et revenu, A2 atteint généralement 57 à 62 HRC , avec une bonne stabilité dimensionnelle.
A2 est un acier à outils pour travail à froid durcissant à l'air , pas un acier pour travail à chaud. Pour les applications à haute température, les qualités pour travail à chaud (H13, H11) sont plus adaptées.
La température de durcissement (température d'austénitisation) dépend du type d'acier à outils :
Type O (durcissement à l'huile) : ~780–820°C
Type A (durcissement à l'air) : ~950–980°C (A2)
Type D (travail à froid à haute teneur en Cr) : ~1 000–1 040 °C (D2)
Aciers à outils pour travail à chaud (par exemple H13) : ~1 000–1 050 °C
Pour l'acier à outils pour travail à chaud , températures d'austénitisation typiques :
H13 / 1.2344 / SKD61 : 1 000–1 050°C
H11 / 1.2343 : 1000–1030°C
H21 : 1080-1200°C
Suivez toujours la fiche technique du fabricant d’acier et utilisez :
Préchauffage en plusieurs étapes
Temps de maintien correct
Revenu immédiat après trempe
En métallurgie classique, les quatre types fondamentaux de traitement thermique sont :
Recuit – Adoucissement de l’acier, soulagement des contraintes internes, amélioration de l’usinabilité.
Normalisation – Produire une microstructure uniforme et affiner la taille des grains.
Durcissement (trempe) – Chauffage à température austénitisante et refroidissement rapide pour former de la martensite.
Trempe – Réchauffer l’acier trempé pour réduire la fragilité et améliorer la ténacité.
Pour l'acier à outils pour travail à chaud , la normalisation est moins courante ; la plupart des processus se concentrent sur :
Recuit (ou recuit doux)
Austénitisation (durcissement)
Trempe
Plusieurs cycles de trempe
Soulagement du stress
Oui, la trempe à l’huile peut durcir l’acier – mais seulement si :
L'acier contient suffisamment de carbone (généralement >0,3 à 0,4 %)
La température de durcissement correcte est utilisée
La conception de l'acier prend en compte la trempe à l'huile (par exemple, les aciers à outils de la série O, certains aciers alliés).
Cependant:
De nombreux aciers à outils pour travail à chaud (par exemple H13, H11) sont généralement trempés à l'air ou au gaz, et non à l'huile, afin de réduire les contraintes thermiques et le risque de fissuration.
L'utilisation d'une trempe à l'huile sur des qualités durcissant à l'air peut entraîner des fissures.
Non, mais l'acier rapide (HSS) est un sous-ensemble des aciers à outils.
Acier à outils : large catégorie comprenant le travail à froid, le travail à chaud, les aciers pour moules en plastique et les aciers rapides.
Acier rapide : groupe spécial d'aciers à outils (comme M2, M42) conçus pour les outils de coupe fonctionnant à des vitesses élevées et à des températures élevées.
Principales caractéristiques du HSS :
Dureté très élevée (jusqu'à 64-68 HRC)
Haute dureté rouge
Utilisé pour les outils de coupe, les forets, les tarauds et les fraises en bout.
Les aciers pour matrices pour travail à chaud (comme le H13) sont des aciers à outils, mais ce ne sont pas des aciers rapides..
Aucun acier à outils n'est à 100% insensible à la rouille, mais certains sont bien plus résistants à la corrosion :
Aciers à outils inoxydables : exemples :
AISI440C
AISI 420 (modifié)
Certains aciers à outils en acier inoxydable pour moules en plastique
D2 : Souvent appelé « semi-inox » en raison de sa forte teneur en chrome, mais il peut quand même rouiller.
Les aciers à outils pour travail à chaud tels que le H13 contiennent du chrome (≈5%), mais :
Ils ne sont pas inoxydables
Ils résistent au tartre à haute température, mais nécessitent néanmoins une protection (huiles, revêtements, conditions de stockage) pour éviter la rouille en atmosphère humide.
A2 est conçu comme un acier à outils durcissant à l’air .
Il est généralement durci par trempe à l'air ou au gaz entre 950 et 980°C environ.
La trempe à l'huile augmente le risque de fissuration en raison d'une vitesse de refroidissement excessive.
Donc:
La trempe à l'huile A2 n'est généralement pas recommandée.
Le durcissement à l’air donne une meilleure stabilité dimensionnelle et des contraintes moindres.
Dans des conditions de travail typiques :
L'acier à outils A2 , après durcissement et revenu, peut atteindre 57-62 HRC.
L'acier 4140 , trempé et revenu, atteint généralement 28 à 45 HRC.
Donc:
En termes de dureté maximale , , A2 est nettement plus dur que 4140.
Cependant, le 4140 est plus résistant et plus indulgent, tandis que l'A2 est plus résistant à l'usure.
Les deux ne conviennent pas comme aciers pour matrices de travail à chaud par rapport aux nuances de type H13 pour les applications à haute température.
En général:
Les aciers rapides (HSS) comme M2, M42 peuvent atteindre 64 à 68 HRC.
Les outils en carbure (pas en acier, mais souvent utilisés dans l'outillage) sont encore plus durs.
Certains aciers à outils pour travail à froid (comme les nuances spéciales résistantes à l'usure) peuvent également atteindre une dureté très élevée.
Dans les applications typiques de l'acier à outils pour travail à chaud :
La dureté est généralement limitée à 44-54 HRC , car une dureté plus élevée réduit la ténacité et augmente le risque de fissuration sous choc thermique.
Ainsi, « l'acier le plus dur » n'est pas toujours le « meilleur » pour le travail à chaud : vous avez besoin d'un équilibre entre dureté, ténacité et résistance thermique.
Une classification commune par composition divise les aciers en quatre types principaux :
Acier au carbone
Acier allié
Acier inoxydable
Acier à outils
Les aciers pour matrices pour travail à chaud entrent dans la catégorie des « aciers à outils » et, plus particulièrement, dans la catégorie des aciers à outils pour travail à chaud..


