
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 14-11-2025 Asal: Lokasi


Baja perkakas pekerjaan panas mengacu pada sekelompok baja paduan yang dirancang khusus untuk beroperasi pada suhu tinggi—biasanya antara 200°C dan 700°C —dalam kondisi tekanan mekanis tinggi, siklus termal berulang, dan paparan logam cair atau benda kerja panas dalam waktu lama. Tidak seperti baja perkakas kerja dingin, yang fokus utamanya pada ketahanan aus dan kekerasan pada suhu kamar, baja perkakas kerja panas harus menjaga stabilitas mekanis dan tahan terhadap pelunakan, oksidasi, dan kelelahan termal saat terkena panas ekstrem.
Industri yang sangat bergantung pada baja kerja panas meliputi die casting, hot forging, ekstrusi aluminium, produksi pipa baja, pengecoran otomotif, manufaktur cetakan bertekanan, dan pembentukan komponen mesin berat.
Baja perkakas pekerjaan panas membedakan dirinya melalui:
yang tinggi Kekerasan panas (kemampuan untuk mempertahankan kekerasan pada suhu)
yang luar biasa Ketahanan lelah termal
yang baik Ketangguhan impak pada suhu tinggi
tinggi Kekerasan merah
yang kuat Stabilitas dimensi di bawah guncangan termal siklik
Ketahanan yang baik terhadap pemeriksaan panas
yang tinggi Ketahanan terhadap temper
Karakteristik ini secara kolektif menentukan masa pakai cetakan, cetakan, dan sistem perkakas yang beroperasi pada suhu tinggi.
Baja perkakas pekerjaan panas termasuk dalam AISI seri H (H10–H19).
Paling umum:
H10–H13 → Baja kerja panas berbahan dasar kromium
H14–H19 → Baja kerja panas tungsten / molibdenum
AISI H13 adalah yang paling banyak digunakan di seluruh dunia.
Sebutan Eropa fokus pada komposisi kimia dan respon perlakuan panas.
Nilai umum meliputi:
| DIN | Setara | Aplikasi |
|---|---|---|
| 1.2343 | H11 | Penempaan dengan ketangguhan tinggi mati |
| 1.2344 | H13 | Tujuan umum, ketahanan terhadap kelelahan termal yang tinggi |
| 1.2365 | H10 | Pisau geser panas |
| 1.2581 | H21 | Baja tungsten suhu tinggi |
DIN 1.2344 (8407) Varian ESR digunakan dalam die casting otomotif.
SKD61 → Setara dengan H13 / 1.2344
SKD62 → Digunakan pada perkakas dengan beban tinggi
SKD61 Jepang diakui kemurnian kualitasnya yang tinggi saat ESR diproses.
Sistem baja perkakas Cina meliputi:
4Cr5MoSiV1 → Setara dengan H13
3Cr2W8V → Baja kerja panas tungsten
5CrNiMo → Baja tempa berdampak tinggi
ASTM A681 sering digunakan untuk membakukan sifat kimia dan mekanik.
H13 adalah baja paduan kromium-molibdenum-vanadium yang dirancang untuk ketahanan seimbang terhadap pemeriksaan panas, keausan panas, ketangguhan benturan, dan stabilitas dimensi.
Kekuatan:
Ketahanan lelah termal yang sangat baik
Kemampuan pengerasan yang baik (kekerasan seragam di sebagian besar bagian)
Cocok untuk die casting, ekstrusi, penempaan panas
Varian ESR memberikan kemurnian lebih tinggi dan umur cetakan lebih baik
Aplikasi H13 Khas:
Sisipan die casting, inti, dan rongga
Ekstrusi aluminium mati
Penempaan mati dan pukulan
Mandrel dan lengan
Bilah geser panas bertekanan tinggi
Dirancang untuk aplikasi yang ketahanan terhadap benturan melebihi ketahanan aus pada suhu tinggi.
Keuntungan:
Ketangguhan tinggi dan ketahanan retak
Kandungan vanadium lebih rendah, sehingga lebih mudah untuk dikerjakan dan dipoles
Kegunaan Umum:
Dampaknya mati
Perkakas yang membutuhkan ketahanan guncangan yang tinggi
Pukulan panas dan alat tekan
Baja kerja panas berbahan dasar tungsten yang dirancang untuk suhu yang sangat tinggi.
Fitur Unik:
Mempertahankan kekerasan di atas 600°C
Kekuatan panas yang unggul
Digunakan dalam ekstrusi panas baja dan superalloy
Baja die kerja panas tungsten Cina dengan kinerja keausan suhu tinggi yang luar biasa.
Digunakan di:
Penempaan panas berkecepatan tinggi
Ekstrusi baja mati
Cincin dan balok tempa beban berat
Baja berdampak tinggi banyak digunakan dalam menempa palu.
Dikenal karena ketangguhan dan ketahanan retak.
H13 kelas premium dengan tingkat pengotor yang sangat rendah:
Kebersihan unggul
Hidup mati lebih lama
Kinerja pemolesan yang lebih baik
Ideal untuk cetakan die casting yang kompleks
| Kadar | C | Cr | Mo | V | W | Si | Ni |
|---|---|---|---|---|---|---|---|
| H13 / 1.2344 / SKD61 | 0,32–0,45 | 4,75–5,50 | 1.10–1.75 | 0,80–1,20 | — | 0,80–1,20 | — |
| H11 / 1.2343 | 0,32–0,45 | 4,75–5,50 | 1.10–1.75 | ≤0,40 | — | 0,80–1,20 | — |
| H21 / 1.2581 | 0,25–0,40 | 3,00–3,75 | — | — | 9.00–10.00 | 0,50–1,00 | — |
| 3Cr2W8V | 0,30–0,60 | 2,70–3,50 | — | 0,20–0,50 | 8.00–10.00 | 0,80–1,20 | — |
| 5CrNiMo | 0,40–0,60 | 4,50–5,50 | — | — | — | 0,30–0,80 | 1,00–1,50 |
| Tingkat | Kekerasan (HRC) | Kekerasan Panas | Konduktivitas Termal (W/m·K) | Ketangguhan | Ketahanan Aus |
|---|---|---|---|---|---|
| H13 | 46–52 | Bagus sekali | 28–30 | Tinggi | Sedang–Tinggi |
| H11 | 45–50 | Bagus | 25–28 | Sangat Tinggi | Sedang |
| H21 | 45–55 | Sangat Tinggi | 23–27 | Sedang | Tinggi |
| 3Cr2W8V | 45–50 | Bagus sekali | 22–25 | Sedang | Sangat Tinggi |
| 5CrNiMo | 40–48 | Bagus | 30–32 | Sangat Tinggi | Sedang |
| Aplikasi | H13 | H11 | H21 | 3Cr2W8V | 5CrNiMo |
|---|---|---|---|---|---|
| Pengecoran Mati (Al/Zn/Mg) | ★★★★★ | ★★★★☆ | ★★☆☆☆ | ★★★★☆ | ★★★☆☆ |
| Ekstrusi Aluminium Meninggal | ★★★★★ | ★★★☆☆ | ★★★★☆ | ★★★★★ | ★★☆☆☆ |
| Penempaan Panas Mati | ★★★★☆ | ★★★★★ | ★★★★☆ | ★★★★★ | ★★★★★ |
| Mandrel & Lengan | ★★★★★ | ★★★★☆ | ★★★★☆ | ★★★★☆ | ★★★☆☆ |
| Pisau Geser Panas | ★★★★☆ | ★★★☆☆ | ★★★★★ | ★★★★☆ | ★★★☆☆ |
Baja pengerjaan panas harus mempertahankan kekerasannya bahkan ketika terkena:
Aluminium cair (660°C)
Siklus die casting (permukaan 500–600°C)
Suhu billet ekstrusi (400–500°C)
H13 mempertahankan 40 HRC pada 600°C , mengungguli baja karbon secara drastis.
Retak kelelahan termal ('pemeriksaan panas') adalah mode kegagalan nomor 1 pada peralatan die casting dan hot forging.
Faktor-faktor utama yang mempengaruhi:
Distribusi paduan
Desain saluran pendingin
Permukaan akhir
Suhu temper
kemurnian ESR
Keausan panas meliputi:
Keausan abrasif
Keausan perekat
Erosi logam cair
Keausan yang disebabkan oleh oksidasi
Vanadium karbida (VC) secara signifikan meningkatkan ketahanan aus pada H13.
Ketangguhan tinggi mencegah kegagalan rapuh yang parah.
Bahan ESR menunjukkan peningkatan ketangguhan karena struktur mikro yang lebih bersih.
Konduktivitas termal lebih tinggi → gradien termal lebih rendah → umur cetakan lebih lama.
H13 ~ 28 W/mK, namun beberapa kadar yang dimodifikasi mencapai 30–33 W/mK.
Termasuk produksi, penempaan, permesinan, dan QC.
EAF
LF (pemurnian sendok)
VD/VOD
ESR
VAR (untuk peralatan kelas kedirgantaraan)
Penempaan menghilangkan porositas, menghaluskan butiran, dan meningkatkan ketangguhan.
Bentuk khas yang ditempa:
Cincin tempa besar
Silinder berongga (lubang dalam yang dibor atau ditempa berongga)
Blok mati berbentuk persegi panjang
Batang mandrel
Baja pengerjaan panas sulit untuk dikerjakan karena:
Kekerasan tinggi
Pembentukan karbida
Kandungan paduan tinggi
Memerlukan perkakas karbida dan kontrol pendinginan.
| Kelas | Rekomendasi Alat | Kecepatan Pemotongan | Catatan |
|---|---|---|---|
| H13 | Sisipan karbida | 70–120 m/mnt | Membutuhkan cairan pendingin |
| H11 | Sisipan karbida | 80–130 m/mnt | Lebih mudah untuk dikerjakan |
| H21 | Keramik / karbida | 40–80 m/mnt | Kekerasan tinggi |
| 3Cr2W8V | Karbit | 50–90 m/mnt | Karbida abrasif mengurangi umur pahat |
| 5CrNiMo | HSS / Karbida | 90–150 m/mnt | Kemampuan mesin yang baik |
QC biasanya mencakup:
Pengujian ultrasonik (UT)
Pengambilan sampel kekerasan
Pemeriksaan struktur mikro
Peringkat inklusi
Inspeksi dimensi
Perlakuan panas adalah proses paling kritis yang menentukan struktur mikro akhir, kekerasan, ketahanan lelah termal, dan masa pakai baja perkakas kerja panas. Perlakuan panas yang tepat memungkinkan baja menahan suhu tinggi, beban termal siklik, dan tekanan mekanis yang dihadapi dalam aplikasi penempaan, ekstrusi, dan die-casting.
Bab ini memberikan penjelasan lengkap tingkat teknik tentang semua tahapan yang terlibat dalam proses perlakuan panas.
Perlakuan panas baja perkakas pekerjaan panas biasanya mencakup langkah-langkah berurutan berikut:
Pemanasan Awal (Beberapa Tahapan)
Austenitisasi (Suhu Pengerasan)
Pendinginan
Tempering (Biasanya 2–3 siklus)
Menghilangkan Stres (Opsional, tetapi direkomendasikan untuk cetakan besar)
Perawatan Permukaan (Pelapis Nitridasi / PVD, opsional)
Setiap langkah berdampak langsung pada:
Kekerasan
Kekerasan
Ketahanan terhadap kelelahan termal
Ketahanan aus yang panas
Ketahanan terhadap pengecekan panas dan retak
Perlakuan panas yang tidak tepat adalah penyebab nomor 1 kegagalan cetakan dini.
Pemanasan awal mencegah guncangan termal dan mengurangi distorsi atau retak selama austenitisasi.
Baja pengerjaan panas memerlukan dua hingga tiga tahap pemanasan :
| Tahap | Suhu (°C) | Tujuan |
|---|---|---|
| Panaskan 1 | 450–550°C | Hapus tegangan sisa, hindari retak |
| Panaskan terlebih dahulu 2 | 750–850°C | Distribusi panas yang seragam |
| Panaskan 3 (opsional untuk alat besar) | 850–900°C | Bersiaplah untuk transisi cepat ke austenitisasi |
Panaskan alat secara perlahan untuk menghindari gradien suhu internal.
Tahan pada setiap tahap pemanasan awal hingga suhu inti seimbang.
Cetakan besar (ketebalan bagian >500 mm) harus menggunakan pemanasan awal 3 tahap.
Austenitisasi mengubah baja menjadi struktur yang diperkeras yang mampu mencapai kekuatan suhu tinggi.
H13 / SKD61 / 1,2344: 1000–1050°C
H11 / 1.2343: 1000–1030°C
3Cr2W8V: 1020–1060°C
H21: 1080–1200°C
Tahan hingga pemerataan suhu sempurna:
1 menit per mm ketebalan (minimum)
Hindari perendaman berlebihan karena menyebabkan butiran menjadi kasar.
Tungku vakum atau suasana inert lebih disukai
Hindari oksidasi/dekarburisasi
| Tingkat | Pemanasan Awal 1 | Pemanasan Awal 2 | Austenitisasi | Metode Quench |
|---|---|---|---|---|
| H13 | 550–600°C | 850–900°C | 1010–1050°C | Udara / Gas / Minyak |
| H11 | 550–600°C | 850–900°C | 1000–1030°C | Udara / Gas |
| H21 | 600–650°C | 900–950°C | 1150–1200°C | Udara |
| 3Cr2W8V | 600–650°C | 900–950°C | 1050–1100°C | Minyak / Udara |
| 5CrNiMo | 550–600°C | 850–900°C | 880–930°C | Minyak |
Quenching mengubah austenit menjadi martensit.
Udara paksa (paling direkomendasikan untuk H13, H11)
Pendinginan gas nitrogen (tungku vakum)
Pendinginan oli (hanya untuk grade tertentu, digunakan dengan hati-hati)
Hindari pendinginan langsung pada suhu >1050°C
Pertahankan pendinginan yang seragam
Cetakan besar memerlukan pendinginan bertahap untuk mengurangi tekanan termal
Pendinginan harus menghindari daerah 'hidung lunak' pada kurva TTT/CCT.
Tempering menghilangkan stres dan menstabilkan martensit untuk mencapai kekerasan dan ketangguhan yang diinginkan.
Selalu 2–3 siklus
Mati besar: wajib 3 siklus
520–620°C tergantung pada kekerasan dan aplikasi yang diinginkan
H13: Target kekerasan 44–52 HRC setelah temper
Temper segera setelah quench (di bawah 80°C).
Panaskan kembali untuk mencapai suhu tempering yang ditargetkan.
Tahan minimal 2 jam atau 1 jam per ketebalan 25 mm.
Meningkatkan ketangguhan
Mengurangi kerapuhan
Menstabilkan austenit yang tertahan.
| Tingkat | yang Direkomendasikan | Kekerasan Akhir Tempering | Catatan |
|---|---|---|---|
| H13 | 2–3 siklus @ 540–620°C | 46–52 HRC | Beberapa siklus temper diperlukan untuk stabilitas |
| H11 | 2 siklus @ 550–620°C | 45–50 HRC | Ketangguhan tinggi dipertahankan |
| H21 | 2 siklus @ 650–700°C | 45–54 HRC | Cocok untuk panas ekstrem |
| 3Cr2W8V | 2 siklus @ 550–600°C | 45–50 HRC | Ketahanan aus yang tinggi |
| 5CrNiMo | 2 siklus @ 500–550°C | 40–48 HRC | Penempaan dampak dioptimalkan |
Dilakukan setelah pemesinan kasar atau pengelasan.
600–650°C , tahan selama 1–2 jam
Dinginkan perlahan di dalam tungku
Berguna untuk:
Blok mati besar
Sisipan rongga yang rumit
Permukaan mesin EDM
| Kelas Baja | Suhu Penempaan Awal (°C) | Suhu Penempaan Akhir (°C) | Metode Pendinginan | Catatan |
|---|---|---|---|---|
| H13 / 1.2344 / SKD61 | 1050–1150 | 850–900 | Pendinginan tungku lambat | Hindari panas berlebih di atas 1180°C |
| H11 / 1.2343 | 1050–1120 | 800–850 | Pendinginan abu atau pasir | Ketangguhan yang baik untuk dampak mati |
| 3Cr2W8V | 1000–1100 | 800–850 | Udara sejuk | Ketahanan aus yang sangat baik |
| 5CrNiMo | 1000–1100 | 820–850 | Tungku keren | Digunakan untuk palu mati |
| H21 | 1100–1200 | 900–950 | Udara sejuk | Kekuatan panas tinggi, sulit ditempa |
Terlalu panas menyebabkan butiran kasar dan retak.
Hindari pendinginan yang cepat — menyebabkan tekanan internal.
Lakukan anil setelah penempaan.
Setelah temper akhir, perawatan permukaan meningkatkan kelelahan termal dan ketahanan terhadap erosi:
Nitridasi gas
Nitridasi ion (plasma).
Pelapis PVD (TiN, CrN, AlCrN)
Lapisan TD (vanadium karbida)
Mengurangi pemeriksaan panas
Peningkatan ketahanan penyolderan (die-casting)
Peningkatan ketahanan aus.
Pengerasan berlebihan
Pembentukan retakan
austenit yang tertahan
Dekarburisasi
Bintik-bintik lembut
Pengkasaran biji-bijian
Tahapan pemanasan awal yang benar
Kontrol suhu yang akurat
Hindari perendaman berlebihan
Gunakan suasana terkendali
Metode pendinginan yang tepat
Tempering segera
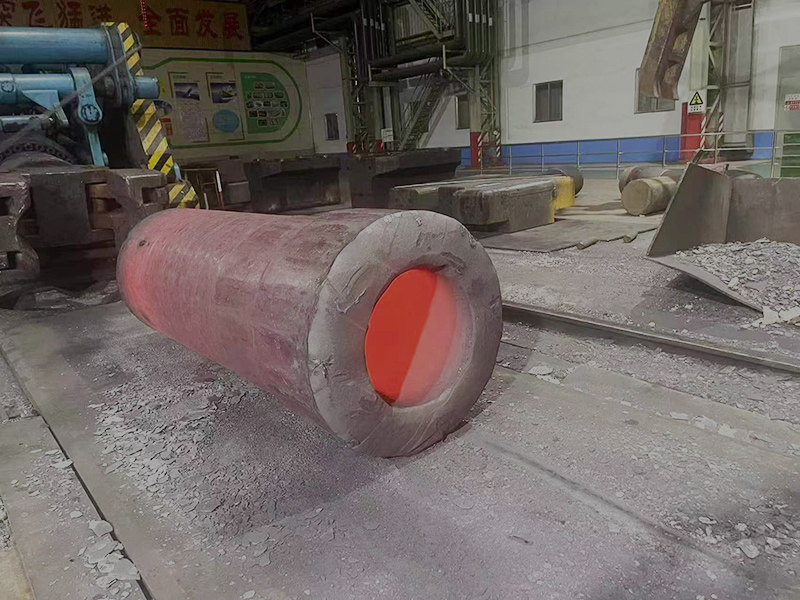
Pemesinan baja perkakas kerja panas seperti H13, H11, H21, SKD61, 1.2344, 3Cr2W8V memerlukan kontrol yang cermat terhadap kecepatan pemotongan, pengumpanan, material perkakas, dan kondisi pendinginan. Baja ini biasanya mengandung unsur paduan Cr–Mo–V, menunjukkan kekuatan panas yang tinggi, dan dapat mencapai tingkat kekerasan 40–52 HRC setelah perlakuan panas, sehingga membuat pengerjaan mesin lebih rumit dibandingkan baja karbon standar.
Parameter pemesinan yang terkontrol dengan baik memastikan:
Mengurangi keausan alat
Integritas permukaan yang stabil
Risiko minimal terjadinya microcracks
Menurunkan tegangan sisa
Peningkatan kehidupan mati
| Parameter | Kisaran Rekomendasi | Catatan |
|---|---|---|
| Kecepatan Pemotongan (Vc) | 60–90 m/mnt | Untuk bahan anil (≤220 HB). |
| Pakan per Gigi (fz) | 0,06–0,15 mm/gigi | Alat yang lebih besar → umpan yang lebih tinggi |
| Kedalaman Pemotongan (ap) | 2–5 mm | Pastikan kekakuan mesin |
| Bahan Alat | Karbida (lapisan TiAlN) | Diperlukan lapisan tahan panas |
| Pendingin | Udara + MQL direkomendasikan | Hindari kejutan termal |
| Parameter | Kisaran Rekomendasi | Catatan |
|---|---|---|
| Kecepatan Pemotongan (Vc) | 80–120 m/mnt | Sedikit lebih tinggi untuk hasil akhir yang lebih halus |
| Pakan per Gigi (fz) | 0,04–0,10 mm/gigi | |
| Kedalaman Pemotongan (ap) | 0,8–1,5 mm | Beban chip seimbang |
| Bahan Alat | Karbida (TiSiN, AlTiN) | Mengurangi keausan kawah |
| Pendingin | Kering / MQL | Pendingin banjir dapat menyebabkan keretakan |
| Parameter | Kisaran yang Direkomendasikan | Catatan |
|---|---|---|
| Kecepatan Pemotongan (Vc) | 140–200 m/mnt | Untuk baja kerja panas yang diperkeras |
| Pakan per Gigi (fz) | 0,02–0,06 mm/gigi | Beban chip kecil untuk mengurangi obrolan |
| Kedalaman Pemotongan (ap) | 0,2–0,6mm | |
| Bahan Alat | Karbida berkinerja tinggi, lapisan nano | AlTiN-Nano terbaik untuk baja yang diperkeras |
| Pendingin | Pemotongan kering saja | Mencegah kejutan termal |
| Pengoperasian | Kecepatan Pemotongan | Laju Pengumpanan | Kedalaman | Nilai Sisipan Potong |
|---|---|---|---|---|
| Pembelokan Kasar | 120–180 m/mnt | 0,20–0,40 mm/putaran | 2–4mm | Karbida berlapis CVD |
| Setengah Selesai | 150–220 m/mnt | 0,15–0,30 mm/putaran | 1–2 mm | TiAlN karbida |
| Selesai Berputar | 200–280 m/mnt | 0,10–0,20 mm/putaran | 0,2–1,0mm | Karbida berlapis PVD |
| Pengoperasian | Kecepatan Pemotongan | Laju Pengumpanan | Kedalaman | Tingkat Sisipan Potong |
|---|---|---|---|---|
| Berbelok Keras | 110–180 m/mnt | 0,05–0,18 mm/putaran | 0,1–0,5mm | CBN atau PCBN |
| Penyelesaian | 150–200 m/mnt | 0,03–0,12 mm/putaran | 0,05–0,25mm | CBN (geometri penghapus) |
Catatan: Pembubutan keras dapat menggantikan penggilingan ringan untuk komponen cetakan tertentu.
| Jenis Bor | Kecepatan Pemotongan | Laju Pengumpanan | Catatan |
|---|---|---|---|
| Bor HSS | 12–18 m/mnt | 0,10–0,20 mm/putaran | Hanya untuk baja anil lunak |
| Bor Karbida | 45–70 m/mnt | 0,05–0,12 mm/putaran | Untuk H13 yang sudah dikeraskan sebelumnya |
| Pengeboran Lubang Dalam | 40–55 m/mnt | Kurangi pakan sebesar 30% | Gunakan cairan pendingin bertekanan tinggi |
Penggilingan baja kerja panas yang diperkeras (48–52 HRC) memerlukan kontrol yang cermat untuk menghindari luka bakar, retakan mikro, dan titik lunak saat penggilingan.
| Jenis Roda | Kondisi Benda Kerja | Kecepatan Roda | Pendingin | Pengumpanan |
|---|---|---|---|---|
| Al2O3 | Anil | 30–35 m/s | Normal | Emulsi |
| CBN | Mengeras | 55–70 m/s | Lampu | Pendingin banjir diperlukan |
Rekomendasi penggilingan utama:
Hindari panas berlebihan → cegah tempering permukaan
Dandani roda secara teratur
Cegah berdiam dalam satu posisi
Gunakan roda kelas lunak untuk baja yang dikeraskan
EDM dapat menyebabkan:
Susun kembali lapisan
retakan mikro
Mengurangi kekuatan lelah
Kekerasan berubah
| Mode EDM | Pembilasan | Durasi Pulsa | Catatan |
|---|---|---|---|
| Hidup seadanya | Siram tinggi | Denyut nadi panjang | Menghapus materi dengan cepat |
| Setengah jadi | Siram sedang | Denyut nadi sedang | Mengurangi zona yang terkena dampak panas |
| Selesaikan EDM | Siram rendah | Denyut nadi pendek | Minimalkan penyusunan ulang lapisan |
Pasca EDM harus diikuti oleh:
Pemolesan
Penggilingan ringan/rajam
Temper pada suhu 550–580°C (penghilang stres)
Gunakan pemotongan aksial tinggi dan radial rendah untuk stabilitas
Hindari slotting jika memungkinkan
Gunakan jalur alat trochoidal (dinamis).
Terapkan beban chip yang konstan
Pilih overhang alat yang lebih pendek
Gunakan penahan shrink-fit untuk finishing
| Masalah | Penyebab | Solusi |
|---|---|---|
| Pemotongan alat | Keterlibatan radial yang berlebihan | Gunakan strategi aksial tinggi |
| Pembentukan duri | Kecepatan potong rendah | Tingkatkan Vc, gunakan alat yang lebih tajam |
| Luka bakar permukaan | Pendingin yang salah | Beralih ke kering atau MQL |
| Retak setelah EDM | Susun kembali lapisan | Marah setelah EDM |
| Obrolan | Alat overhang terlalu lama | Kurangi ekstensi, tingkatkan kekakuan |
Pemesinan baja perkakas kerja panas memerlukan parameter pemotongan yang optimal, pengaturan yang kaku, perkakas tahan panas, dan kondisi termal yang terkontrol. Pemesinan yang benar berdampak langsung pada kinerja cetakan, mengurangi mode kegagalan seperti pemeriksaan panas, retak, erosi, dan deformasi.
Penyebab: Gradien termal tinggi
Solusi:
Baja dengan konduktivitas termal lebih tinggi
Pendinginan die yang dioptimalkan
Penyebab : Stress sisa yang tinggi
Solusi :
Pemanasan awal yang tepat
Beberapa siklus emosi
Penyebab : Suhu permukaan tinggi
Solusi :
Peningkatan pendinginan
Suhu temper yang lebih tinggi
Penyebab : Aliran logam cair
Solusi :
Nitridasi
Pelapis PVD
Pemasok otomotif Tier-1 mengalami kegagalan dini pada sisipan die casting H13 setelah ~20.000 siklus (masa pakai yang diharapkan: 80.000–120.000 siklus).
Pemeriksaan panas pada permukaan rongga
Erosi yang signifikan di daerah masuknya logam
Retakan terjadi di sekitar saluran pendingin
Pengurangan kekerasan dari 48 HRC menjadi 38 HRC
1. Tempering yang Salah
Sisipan ditempa hanya sekali pada suhu 550°C.
Standar industri untuk H13 mensyaratkan:
2–3 siklus emosi
Setiap siklus: 2–3 jam
Temperatur tunggal meninggalkan austenit yang tertahan, sehingga menurunkan ketahanan lelah.
2. Pendinginan Die yang Tidak Tepat
Saluran pendingin diposisikan terlalu dekat dengan rongga, sehingga menyebabkan:
Gradien termal yang tinggi
Kejutan termal
Pemeriksaan panas yang dipercepat
3. Desain Aliran Logam Cair yang Buruk
Pukulan pancaran aluminium pada sudut tajam menyebabkan erosi lokal.
4. Nitridasi Tidak Memadai
Permukaan tidak memiliki lapisan pelindung nitridasi → percepatan oksidasi & erosi.
Perlakuan Panas yang Direvisi
Austenitisasi pada suhu 1030°C
Temper 3× pada 580°C
Kekerasan akhir: 48–50 HRC
Optimasi Sistem Pendingin
Peningkatan jarak saluran sebesar 4 mm
Perubahan dari pendinginan turbulen menjadi laminar
Rekayasa Permukaan Mati
Nitridasi plasma hingga 12–15 µm
Lapisan PVD terapan (CrN)
Desain Ulang Aliran Logam
Jari-jari sudut lunak diperkenalkan
Mengurangi kecepatan pelampiasan sebesar 22%
| Metrik | Sebelum | Sesudah |
|---|---|---|
| Matilah hidup | 20.000 tembakan | 118.000 tembakan |
| Pemeriksaan panas | Berat | Minimal |
| Erosi | Berat | Berkurang 70% |
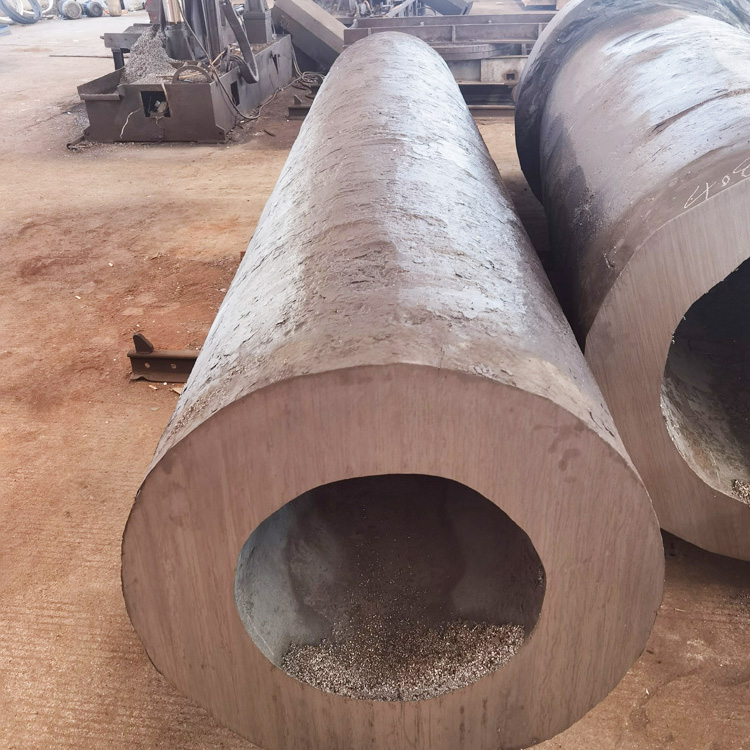
Baja perkakas kerja panas sangat penting untuk cetakan die casting aluminium, seng, dan magnesium. Ketahanan terhadap kelelahan termal mengurangi pemeriksaan panas, dan kekuatan panas yang baik meminimalkan deformasi selama siklus injeksi berulang. H13 dan 8407 ESR mendominasi industri ini karena umur die yang panjang, kemampuan mesin, dan kekerasan yang stabil pada suhu.
Aluminium
Seng
Magnesium
Komponen:
Inti, sisipan, selongsong sariawan, penggeser
Komponen die casting umum yang terbuat dari baja tipe H13 meliputi:
Inti dan rongga
Pin ejektor
Busing sariawan
Sisipan gerbang
Blok geser
Cetakan ekstrusi aluminium memerlukan ketahanan aus panas dan ketangguhan untuk menangani tekanan hingga 80–120 MPa. Nilai kekuatan tinggi seperti H13 ESR dan 3Cr2W8V digunakan untuk:
Profil mati
Mandrel
Cincin mati
Blok pengatur jarak
Liner kontainer
Konduktivitas termal baja secara signifikan mempengaruhi keakuratan dimensi dan umur cetakan.
Cetakan tempa mengalami gaya tumbukan yang tinggi dan perpindahan panas yang cepat dari billet panas. H11, H13, dan 5CrNiMo biasanya digunakan.
Aplikasi meliputi:
Penempaan mati tertutup
Palu dan tekan mati
pukulan
landasan
Alat pemangkasan
Baja pengerjaan panas sangat penting untuk:
Sumbat yang menusuk
Batang mandrel
Bergulir mati
Grade seperti H13 dan 3Cr2W8V menawarkan ketahanan aus yang tinggi pada lingkungan penusuk dan penggulungan pada suhu 900–1200°C.
Digunakan pada bilah geser panas, perkakas pemangkasan panas, dan perkakas untuk membentuk tembaga, kuningan, dan baja pada suhu tinggi.
Memilih baja perkakas kerja panas yang tepat adalah salah satu keputusan paling penting dalam desain dan manufaktur cetakan. Perataan yang benar secara signifikan meningkatkan masa pakai cetakan, mengurangi pemeriksaan panas, meminimalkan kegagalan besar, dan menurunkan total biaya pengoperasian. Pemilihan yang salah sering kali menyebabkan retak dini, pelunakan, deformasi, dan peningkatan biaya perawatan.
Bagian ini memberikan panduan komprehensif tingkat insinyur dalam memilih baja perkakas kerja panas untuk cetakan tempa, cetakan die casting, perkakas ekstrusi, pemotongan panas, mandrel, pelubang, dan aplikasi pembentukan suhu tinggi lainnya.
Aplikasi pekerjaan panas yang berbeda memberikan tekanan termal dan mekanis yang berbeda. Langkah pemilihan pertama adalah menentukan lingkungan operasi dengan parameter berikut:
Suhu kerja (suhu kontinu & puncak)
Frekuensi siklus / tingkat keparahan siklus termal
Tekanan kontak/beban mekanis
Beban dampak
Geometri alat (sudut tajam vs. bagian tebal)
Ketahanan aus yang diperlukan
Paparan logam cair (untuk die casting)
Persyaratan perpindahan panas
Umur pahat/panjang pengoperasian yang diharapkan
| Tipe Aplikasi | Kondisi Tegangan Khas | Kebutuhan Baja |
|---|---|---|
| Pengecoran Aluminium Die | Kejutan panas yang ekstrim | Ketahanan lelah termal yang tinggi |
| Seng Die Casting | Suhu & erosi sedang | Ketahanan aus yang baik |
| Pengecoran Kuningan / Tembaga | Erosi yang lebih tinggi | Kekuatan tinggi pada suhu |
| Penempaan Panas | Dampak tinggi + suhu tinggi | Ketangguhan tinggi + kekuatan panas |
| Ekstrusi Panas | Gesekan & keausan parah | Ketahanan aus yang tinggi |
| Pencukuran Panas | Dampak ekstrim | Ketangguhan yang sangat tinggi |
| Lengan & Mandrel | Kompresi terus menerus | Resistensi mulur |
Setiap kelas baja pekerjaan panas memiliki keseimbangan unik dari sifat inti berikut:
Ketangguhan – ketahanan terhadap terkelupas atau retak
Kekuatan Panas – kemampuan untuk mempertahankan kekerasan pada suhu tinggi
Ketahanan Lelah Termal – ketahanan terhadap pemeriksaan panas
Ketahanan Aus – perlindungan terhadap erosi/abrasi
Konduktivitas Termal – kemampuan untuk menghilangkan panas
Hardenability – kemampuan untuk mengeras secara seragam di bagian yang luas
Tahan Guncangan – kemampuan menahan benturan
| Aplikasi | Properti Paling Penting |
|---|---|
| Pengecoran Mati (Al, Mg) | Ketahanan lelah termal, konduktivitas termal |
| Penempaan Panas | Ketangguhan, kekuatan panas |
| Pengecoran Kuningan/Tembaga | Ketahanan terhadap erosi, kekerasan panas yang tinggi |
| Ekstrusi Mati | Ketahanan aus, kekuatan kompresi |
| Pisau Geser Panas | Ketahanan guncangan, ketangguhan |
| Mandrel & Lengan | Ketahanan mulur, kekuatan panas |
Keseimbangan keseluruhan terbaik antara ketangguhan, kelelahan termal, dan kekuatan
Ideal untuk die casting aluminium, cetakan tempa, cetakan ekstrusi
Kisaran kekerasan: 44–52 HRC
Kapan harus memilih:
Jika tidak yakin, baja tipe H13 adalah pilihan paling aman dan serbaguna.
Ketangguhan lebih tinggi dari H13
Kekerasan panas sedikit lebih rendah
Lebih baik untuk aplikasi penempaan yang berdampak berat
Kapan harus memilih:
Untuk menempa palu, perkakas berdampak tinggi, atau cetakan besar yang mudah retak.
Kekerasan panas yang sangat tinggi dan ketahanan terhadap pelunakan
Ketangguhan lebih rendah dari H13/H11
Kapan harus memilih:
Untuk pemotongan panas, pisau geser panas, dan aplikasi suhu sangat tinggi.
Ketahanan aus yang tinggi
Kekuatan suhu tinggi yang sangat baik
Ketangguhannya sedikit lebih rendah dibandingkan H13
Kapan harus memilih:
Untuk cetakan ekstrusi, cetakan pengecoran kuningan, dan aplikasi yang gesekannya parah.
Ketangguhan yang bagus
Kandungan paduan lebih rendah
Ketahanan lelah termal yang lebih rendah
Kapan harus memilih:
Untuk perkakas kerja panas yang berbiaya lebih rendah, penempaan suhu rendah, atau cetakan sederhana.
Operasi yang berbeda memerlukan rentang kekerasan yang berbeda.
| Aplikasi | Rentang Kekerasan |
|---|---|
| Pengecoran Aluminium Die | 44–48 HRC |
| Penempaan Panas Mati | 42–52 HRC |
| Ekstrusi Mati | 46–52 HRC |
| Pisau Geser Panas | 50–54 HRC |
| Mandrel | 46–52 HRC |
| lengan | 38–44 HRC |
Kekerasan yang terlalu tinggi → risiko retak
Kekerasan yang terlalu rendah → pelunakan, deformasi, kegagalan beban.
Blok cetakan besar memerlukan baja dengan:
kemampuan pengerasan yang tinggi
kekerasan seragam dari permukaan ke inti
| Tingkat Baja | Pengerasan | Rekomendasi Bagian Maksimum |
|---|---|---|
| H13 | Bagus sekali | Hingga 400–500 mm |
| H11 | Sangat bagus | Hingga 350mm |
| H21 | Sedang | Untuk bagian yang lebih tipis |
| 3Cr2W8V | Bagus | Mati berukuran sedang |
Jika ketebalan cetakan Anda melebihi 400 mm , selalu pilih grade dengan tingkat pengerasan tinggi (H13/1.2344 atau varian ESR/VAR yang dilebur ulang).
Baja perkakas premium meningkatkan keandalan:
ESR (Elektro Terak Dicairkan Kembali)
VAR (Vacuum Arc Dicairkan Kembali)
Karbida yang lebih halus
Inklusi lebih rendah
Peningkatan ketangguhan
Mengurangi risiko retak
Hidup mati lebih lama
Rekomendasi:
Untuk die casting rongga tinggi atau ekstrusi kecepatan tinggi → selalu pilih kualitas ESR/VAR.
Nilai baja yang berbeda memerlukan jendela perlakuan panas khusus:
Suhu astenitisasi
Tipe pendinginan
Suhu temper
Temperatur ganda/tiga kali lipat
Menghilangkan stres
Perlakuan panas yang salah menyebabkan:
pemeriksaan panas
kerapuhan
titik lunak
kegagalan prematur
Periksa grafik perlakuan panas pabrikan sebelum pemilihan akhir.
Pilih: H13 / SKD61 / 1.2344 (ESR)
Mengapa: Kelelahan termal terbaik + keseimbangan ketangguhan
Pilih: H11 / 1.2343
Mengapa: Ketangguhan patah yang tinggi
Pilih: 3Cr2W8V atau H13 (ESR)
Mengapa: Ketahanan aus yang tinggi
Pilih: H21
Mengapa: Kekerasan merah yang unggul
| Kesalahan | Konsekuensi |
|---|---|
| Memilih kekerasan yang terlalu tinggi | Mati retak |
| Menggunakan baja yang tidak dilebur kembali untuk beban ekstrim | Inklusi internal → kegagalan prematur |
| Memilih H13 untuk penempaan berdampak tinggi | Terkelupas, patah tepi |
| Menggunakan H21 yang memerlukan ketangguhan | Fraktur bencana |
| Temperatur yang salah | Mengurangi kekuatan panas |
| Mengabaikan konduktivitas termal | Peningkatan pemeriksaan panas |
Sebelum menyelesaikan, verifikasi:
Profil suhu aplikasi
Tingkat ketangguhan yang diperlukan
Kebutuhan ketahanan aus
Laju pendinginan & tingkat guncangan termal
Kompleksitas geometri alat
Ukuran blok cetakan (kemampuan pengerasan)
Perawatan permukaan yang diperlukan (nitridasi, PVD)
Persyaratan anggaran vs ESR/VAR
Umur alat yang diharapkan
Pemilihan baja yang tepat dapat meningkatkan umur cetakan sebesar 2–5×.
| Tingkat | Alat | Kecepatan Pemotongan | Rekomendasi |
|---|---|---|---|
| H13 | Sisipan karbida | 70–120 m/mnt | Membutuhkan cairan pendingin |
| H11 | Sisipan karbida | 80–130 m/mnt | Lebih mudah untuk dikerjakan |
| H21 | Keramik / karbida | 40–80 m/mnt | Kekerasan tinggi |
| 3Cr2W8V | Karbit | 50–90 m/mnt | Karbida abrasif mengurangi umur pahat |
| 5CrNiMo | HSS / Karbida | 90–150 m/mnt | Kemampuan mesin yang baik |
Baja perkakas kerja panas memainkan peran yang sangat diperlukan dalam industri pembentukan suhu tinggi. Memahami pemilihan grade baja, perlakuan panas, dan mekanisme kegagalan sangat penting untuk memaksimalkan kinerja perkakas dan memperpanjang umur cetakan. Dengan teknologi ESR yang canggih, desain paduan yang ditingkatkan, dan manajemen termal yang dioptimalkan, baja pekerjaan panas modern terus berkembang untuk memenuhi permintaan manufaktur otomotif, ruang angkasa, dan industri berat.
| Catatan | Definisi | Istilah / Konteks Aplikasi |
|---|---|---|
| Baja Perkakas Pekerjaan Panas | Kategori baja perkakas yang dirancang untuk mempertahankan kekerasan, ketangguhan, dan kekuatan saat terkena suhu tinggi (400–700°C). | Digunakan dalam die casting, penempaan, ekstrusi, pisau geser panas. |
| Kelelahan Termal | Retak disebabkan oleh siklus pemanasan dan pendinginan yang berulang. | Mode kegagalan besar dalam die casting dies. |
| Pemeriksaan Panas | Retakan permukaan halus yang disebabkan oleh kelelahan termal. | Umum dalam die casting aluminium. |
| Kekerasan Panas | Kemampuan untuk mempertahankan kekerasan pada suhu tinggi. | Penting untuk cetakan yang terkena logam cair. |
| Kekerasan Merah | Kekerasan baja dalam kondisi panas membara. | Terutama baja tungsten yang tinggi seperti H21. |
| pengerasan | Kemampuan untuk mencapai kekerasan yang seragam melalui penampang setelah pendinginan. | Penting untuk blok cetakan besar. |
| Austenitisasi | Memanaskan baja untuk membentuk austenit sebelum pendinginan. | Suhu bervariasi menurut tingkatannya (H13 ~ 1020–1050°C). |
| Pendinginan | Pendinginan cepat untuk mengeraskan baja. | Pendinginan minyak, udara, atau polimer digunakan tergantung pada baja. |
| Tempering | Memanaskan kembali baja yang telah padam untuk meningkatkan ketangguhan dan mengurangi kerapuhan. | Baja pengerjaan panas seringkali memerlukan 2–3 siklus temper. |
| Pengerasan Sekunder | Peningkatan kekerasan selama temper karena pengendapan karbida. | H13 mendapat manfaat dari pengerasan sekunder pada suhu ~550°C. |
| ESR (Peleburan Terak Elektro) | Proses peleburan kembali yang mengurangi inklusi dan meningkatkan kebersihan dan ketangguhan. | Direkomendasikan untuk cetakan berperforma tinggi. |
| VAR (Peleburan Kembali Busur Vakum) | Teknik peleburan kembali dengan kemurnian tinggi yang meningkatkan ketahanan dan ketangguhan lelah. | Digunakan untuk baja pekerjaan panas premium. |
| Kejutan Termal | Perubahan suhu yang tiba-tiba menyebabkan stres dan retak. | Die casting mengalami kejutan termal yang parah. |
| Ketahanan Merayap | Kemampuan untuk menahan deformasi pada suhu tinggi seiring waktu. | Penting untuk mandrel, inti, cetakan ekstrusi. |
| Ketahanan Aus | Kemampuan menahan abrasi, erosi, dan gesekan. | Penting untuk ekstrusi dan penempaan cetakan. |
| Karbida | Partikel keras yang dibentuk oleh unsur karbon dan paduan. | Meningkatkan ketahanan aus namun mengurangi ketangguhan jika kasar. |
| Martensit | Struktur mikro keras terbentuk setelah pendinginan. | Struktur dasar untuk kinerja baja perkakas. |
| Austenit yang dipertahankan | Austenit yang tersisa setelah pendinginan; mengurangi stabilitas dimensi. | Memerlukan perawatan tempering atau kriogenik. |
| Kekerasan | Ketahanan terhadap retak dan terkelupas saat terkena benturan. | Nilai H11 dan ESR menawarkan ketangguhan tinggi. |
| Beban Dampak | Gaya tiba-tiba yang diterapkan pada perkakas selama penempaan atau pemotongan. | Mendorong pilihan material untuk cetakan berguncangan tinggi. |
| Erosi | Hilangnya material akibat aliran logam cair atau gesekan. | Parah dalam pengecoran dan ekstrusi tembaga/kuningan. |
| Penyolderan Mati | Aluminium cair menempel pada permukaan cetakan selama pengecoran. | Dikendalikan oleh suhu dan perlakuan permukaan. |
| Konduktivitas Termal | Kemampuan baja untuk memindahkan panas. | Konduktivitas yang lebih tinggi mengurangi pemeriksaan panas. |
| Nitridasi | Proses pengerasan permukaan memasukkan nitrogen untuk membentuk lapisan keras. | Meningkatkan ketahanan aus dan erosi. |
| Pelapisan PVD | Lapisan keras tipis (misalnya TiN, CrN) diaplikasikan untuk meningkatkan kekerasan permukaan dan mengurangi gesekan. | Digunakan pada inti dan pin die-casting. |
| Anil | Perawatan pelunakan untuk permesinan dan menghilangkan stres. | Baja kerja panas biasanya dianil hingga ≤ 220 HB. |
| Menghilangkan Stres | Pemanasan terkontrol untuk mengurangi tekanan internal setelah pemesinan atau EDM. | Mencegah retak sebelum diservis. |
| Lapisan Susun Ulang EDM | Lapisan permukaan yang mengeras terbentuk setelah pemesinan pelepasan listrik. | Harus dilepas atau ditempa untuk menghindari retak. |
| Tahan Panas | Kemampuan menahan suhu tinggi tanpa kehilangan kekuatan. | Penting untuk cetakan yang terkena logam cair. |
| Kisaran Suhu Penempaan | Jendela suhu yang disarankan untuk menempa baja perkakas. | Misalnya, H13: 950–1100°C. |
| Penempaan Isotermal | Penempaan pada kondisi suhu cetakan yang konstan. | Mengurangi kejutan termal pada cetakan. |
| Memotong | Rekahan kecil atau bongkahan yang mematahkan tepi alat. | Biasa terjadi pada baja yang kurang kuat. |
| Deformasi Plastik | Distorsi permanen karena panas tinggi atau kekerasan yang tidak mencukupi. | Pelunakan cetakan mengakibatkan defleksi atau keruntuhan. |
| Kekuatan Panas | Kekuatan dipertahankan pada suhu tinggi. | Kunci untuk ekstrusi dan penempaan cetakan. |
| Kehidupan Kelelahan | Waktu hingga kegagalan disebabkan oleh siklus stres yang berulang. | Ditingkatkan dengan kualitas baja yang tepat dan perlakuan panas. |
| Integritas Permukaan | Kondisi permukaan die setelah machining atau EDM. | Mempengaruhi ketahanan lelah termal. |
| Kehidupan Alat | Durasi kinerja alat atau cetakan sebelum kegagalan. | Faktor biaya utama dalam perkakas pekerjaan panas. |
| Inklusi | Partikel non-logam dalam baja. | Mengurangi ketangguhan; diminimalkan oleh ESR/VAR. |
| Elemen Paduan | Elemen ditambahkan untuk meningkatkan kinerja (Cr, Mo, V, W, Ni). | Tentukan kategori dan perilaku baja. |
| Karburisasi | Penyerapan karbon ke dalam baja; berbahaya untuk pekerjaan panas mati. | Menyebabkan kerapuhan pada permukaan. |
| Skala Oksidasi | Oksidasi permukaan karena suhu tinggi. | Lebih parah pada baja dengan Cr rendah. |
Ya. Baja perkakas dirancang khusus untuk diberi perlakuan panas . Perlakuan panas inilah yang membuat baja perkakas memiliki kekerasan, kekuatan, dan ketahanan aus yang tinggi.
Langkah-langkah perlakuan panas yang umum untuk baja perkakas adalah:
Pemanasan awal – untuk mengurangi kejutan termal dan menyamakan suhu.
Austenitisasi (suhu pengerasan) – pemanasan hingga suhu kritis dimana austenit terbentuk.
Quenching – pendinginan terkontrol (udara, minyak, gas, atau garam) untuk membentuk martensit.
Tempering – pemanasan ulang di bawah suhu kritis untuk meningkatkan ketangguhan, menstabilkan martensit, dan mengurangi kerapuhan.
Untuk baja perkakas kerja panas (seperti H13, H11, H21), perlakuan panas sangat penting untuk mencapai keseimbangan antara:
Kekerasan panas
Kekerasan
Ketahanan lelah termal
Tanpa perlakuan panas yang tepat, bahkan kualitas pekerjaan panas terbaik pun akan gagal dalam servis sebelum waktunya.
Sebenarnya, 4140 tidak diklasifikasikan sebagai baja perkakas . Ini adalah baja paduan kromium-molibdenum , sering digunakan untuk:
Poros
Roda gigi
Baut
Bagian teknik umum
Ini memiliki:
Ketangguhan yang bagus
Kemampuan pengerasan yang baik
Ketahanan aus sedang
Namun, ia tidak memiliki ketahanan aus yang tinggi dan kekuatan panas yang diperlukan untuk sebagian besar aplikasi baja perkakas, terutama untuk cetakan pekerjaan panas.
Anda mungkin melihat 4140 kadang-kadang digunakan dalam perkakas panas bertekanan rendah atau sebagai bahan pendukung/penopang, namun jika Anda memerlukan baja cetakan yang benar-benar panas , nilai seperti H13, H11, 3Cr2W8V, 5CrNiMo jauh lebih tepat.
Baja perkakas D2 dalam kondisi anil biasanya memiliki:
Kekerasan sekitar 190–230 HB (≈ 20–25 HRC)
Dalam keadaan lunak ini, itu adalah:
Lebih mudah untuk dikerjakan
Cocok untuk hidup seadanya dan membentuk
Setelah pengerasan dan temper , D2 biasanya digunakan pada:
58–62 HRC untuk aplikasi pekerjaan dingin
Catatan: D2 adalah baja perkakas kerja dingin , bukan baja kerja panas. Kinerjanya buruk pada suhu tinggi dibandingkan dengan baja kerja panas tipe H13.
4140 dan D2 adalah bahan yang sangat berbeda:
4140 Baja Paduan:
Tipe: Baja paduan Cr–Mo serbaguna
Kekerasan (dipadamkan & ditempa): ~28–45 HRC
Kekuatan: Ketangguhan tinggi
Ketahanan aus: Sedang
Ketahanan suhu: Tidak cocok untuk suhu alat yang sangat tinggi
Kegunaan umum: Poros, roda gigi, bagian struktural
Baja Perkakas D2:
Jenis: Baja perkakas kerja dingin karbon tinggi, kromium tinggi
Kekerasan (sedang digunakan): 58–62 HRC
Ketahanan aus: Sangat tinggi
Ketangguhan: Lebih rendah dari 4140
Tahan suhu: Baik untuk perkakas bersuhu ruangan, tetapi tidak untuk pekerjaan panas
Kegunaan: Pukulan, cetakan, pisau, geser dingin, alat blanking
Untuk pemilihan baja die pekerjaan panas , baik 4140 maupun D2 tidak ideal; Baja tipe H13 biasanya lebih disukai.
Ya, baja perkakas D2 bisa berkarat.
D2 mengandung kromium tinggi (~12%) , yang memberikan ketahanan terhadap korosi.
Namun, ini bukan baja tahan karat sejati , karena tidak memiliki cukup Cr dalam larutan padat dan memiliki volume kromium karbida yang tinggi.
Jika dibiarkan tanpa perlindungan di lingkungan yang lembab atau korosif, D2 akan teroksidasi. Di lingkungan kerja yang panas, jarang digunakan karena:
Ini dioptimalkan untuk ketahanan aus dingin, bukan ketahanan lelah termal.
Ya. Seperti baja perkakas lainnya, A2 harus dikeraskan dan ditempa untuk mencapai sifat yang dirancang.
Dalam keadaan anil, A2 dapat dikerjakan tetapi relatif lunak.
Setelah pengerasan dan temper, A2 biasanya mencapai 57–62 HRC , dengan stabilitas dimensi yang baik.
A2 adalah baja perkakas kerja dingin yang mengeraskan udara , bukan baja kerja panas. Untuk aplikasi suhu tinggi, grade pekerjaan panas (H13, H11) lebih cocok.
Temperatur pengerasan (suhu austenitisasi) tergantung pada jenis baja perkakas:
Tipe-O (pengerasan minyak) : ~780–820°C
Tipe A (pengerasan udara) : ~950–980°C (A2)
Tipe D (pekerjaan dingin Cr tinggi) : ~1000–1040°C (D2)
Baja perkakas kerja panas (misalnya, H13) : ~1000–1050°C
Untuk baja perkakas kerja panas , suhu austenitisasi tipikal:
H13 / 1.2344 / SKD61 : 1000–1050°C
H11 / 1.2343 : 1000–1030°C
H21 : 1080–1200°C
Selalu ikuti lembar data pabrikan baja dan gunakan:
Pemanasan awal multi-langkah
Waktu penahanan yang benar
Tempering segera setelah quench
Dalam metalurgi klasik, empat tipe dasar perlakuan panas adalah:
Annealing – Melunakkan baja, menghilangkan tegangan internal, meningkatkan kemampuan mesin.
Normalisasi – Menghasilkan struktur mikro yang seragam dan menyempurnakan ukuran butir.
Pengerasan (Quenching) – Pemanasan hingga suhu austenitisasi dan pendinginan cepat untuk membentuk martensit.
Tempering – Memanaskan kembali baja yang mengeras untuk mengurangi kerapuhan dan meningkatkan ketangguhan.
Untuk baja perkakas pekerjaan panas , normalisasi lebih jarang terjadi; sebagian besar proses berfokus pada:
Annealing (atau anil lunak)
Austenitisasi (pengerasan)
Pendinginan
Beberapa siklus temper
Menghilangkan stres
Ya, pendinginan dengan minyak dapat mengeraskan baja – tetapi hanya jika:
Baja memiliki karbon yang cukup (biasanya >0,3–0,4%)
Suhu pengerasan yang benar digunakan
Desain baja mempertimbangkan pendinginan oli (misalnya, baja perkakas seri O, beberapa baja paduan)
Namun:
Banyak baja perkakas pekerjaan panas (misalnya H13, H11) biasanya dikeraskan dengan udara atau dipadamkan dengan gas, bukan dipadamkan dengan minyak, untuk mengurangi tekanan termal dan risiko retak.
Menggunakan oil quench pada grade pengerasan udara dapat menyebabkan keretakan.
Tidak, tapi baja kecepatan tinggi (HSS) adalah bagian dari baja perkakas.
Baja perkakas : Kategori luas termasuk pekerjaan dingin, pekerjaan panas, baja cetakan plastik, dan baja kecepatan tinggi.
Baja kecepatan tinggi : Kelompok baja perkakas khusus (seperti M2, M42) yang dirancang untuk perkakas pemotong yang beroperasi pada kecepatan tinggi dan suhu tinggi.
Fitur utama HSS:
Kekerasan sangat tinggi (hingga 64–68 HRC)
Kekerasan merah tinggi
Digunakan untuk alat pemotong, bor, keran, pabrik akhir
Baja cetakan kerja panas (seperti H13) adalah baja perkakas, tetapi bukan baja kecepatan tinggi.
Tidak ada baja perkakas yang 100% kebal terhadap karat, namun ada beberapa yang lebih tahan korosi :
Baja perkakas tahan karat : Contohnya meliputi
AISI 440C
AISI 420 (dimodifikasi)
Beberapa baja perkakas tahan karat cetakan plastik
D2 : Sering disebut 'semi-stainless' karena kandungan kromiumnya yang tinggi, namun masih dapat berkarat.
Baja perkakas pekerjaan panas seperti H13 mengandung kromium (≈5%), tetapi:
Mereka tidak tahan karat
Bahan ini tahan terhadap kerak pada suhu tinggi, namun tetap memerlukan perlindungan (minyak, pelapis, kondisi penyimpanan) untuk menghindari karat di atmosfer lembab.
A2 dirancang sebagai baja perkakas pengerasan udara .
Biasanya mengeras dengan pendinginan udara atau gas pada suhu sekitar 950–980°C.
Pendinginan oli meningkatkan risiko retak akibat laju pendinginan yang berlebihan.
Karena itu:
Pendinginan oli A2 umumnya tidak disarankan.
Pengerasan udara memberikan stabilitas dimensi yang lebih baik dan tegangan yang lebih rendah.
Dalam kondisi kerja yang khas:
Baja perkakas A2 , setelah pengerasan dan temper, dapat mencapai 57–62 HRC.
Baja 4140 , dipadamkan dan ditempa, biasanya mencapai 28–45 HRC.
Jadi:
Dalam hal kekerasan maksimum , , A2 jauh lebih keras daripada 4140.
Namun, 4140 lebih tangguh dan lebih mudah menerima, sedangkan A2 lebih tahan aus.
Keduanya tidak cocok sebagai baja cetakan pekerjaan panas jika dibandingkan dengan grade tipe H13 untuk aplikasi suhu tinggi.
Umumnya:
Baja kecepatan tinggi (HSS) seperti M2, M42 bisa mencapai 64–68 HRC.
Perkakas karbida (bukan baja, tetapi sering digunakan dalam perkakas) bahkan lebih keras.
Beberapa baja perkakas kerja dingin (seperti baja tahan aus khusus) juga dapat mencapai kekerasan yang sangat tinggi.
Dalam baja perkakas pekerjaan panas pada umumnya: aplikasi
Kekerasan biasanya dibatasi pada 44–54 HRC , karena kekerasan yang lebih tinggi mengurangi ketangguhan dan meningkatkan risiko retak akibat guncangan termal.
Jadi, “baja yang paling keras” tidak selalu merupakan “yang terbaik” untuk pekerjaan panas — Anda memerlukan keseimbangan antara kekerasan, ketangguhan, dan ketahanan termal.
Klasifikasi umum berdasarkan komposisi membagi baja menjadi empat jenis utama:
Baja Karbon
Baja Paduan
Baja Tahan Karat
Perkakas Baja
Baja cetakan pengerjaan panas termasuk dalam kategori 'baja perkakas' dan, lebih khusus lagi, termasuk dalam baja perkakas pengerjaan panas.


