
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 14-11-2025 المنشأ: موقع


يشير فولاذ أدوات العمل الساخنة إلى مجموعة من سبائك الفولاذ المصممة خصيصًا للعمل في درجات حرارة مرتفعة - عادةً ما بين 200 درجة مئوية و700 درجة مئوية - في ظل ظروف الإجهاد الميكانيكي العالي، والتدوير الحراري المتكرر، والتعرض لفترات طويلة للمعادن المنصهرة أو قطع العمل الساخنة. على عكس فولاذ أدوات العمل البارد، الذي يركز بشكل أساسي على مقاومة التآكل والصلابة في درجة حرارة الغرفة، يجب أن يحافظ فولاذ العمل الساخن على الاستقرار الميكانيكي ويقاوم التليين والأكسدة والتعب الحراري عند تعرضه للحرارة الشديدة.
تشمل الصناعات التي تعتمد بشكل كبير على فولاذ العمل الساخن صب القوالب، والتزوير على الساخن، وقذف الألومنيوم، وإنتاج الأنابيب الفولاذية، وصب السيارات، وتصنيع قوالب الضغط، وتشكيل مكونات الآلات الثقيلة.
يتميز فولاذ أدوات العمل الساخن عن نفسه من خلال:
عالية صلابة ساخنة (القدرة على الاحتفاظ بالصلابة عند درجة الحرارة)
استثنائية مقاومة التعب الحراري
جيدة صلابة تأثير في درجات حرارة مرتفعة
عالية صلابة حمراء
ثبات قوي للأبعاد تحت الصدمة الحرارية الدورية
مقاومة جيدة لفحص الحرارة
مقاومة عالية للتلطيف
تحدد هذه الخصائص بشكل جماعي عمر أداء القوالب والقوالب وأنظمة الأدوات التي تعمل تحت حرارة عالية.
تندرج فولاذ أدوات العمل الساخنة ضمن سلسلة AISI H (H10–H19).
الأكثر شيوعًا:
H10 – H13 → فولاذ العمل الساخن القائم على الكروم
H14 – H19 → فولاذ التنغستن / الموليبدينوم للعمل الساخن
AISI H13 هو الأكثر استخدامًا على مستوى العالم.
تركز التسميات الأوروبية على التركيب الكيميائي والاستجابة للمعالجة الحرارية.
تشمل الدرجات النموذجية ما يلي:
| DIN | مكافئ | تطبيق |
|---|---|---|
| 1.2343 | ح11 | يموت تزوير صلابة عالية |
| 1.2344 | ح13 | للأغراض العامة، مقاومة التعب الحراري العالي |
| 1.2365 | ح10 | شفرات القص الساخنة |
| 1.2581 | ح21 | فولاذ التنغستن ذو درجة الحرارة العالية |
يتم استخدام متغيرات DIN 1.2344 (8407) ESR في صب قوالب السيارات.
SKD61 → يعادل H13 / 1.2344
SKD62 → يستخدم في الأدوات ذات التحميل العالي
يُعرف SKD61 الياباني بنقاء عالي الجودة عند معالجة ESR.
يتضمن نظام الأدوات الفولاذية الصيني ما يلي:
4Cr5MoSiV1 → ما يعادل H13
3Cr2W8V → فولاذ التنغستن الساخن
5CrNiMo → فولاذ تزوير عالي التأثير
غالبًا ما يستخدم ASTM A681 لتوحيد الخواص الكيميائية والميكانيكية.
H13 عبارة عن سبائك فولاذية من الكروم والموليبدينوم والفاناديوم تم تصميمها لتوفير مقاومة متوازنة لفحص الحرارة والتآكل الساخن وصلابة التأثير واستقرار الأبعاد.
نقاط القوة:
مقاومة ممتازة للتعب الحراري
صلابة جيدة (صلابة موحدة في المقاطع الكبيرة)
مناسبة تمامًا لصب القوالب، والبثق، والتزوير الساخن
توفر متغيرات ESR درجة نقاء أعلى وعمرًا محسنًا للموت
تطبيقات H13 النموذجية:
يموت الصب إدراجات، النوى، والتجويف
يموت قذف الألومنيوم
تزوير يموت واللكمات
المغزل والأكمام
شفرات القص الساخنة عالية الضغط
مصمم للتطبيقات التي تفوق فيها مقاومة الصدمات مقاومة التآكل عند درجات الحرارة العالية.
المزايا:
صلابة عالية ومقاومة الكراك
محتوى أقل من الفاناديوم، مما يسهل عملية الماكينة والتلميع
الاستخدامات الشائعة:
يموت التأثير
الأدوات التي تتطلب مقاومة عالية للصدمات
اللكمات الساخنة والأدوات الصحفية
فولاذ عمل ساخن قائم على التنغستن مصمم لدرجات حرارة عالية للغاية.
ميزات فريدة:
يحتفظ بالصلابة فوق 600 درجة مئوية
قوة ساخنة متفوقة
تستخدم في البثق الساخن للصلب والسبائك الفائقة
قالب فولاذي من التنغستن الصيني للعمل الساخن مع أداء تآكل استثنائي في درجات الحرارة العالية.
تستخدم في:
تزوير ساخن عالي السرعة
يموت قذف الصلب
حلقات وكتل تزوير ذات حمولة ثقيلة
يستخدم الفولاذ عالي التأثير على نطاق واسع في تزوير المطارق.
معروف بالصلابة ومقاومة الكراك.
درجة ممتازة H13 مع مستويات شوائب منخفضة للغاية:
نظافة متفوقة
حياة أطول للموت
أداء تلميع أفضل
مثالية لقوالب الصب المعقدة
| الصف | C | Cr | Mo | V | W | Si | Ni |
|---|---|---|---|---|---|---|---|
| H13 / 1.2344 / SKD61 | 0.32-0.45 | 4.75-5.50 | 1.10-1.75 | 0.80-1.20 | — | 0.80-1.20 | — |
| ح11 / 1.2343 | 0.32-0.45 | 4.75-5.50 | 1.10-1.75 | .40.40 | — | 0.80-1.20 | — |
| ح21 / 1.2581 | 0.25-0.40 | 3.00-3.75 | — | — | 9.00-10.00 | 0.50-1.00 | — |
| 3Cr2W8V | 0.30-0.60 | 2.70-3.50 | — | 0.20-0.50 | 8.00-10.00 | 0.80-1.20 | — |
| 5CrNiMo | 0.40-0.60 | 4.50-5.50 | — | — | — | 0.30-0.80 | 1.00-1.50 |
| درجة | الصلابة (HRC) | الصلابة الساخنة | الموصلية الحرارية (W/m·K) | التآكل | المتانة مقاومة |
|---|---|---|---|---|---|
| ح13 | 46-52 | ممتاز | 28-30 | عالي | متوسطة - عالية |
| ح11 | 45-50 | جيد | 25-28 | عالية جدًا | واسطة |
| ح21 | 45-55 | عالية جدًا | 23-27 | واسطة | عالي |
| 3Cr2W8V | 45-50 | ممتاز | 22-25 | واسطة | عالية جدًا |
| 5CrNiMo | 40-48 | جيد | 30-32 | عالية جدًا | واسطة |
| التطبيق | H13 | H11 | H21 | 3Cr2W8V | 5CrNiMo |
|---|---|---|---|---|---|
| يموت الصب (آل / الزنك / ملغ) | ★★★★★ | ★★★★☆ | ★★☆☆☆ | ★★★★☆ | ★★★☆☆ |
| يموت بثق الألومنيوم | ★★★★★ | ★★★☆☆ | ★★★★☆ | ★★★★★ | ★★☆☆☆ |
| يموت تزوير الساخنة | ★★★★☆ | ★★★★★ | ★★★★☆ | ★★★★★ | ★★★★★ |
| المغزل والأكمام | ★★★★★ | ★★★★☆ | ★★★★☆ | ★★★★☆ | ★★★☆☆ |
| شفرات القص الساخنة | ★★★★☆ | ★★★☆☆ | ★★★★★ | ★★★★☆ | ★★★☆☆ |
يجب أن يحافظ فولاذ العمل الساخن على صلابته حتى عند تعرضه لما يلي:
الألومنيوم المنصهر (660 درجة مئوية)
دورات الصب بالقالب (سطح 500-600 درجة مئوية)
درجات حرارة البثق (400-500 درجة مئوية)
يحتفظ H13 بـ 40 HRC عند 600 درجة مئوية ، ويتفوق على الفولاذ الكربوني بشكل كبير.
يعد تكسير الإجهاد الحراري ('فحص الحرارة') هو وضع الفشل رقم 1 في أدوات الصب بالقالب وأدوات الحدادة الساخنة.
العوامل المؤثرة الرئيسية:
توزيع السبائك
تصميم قناة التبريد
الانتهاء من السطح
هدأ درجة الحرارة
نقاء ESR
الملابس الساخنة تشمل:
ارتداء جلخ
ارتداء لاصقة
تآكل المعادن المنصهرة
التآكل الناتج عن الأكسدة
تعمل كربيدات الفاناديوم (VC) على تعزيز مقاومة التآكل بشكل كبير في H13.
المتانة العالية تمنع الفشل الهش الكارثي.
تظهر مواد ESR صلابة محسنة بسبب البنية المجهرية النظيفة.
الموصلية الحرارية العالية → التدرجات الحرارية المنخفضة → عمر أطول للموت.
H13 ~ 28 وات/م ك، لكن بعض الدرجات المعدلة تصل إلى 30-33 وات/م ك.
بما في ذلك الإنتاج والتزوير والتصنيع ومراقبة الجودة.
القوات المسلحة المصرية
LF (مغرفة التكرير)
VD/VOD
إسر
VAR (للأدوات المستخدمة في مجال الطيران والفضاء)
يؤدي التزوير إلى إزالة المسامية وتنقية الحبوب وتعزيز المتانة.
الأشكال المزورة النموذجية:
حلقات مزورة كبيرة
أسطوانات مجوفة (حفرة عميقة أو مجوفة مزورة)
كتل يموت مستطيلة
قضبان مغزل
من الصعب تصنيع الفولاذ للعمل على الساخن للأسباب التالية:
صلابة عالية
تشكيل كربيد
نسبة عالية من السبائك
يتطلب أدوات كربيد والتحكم في التبريد.
| الصف | توصية أداة | سرعة القطع | ملاحظات |
|---|---|---|---|
| ح13 | إدراجات كربيد | 70-120 م/دقيقة | يتطلب المبرد |
| ح11 | إدراجات كربيد | 80-130 م/دقيقة | أسهل للآلة |
| ح21 | السيراميك / كربيد | 40-80 م/دقيقة | صلابة عالية |
| 3Cr2W8V | كربيد | 50-90 م/دقيقة | تعمل الكربيدات الكاشطة على تقليل عمر الأداة |
| 5CrNiMo | الأحرار / كربيد | 90-150 م/دقيقة | قدرة جيدة على الماكينات |
تتضمن مراقبة الجودة عادة ما يلي:
اختبار الموجات فوق الصوتية (UT)
أخذ عينات صلابة
فحص البنية المجهرية
تصنيف الشمول
فحص الأبعاد
المعالجة الحرارية هي العملية الأكثر أهمية التي تحدد البنية المجهرية النهائية والصلابة ومقاومة التعب الحراري وعمر الخدمة لفولاذ أدوات العمل الساخنة. تمكن المعالجة الحرارية المناسبة الفولاذ من تحمل درجات الحرارة العالية، والأحمال الحرارية الدورية، والضغوط الميكانيكية التي تواجهها في تطبيقات الحدادة والبثق والصب بالقالب.
يقدم هذا الفصل وصفًا هندسيًا كاملاً لجميع المراحل المشاركة في عملية المعالجة الحرارية.
تشتمل المعالجة الحرارية للصلب لأدوات العمل الساخنة عادةً على الخطوات المتسلسلة التالية:
التسخين المسبق (مراحل متعددة)
الأوستينة (درجة حرارة تصلب)
التبريد
هدأ (عادة 2-3 دورات)
تخفيف الضغط (اختياري، ولكن يوصى به للقوالب الكبيرة)
المعالجات السطحية (النيترة / طلاء PVD، اختياري)
كل خطوة لها تأثير مباشر على:
صلابة
صلابة
مقاومة التعب الحراري
مقاومة التآكل الساخن
مقاومة فحص الحرارة والتكسير
المعالجة الحرارية غير المناسبة هي السبب رقم 1 لفشل القالب المبكر.
يمنع التسخين المسبق الصدمة الحرارية ويقلل من التشويه أو التشقق أثناء عملية الأوستنيت.
تتطلب الأعمال الفولاذية الساخنة مرحلتين إلى ثلاث مراحل تسخين : درجة حرارة
| المرحلة | (درجة مئوية) | الغرض |
|---|---|---|
| التسخين المسبق 1 | 450-550 درجة مئوية | إزالة الضغوط المتبقية، وتجنب التشقق |
| التسخين المسبق 2 | 750-850 درجة مئوية | توزيع موحد للحرارة |
| التسخين المسبق 3 (اختياري للأدوات الكبيرة) | 850-900 درجة مئوية | الاستعداد للانتقال السريع إلى الأوستنيتية |
قم بتسخين الأداة ببطء لتجنب التدرجات في درجة الحرارة الداخلية.
عقد في كل مرحلة التسخين حتى يتم معادلة درجة الحرارة الأساسية.
القوالب الكبيرة (> سمك القسم 500 مم) يجب أن تستخدم التسخين المسبق على 3 مراحل.
تعمل عملية الأوستينيت على تحويل الفولاذ إلى هيكل متصلب قادر على تحقيق قوة درجات الحرارة العالية.
H13 / SKD61 / 1.2344: 1000-1050 درجة مئوية
H11 / 1.2343: 1000-1030 درجة مئوية
3Cr2W8V: 1020-1060 درجة مئوية
H21: 1080-1200 درجة مئوية
استمر حتى معادلة درجة الحرارة الكاملة:
دقيقة واحدة لكل مم من السمك (الحد الأدنى)
تجنب النقع المفرط – حيث يؤدي إلى خشونة الحبوب.
يفضل فرن فراغ أو جو خامل
تجنب الأكسدة/إزالة الكربنة
| درجة | التسخين المسبق 1 | التسخين المسبق 2 | الأوستنيتي | طريقة الإخماد |
|---|---|---|---|---|
| ح13 | 550-600 درجة مئوية | 850-900 درجة مئوية | 1010-1050 درجة مئوية | الهواء / الغاز / النفط |
| ح11 | 550-600 درجة مئوية | 850-900 درجة مئوية | 1000-1030 درجة مئوية | الهواء / الغاز |
| ح21 | 600-650 درجة مئوية | 900-950 درجة مئوية | 1150-1200 درجة مئوية | هواء |
| 3Cr2W8V | 600-650 درجة مئوية | 900-950 درجة مئوية | 1050-1100 درجة مئوية | النفط / الهواء |
| 5CrNiMo | 550-600 درجة مئوية | 850-900 درجة مئوية | 880-930 درجة مئوية | زيت |
التبريد يحول الأوستينيت إلى مارتنسيت.
الهواء القسري (موصى به للغاية لـ H13، H11)
إخماد غاز النيتروجين (فرن الفراغ)
إخماد الزيت (فقط لدرجات معينة، يستخدم بحذر)
تجنب التبريد مباشرة من > 1050 درجة مئوية
الحفاظ على التبريد الموحد
تتطلب القوالب الكبيرة تبريدًا متدرجًا لتقليل الضغط الحراري
يجب أن يتجنب التبريد منطقة 'الأنف الناعم' في منحنى TTT/CCT.
تعمل عملية التقسية على تخفيف التوتر وتثبيت المارتينسيت لتحقيق الصلابة والمتانة المطلوبة.
دائما 2-3 دورات
يموت كبيرة: 3 دورات إلزامية
520-620 درجة مئوية حسب الصلابة والتطبيق المطلوب
H13: صلابة الهدف 44-52 HRC بعد التقسية
خفف فورًا بعد التبريد (أقل من 80 درجة مئوية).
إعادة التسخين إلى درجة الحرارة المستهدفة.
احتفظ به لمدة ساعتين على الأقل أو ساعة واحدة لكل سمك 25 مم.
يزيد من الصلابة
يقلل من الهشاشة
يستقر الأوستينيت المحتجز.
| درجة | الموصى بها | الصلابة النهائية | ملاحظات |
|---|---|---|---|
| ح13 | 2-3 دورات عند 540-620 درجة مئوية | 46-52 لجنة حقوق الإنسان | دورات مزاجية متعددة مطلوبة لتحقيق الاستقرار |
| ح11 | دورتان عند 550-620 درجة مئوية | 45-50 لجنة حقوق الإنسان | الحفاظ على صلابة عالية |
| ح21 | دورتان عند 650-700 درجة مئوية | 45-54 لجنة حقوق الإنسان | مناسب للحرارة الشديدة |
| 3Cr2W8V | دورتان عند 550-600 درجة مئوية | 45-50 لجنة حقوق الإنسان | مقاومة التآكل العالية |
| 5CrNiMo | دورتان عند 500-550 درجة مئوية | 40-48 لجنة حقوق الإنسان | تم تحسين تزوير التأثير |
يتم إجراؤه بعد المعالجة الخشنة أو اللحام.
600-650 درجة مئوية ، عقد لمدة 1-2 ساعات
تبرد ببطء في الفرن
مفيدة ل:
كتل يموت كبيرة
إدراج تجويف معقد
الأسطح المصنعة بواسطة EDM
| من درجة الصلب | درجة حرارة بدء الحدادة (درجة مئوية) | درجة حرارة الحدادة النهائية (درجة مئوية) | طريقة التبريد | ملاحظات |
|---|---|---|---|---|
| H13 / 1.2344 / SKD61 | 1050-1150 | 850-900 | تبريد الفرن البطيء | تجنب ارتفاع درجة الحرارة فوق 1180 درجة مئوية |
| ح11 / 1.2343 | 1050-1120 | 800-850 | تبريد الرماد أو الرمال | صلابة جيدة للتأثير يموت |
| 3Cr2W8V | 1000-1100 | 800-850 | الهواء بارد | مقاومة التآكل ممتازة |
| 5CrNiMo | 1000-1100 | 820-850 | الفرن بارد | تستخدم لمطرقة يموت |
| ح21 | 1100-1200 | 900-950 | الهواء بارد | قوة ساخنة عالية، من الصعب تشكيلها |
ارتفاع درجة الحرارة يسبب الحبوب الخشنة والتشقق.
تجنب التبريد السريع – يسبب ضغوطًا داخلية.
أداء الصلب بعد تزوير.
بعد التقسية النهائية، تعمل المعالجات السطحية على تحسين التعب الحراري ومقاومة التآكل:
نيترة الغاز
نيترة الأيونات (البلازما).
طلاءات PVD (TiN، CrN، AlCrN)
طلاء TD (كربيد الفاناديوم)
انخفاض فحص الحرارة
تحسين مقاومة اللحام (الصب بالقالب)
تعزيز مقاومة التآكل.
تصلب
تشكيل الكراك
احتفظ بالأوستينيت
إزالة الكربنة
البقع الناعمة
خشونة الحبوب
مراحل التسخين الصحيحة
التحكم الدقيق في درجة الحرارة
تجنب الإفراط في النقع
استخدام الجو الخاضع للرقابة
طريقة الإخماد الصحيحة
هدأ فوري
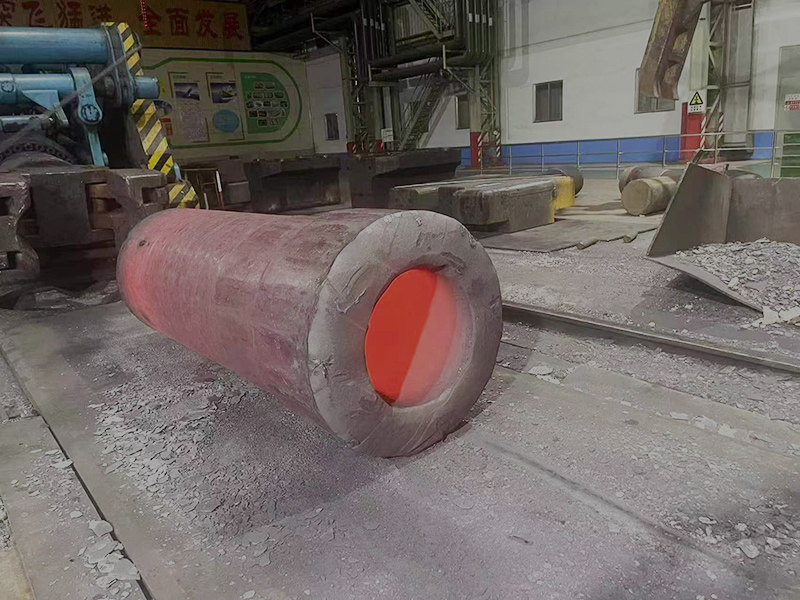
تتطلب معالجة فولاذ أدوات العمل الساخنة مثل H13، وH11، وH21، وSKD61، و1.2344، و3Cr2W8V تحكمًا دقيقًا في سرعات القطع، والأعلاف، ومواد الأدوات، وظروف التبريد. يحتوي هذا الفولاذ عادةً على عناصر سبائك Cr-Mo-V، ويظهر قوة ساخنة عالية، ويمكن أن يصل إلى مستويات صلابة تتراوح بين 40-52 HRC بعد المعالجة الحرارية، مما يجعل التصنيع أكثر تطلبًا من الفولاذ الكربوني القياسي.
تضمن معلمات المعالجة التي يتم التحكم فيها جيدًا ما يلي:
تقليل تآكل الأدوات
سلامة السطح مستقرة
الحد الأدنى من خطر الشقوق الصغيرة
انخفاض الإجهاد المتبقي
تحسين حياة الموت
| لمعلمة | النطاق الموصى بها | ملاحظات |
|---|---|---|
| سرعة القطع (VC) | 60-90 م/دقيقة | للمواد الصلبة (220 HB). |
| تغذية لكل سن (fz) | 0.06-0.15 ملم/سن | أدوات أكبر → تغذية أعلى |
| عمق القطع (ا ف ب) | 2-5 ملم | التأكد من صلابة الآلة |
| مادة الأداة | كربيد (طلاء TiAlN) | مطلوب طلاء مقاوم للحرارة |
| المبرد | الهواء + MQL يوصى باستخدام | تجنب الصدمة الحرارية |
| لمعلمة | النطاق الموصى بها | ملاحظات |
|---|---|---|
| سرعة القطع (VC) | 80-120 م/دقيقة | أعلى قليلاً للحصول على لمسة نهائية أدق |
| تغذية لكل سن (fz) | 0.04-0.10 ملم/سن | |
| عمق القطع (ا ف ب) | 0.8-1.5 ملم | تحميل رقاقة متوازنة |
| مادة الأداة | كربيد (تيسين، ألتين) | يقلل من تآكل الحفرة |
| المبرد | جاف / MQL | قد يتسبب سائل التبريد الناتج عن الفيضانات في حدوث تشققات |
| بها | النطاق الموصى | ملاحظات |
|---|---|---|
| سرعة القطع (VC) | 140-200 م/دقيقة | لفولاذ العمل الساخن المتصلب |
| تغذية لكل سن (fz) | 0.02-0.06 ملم/سن | تحميل شريحة صغيرة لتقليل الثرثرة |
| عمق القطع (ا ف ب) | 0.2-0.6 ملم | |
| مادة الأداة | كربيد عالي الأداء، طلاء نانو | AlTiN-Nano الأفضل للصلب المتصلب |
| المبرد | القطع الجاف فقط | منع الصدمة الحرارية |
| معدل | سرعة القطع | التغذية | عمق | درجة إدراج القطع |
|---|---|---|---|---|
| تحول الخام | 120-180 م/دقيقة | 0.20-0.40 ملم/دورة | 2-4 ملم | كربيد مطلي بـ CVD |
| نصف تشطيب | 150-220 م/دقيقة | 0.15-0.30 ملم/دورة | 1-2 ملم | كربيد TiAlN |
| إنهاء الدوران | 200-280 م/دقيقة | 0.10-0.20 ملم/دورة | 0.2-1.0 ملم | كربيد مطلي بمادة PVD |
| التشغيل | سرعة القطع | معدل التغذية | عمق | درجة إدراج القطع |
|---|---|---|---|---|
| تحول صعب | 110-180 م/دقيقة | 0.05-0.18 ملم/دورة | 0.1-0.5 ملم | CBN أو PCBN |
| التشطيب | 150-200 م/دقيقة | 0.03-0.12 ملم/دورة | 0.05-0.25 ملم | CBN (هندسة المساحات) |
ملحوظة: يمكن أن يحل الخراطة الصلبة محل الطحن الخفيف لبعض مكونات القالب.
| نوع الحفر | سرعة القطع | معدل التغذية | ملاحظات |
|---|---|---|---|
| حفر الأحرار | 12-18 م/دقيقة | 0.10-0.20 ملم/دورة | للفولاذ الملدن الناعم فقط |
| مثقاب كربيد | 45-70 م/دقيقة | 0.05-0.12 ملم/دورة | لـ H13 المتصلب مسبقًا |
| حفر حفرة عميقة | 40-55 م/دقيقة | تقليل التغذية بنسبة 30% | استخدم سائل التبريد عالي الضغط |
يتطلب طحن الفولاذ المتصلب على الساخن (48-52 HRC) تحكمًا دقيقًا لتجنب حرق الطحن والشقوق الدقيقة والبقع الناعمة.
| نوع العجلة | حالة قطعة العمل | سرعة العجلة | تغذية | المبرد |
|---|---|---|---|---|
| Al2O3 | صلب | 30-35 م/ث | طبيعي | مستحلب |
| سي بي ان | تصلب | 55-70 م/ث | ضوء | مطلوب مبرد الفيضان |
توصيات الطحن الرئيسية:
تجنب الحرارة المفرطة → يمنع تصلب السطح
تلبيس العجلة بانتظام
منع السكن في موقف واحد
استخدم عجلات ناعمة للصلب المتصلب
يمكن أن يسبب EDM ما يلي:
إعادة صياغة الطبقة
الشقوق الصغيرة
انخفاض قوة التعب
صلابة متغيرة
| وضع EDM | النبض | مدة | ملاحظات |
|---|---|---|---|
| التخشين | تدفق عالية | نبض طويل | يزيل المواد بسرعة |
| نصف تشطيب | تدفق متوسط | نبض متوسط | تقليل المنطقة المتضررة من الحرارة |
| إنهاء موسيقى الرقص الإلكترونية | تدفق منخفض | نبض قصير | تصغير طبقة إعادة الصياغة |
يجب أن يتبع مرحلة ما بعد EDM ما يلي:
تلميع
طحن / رجم خفيف
تصلب عند 550-580 درجة مئوية (تخفيف التوتر)
استخدم القطع الشعاعي العالي والمنخفض لتحقيق الاستقرار
تجنب الشق عندما يكون ذلك ممكنا
استخدم مسارات الأدوات المدورة (الديناميكية).
تطبيق تحميل رقاقة ثابت
اختر أداة أقصر
استخدم حاملات قابلة للانكماش للتشطيب
| المشكلة، | السبب | ، الحل |
|---|---|---|
| تقطيع الأداة | المشاركة الشعاعية المفرطة | استخدام استراتيجية عالية المحورية |
| تشكيل لدغ | سرعة القطع منخفضة | زيادة Vc، استخدم أداة أكثر وضوحًا |
| حرق السطح | المبرد غير صحيح | قم بالتبديل إلى جاف أو MQL |
| تكسير بعد EDM | إعادة صياغة الطبقة | المزاج بعد EDM |
| الثرثرة | أداة متراكمة لفترة طويلة جدًا | تقليل التمديد، وزيادة الصلابة |
تتطلب معالجة فولاذ أدوات العمل الساخنة معلمات قطع محسنة، وإعدادات صلبة، وأدوات مقاومة للحرارة، وظروف حرارية يمكن التحكم فيها. تؤثر المعالجة الصحيحة بشكل مباشر على أداء القالب، مما يقلل من أوضاع الفشل مثل فحص الحرارة، والتكسير، والتآكل، والتشوه.
السبب: التدرجات الحرارية العالية
الحل:
الصلب الموصلية الحرارية العالية
تبريد القالب الأمثل
السبب: ارتفاع الضغط المتبقي
الحل:
التسخين المناسب
دورات مزاجية متعددة
السبب: ارتفاع درجة حرارة السطح
الحل:
تحسين التبريد
ارتفاع درجة حرارة تصلب
السبب: تدفق المعدن المنصهر
الحل:
نيترة
طلاءات PVD
واجه مورد سيارات من المستوى 1 فشلًا مبكرًا في إدراجات الصب بالقالب H13 بعد حوالي 20000 دورة (العمر المتوقع: 80000-120000 دورة).
فحص الحرارة على سطح التجويف
تآكل كبير في منطقة تدفق المعادن
تطورت الشقوق حول قنوات التبريد
تقليل الصلابة من 48 HRC إلى 38 HRC
1. هدأ غير صحيح
تم تلطيف الإدخالات مرة واحدة فقط عند درجة حرارة 550 درجة مئوية.
يتطلب معيار الصناعة لـ H13 ما يلي:
2-3 دورات مزاجية
كل دورة: 2-3 ساعات
احتفظ المزاج المفرد بالأوستينيت، مما يقلل من مقاومة التعب.
2. تبريد القالب بشكل غير مناسب
تم وضع قنوات التبريد بالقرب من التجويف، مما أدى إلى:
التدرجات الحرارية العالية
الصدمة الحرارية
تسريع فحص الحرارة
3. تصميم رديء لتدفق المعدن المنصهر
تسبب اصطدام نفاثة الألومنيوم في زاوية حادة في تآكل موضعي.
4. نيترة غير كافية
يفتقر السطح إلى طبقة نيتريد واقية → تسارع الأكسدة والتآكل.
المعالجة الحرارية المنقحة
الأوستنيتيت عند 1030 درجة مئوية
المزاج 3 × عند 580 درجة مئوية
الصلابة النهائية: 48-50 HRC
تحسين نظام التبريد
زيادة مسافة القناة بمقدار 4 ملم
تم التغيير من التبريد المضطرب إلى التبريد الصفحي
هندسة السطوح يموت
نيترة البلازما إلى 12-15 ميكرومتر
طلاء PVD التطبيقي (CrN)
إعادة تصميم التدفق المعدني
قدم نصف قطر الزاوية الناعمة
تم تقليل سرعة الاصطدام بنسبة 22%
| مقياس | قبل | وبعد |
|---|---|---|
| يموت الحياة | 20.000 طلقة | 118.000 طلقة |
| فحص الحرارة | شديد | الحد الأدنى |
| تآكل | ثقيل | تخفيض 70% |
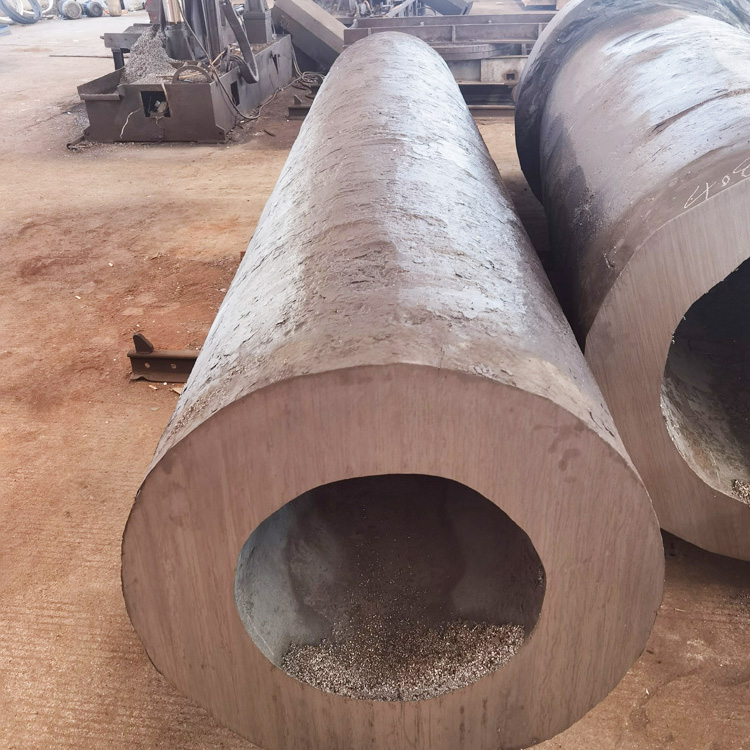
يعد فولاذ أدوات العمل الساخنة ضروريًا لقوالب صب الألومنيوم والزنك والمغنيسيوم. تقلل مقاومة التعب الحراري من فحص الحرارة، كما تقلل القوة الساخنة الجيدة من التشوه أثناء دورات الحقن المتكررة. تهيمن H13 و8407 ESR على هذه الصناعة نظرًا لعمرها الطويل وقابليتها للتصنيع وصلابتها المستقرة عند درجة الحرارة.
الألومنيوم
الزنك
المغنيسيوم
عناصر:
النوى، والإدراج، والبطانات ذرب، والمتزلجون
تشمل مكونات الصب بالقالب الشائعة المصنوعة من الفولاذ من النوع H13 ما يلي:
النوى والتجاويف
دبابيس القاذف
البطانات Sprue
إدراج البوابة
كتل منزلقة
تتطلب قوالب بثق الألومنيوم مقاومة التآكل الساخن والمتانة للتعامل مع الضغوط التي تصل إلى 80-120 ميجا باسكال. يتم استخدام درجات عالية القوة مثل H13 ESR و3Cr2W8V في:
يموت الملف الشخصي
شياق
حلقات يموت
كتل فاصلة
بطانات الحاويات
تؤثر الموصلية الحرارية للفولاذ بشكل كبير على دقة الأبعاد وعمر القالب.
تواجه قوالب التزوير قوى تأثير عالية وانتقال سريع للحرارة من القضبان الساخنة. تُستخدم بشكل شائع H11 وH13 و5CrNiMo.
تشمل التطبيقات:
تزوير مغلق
المطرقة والصحافة يموت
اللكمات
السندان
أدوات التشذيب
يعتبر فولاذ العمل الساخن ضروريًا من أجل:
ثقب المقابس
قضبان مغزل
يموت المتداول
توفر درجات مثل H13 و3Cr2W8V مقاومة عالية للتآكل في البيئات الثاقبة والدحرجة عند درجة حرارة 900-1200 درجة مئوية.
تستخدم في شفرات القص الساخنة وأدوات التشذيب الساخنة وأدوات تشكيل النحاس والنحاس والصلب تحت درجة حرارة عالية.
يعد اختيار الفولاذ الصحيح لأداة العمل الساخنة أحد أهم القرارات في تصميم القوالب وتصنيعها. تعمل الدرجة الصحيحة على تحسين عمر القالب بشكل كبير، وتقليل فحص الحرارة، وتقليل الفشل الكارثي، وتقليل إجمالي تكاليف التشغيل. غالبًا ما يؤدي الاختيار غير الصحيح إلى التشقق المبكر والتليين والتشوه وزيادة تكاليف الصيانة.
يوفر هذا القسم دليلاً شاملاً على مستوى المهندسين لاختيار فولاذ أدوات العمل الساخنة لتصنيع القوالب، وقوالب صب القوالب، وأدوات البثق، والقص الساخن، والمغزلات، واللكمات، وغيرها من تطبيقات التشكيل ذات درجة الحرارة العالية.
تفرض تطبيقات العمل الساخن المختلفة ضغوطًا حرارية وميكانيكية مختلفة. تتمثل خطوة الاختيار الأولى في تحديد بيئة التشغيل باستخدام المعلمات التالية:
درجة حرارة العمل (درجة الحرارة المستمرة والذروة)
تردد الدورة / شدة الدورة الحرارية
ضغط الاتصال / الحمل الميكانيكي
حمل التأثير
هندسة الأداة (الزوايا الحادة مقابل المقاطع السميكة)
مقاومة التآكل المطلوبة
التعرض للمعادن المنصهرة (للصب بالقالب)
متطلبات نقل الحرارة
العمر المتوقع للأداة / طول التشغيل
| نوع التطبيق | حالة الإجهاد النموذجية | متطلبات الصلب |
|---|---|---|
| صب الألومنيوم | صدمة حرارية شديدة | مقاومة التعب الحراري العالي |
| صب الزنك | درجة حرارة معتدلة وتآكل | مقاومة التآكل جيدة |
| صب النحاس / النحاس | تآكل أعلى | قوة عالية في درجة الحرارة |
| تزوير الساخنة | تأثير عالي + درجة حرارة عالية | صلابة عالية + قوة ساخنة |
| النتوء الساخن | الاحتكاك الشديد والتآكل | مقاومة التآكل العالية |
| القص الساخن | تأثير شديد | صلابة عالية جدا |
| الأكمام والمغزل | الضغط المستمر | مقاومة الزحف |
تتمتع كل درجة من درجات الفولاذ للعمل على الساخن بتوازن فريد من الخصائص الأساسية التالية:
المتانة - مقاومة التقطيع أو التشقق
القوة الساخنة - القدرة على الحفاظ على الصلابة عند درجة حرارة عالية
مقاومة التعب الحراري – مقاومة فحص الحرارة
مقاومة التآكل – الحماية ضد التآكل/التآكل
الموصلية الحرارية - القدرة على تبديد الحرارة
التصلب - القدرة على التصلب بشكل موحد في أقسام كبيرة
مقاومة الصدمات – القدرة على تحمل الصدمات
| التطبيق | أهم الخصائص |
|---|---|
| يموت الصب (آل، ملغ) | مقاومة التعب الحراري، التوصيل الحراري |
| تزوير الساخنة | المتانة والقوة الساخنة |
| صب النحاس / النحاس | مقاومة التآكل، صلابة ساخنة عالية |
| يموت النتوء | مقاومة التآكل، قوة الضغط |
| شفرات القص الساخنة | مقاومة الصدمات، والمتانة |
| المغزل والأكمام | مقاومة الزحف، القوة الساخنة |
أفضل توازن عام بين المتانة والتعب الحراري والقوة
مثالية لصب قوالب الألومنيوم، وتزوير القوالب، وقوالب البثق
نطاق الصلابة: 44-52 HRC
متى تختار:
إذا لم تكن متأكدًا، فإن الفولاذ من النوع H13 هو الخيار الأكثر أمانًا والأكثر تنوعًا.
صلابة أعلى من H13
انخفاض صلابة الساخنة قليلا
أفضل لتطبيقات تزوير التأثير الثقيل
متى تختار:
للمطارق أو الأدوات عالية التأثير أو القوالب الكبيرة المعرضة للتشقق.
صلابة ساخنة عالية جدًا ومقاومة للتليين
صلابة أقل من H13/H11
متى تختار:
للقطع الساخن، وشفرات القص الساخنة، وتطبيقات درجات الحرارة العالية للغاية.
مقاومة التآكل العالية
قوة جيدة جدًا في درجات الحرارة العالية
صلابة أقل قليلاً من H13
متى يتم الاختيار:
بالنسبة لقوالب البثق، وقوالب صب النحاس، والتطبيقات التي يكون فيها الاحتكاك شديدًا.
صلابة جيدة
انخفاض محتوى السبائك
انخفاض مقاومة التعب الحراري
متى تختار:
لأدوات العمل الساخنة منخفضة التكلفة، أو الطرق ذات درجة الحرارة المنخفضة، أو القوالب البسيطة.
تتطلب العمليات المختلفة نطاقات صلابة مختلفة.
| التطبيق | نطاق صلابة |
|---|---|
| صب الألومنيوم | 44-48 لجنة حقوق الإنسان |
| يموت تزوير الساخنة | 42-52 لجنة حقوق الإنسان |
| يموت النتوء | 46-52 لجنة حقوق الإنسان |
| شفرات القص الساخنة | 50-54 لجنة حقوق الإنسان |
| شياق | 46-52 لجنة حقوق الإنسان |
| الأكمام | 38-44 لجنة حقوق الإنسان |
الصلابة العالية جدًا ← خطر التشقق
الصلابة المنخفضة جدًا ← التليين، التشوه، فشل التحميل.
تتطلب كتل القالب الكبيرة الفولاذ مع:
صلابة عالية
صلابة موحدة من السطح إلى القلب
| الصف الصلب | لصلابة | توصية الحد الأقصى للقسم |
|---|---|---|
| ح13 | ممتاز | ما يصل إلى 400-500 ملم |
| ح11 | جيد جدًا | يصل إلى 350 ملم |
| ح21 | معتدل | لأقسام أرق |
| 3Cr2W8V | جيد | يموت متوسطة الحجم |
إذا تجاوز سمك القالب 400 مم ، فاختر دائمًا درجات الصلابة العالية (H13/1.2344 أو متغيرات ESR/VAR المُعاد صهرها).
تعمل أدوات الفولاذ الممتازة على تحسين الموثوقية:
ESR (إعادة صهر الخبث الكهربائي)
VAR (إعادة صهر قوس الفراغ)
كربيدات أدق
الادراج السفلى
تحسين المتانة
تقليل خطر التشقق
حياة أطول للموت
توصية:
بالنسبة للصب بالقالب عالي التجويف أو البثق عالي السرعة → اختر دائمًا جودة ESR/VAR.
تتطلب درجات الفولاذ المختلفة نوافذ محددة للمعالجة الحرارية:
درجة حرارة الأوستنيتي
نوع الإخماد
هدأ درجة الحرارة
هدأ مزدوج / ثلاثي
تخفيف التوتر
المعالجة الحرارية غير الصحيحة تؤدي إلى:
فحص الحرارة
هشاشة
بقع ناعمة
الفشل المبكر
تحقق من مخططات المعالجة الحرارية للشركة المصنعة قبل الاختيار النهائي.
اختر: H13 / SKD61 / 1.2344 (ESR)
لماذا: أفضل توازن للتعب الحراري + الصلابة
اختر: H11 / 1.2343
السبب: صلابة عالية للكسر
اختر: 3Cr2W8V أو H13 (ESR)
لماذا: مقاومة عالية للتآكل
اختر: H21
لماذا: صلابة حمراء فائقة
| خطأ الفولاذ لأداة العمل الساخنة | عواقب |
|---|---|
| اختيار صلابة عالية جدا | يموت تكسير |
| استخدام الفولاذ غير المصهور للأحمال الشديدة | الادراج الداخلية → الفشل المبكر |
| اختيار H13 للتزوير عالي التأثير | التقطيع، وكسر الحافة |
| استخدام H21 حيث تكون المتانة مطلوبة | كسر كارثي |
| هدأ غير صحيح | انخفاض القوة الساخنة |
| يطل على الموصلية الحرارية | زيادة فحص الحرارة |
قبل الانتهاء، تحقق مما يلي:
ملف تعريف درجة حرارة التطبيق
مستوى الصلابة المطلوب
احتياجات مقاومة التآكل
معدل التبريد ومستويات الصدمة الحرارية
تعقيد هندسة الأداة
حجم كتلة القالب (القوية)
المعالجة السطحية المطلوبة (النيترة، PVD)
الميزانية مقابل متطلبات ESR/VAR
العمر المتوقع للأداة
يمكن أن يؤدي الاختيار الصحيح للفولاذ إلى تحسين عمر القالب بمقدار 2-5×.
| درجة | توصية أداة | سرعة القطع | ملاحظات |
|---|---|---|---|
| ح13 | إدراجات كربيد | 70-120 م/دقيقة | يتطلب المبرد |
| ح11 | إدراجات كربيد | 80-130 م/دقيقة | أسهل للآلة |
| ح21 | السيراميك / كربيد | 40-80 م/دقيقة | صلابة عالية |
| 3Cr2W8V | كربيد | 50-90 م/دقيقة | تعمل الكربيدات الكاشطة على تقليل عمر الأداة |
| 5CrNiMo | الأحرار / كربيد | 90-150 م/دقيقة | قدرة جيدة على الماكينات |
يلعب فولاذ أدوات العمل الساخنة دورًا لا غنى عنه في صناعات التشكيل ذات درجة الحرارة العالية. يعد فهم اختيار درجة الفولاذ والمعالجة الحرارية وآليات الفشل أمرًا بالغ الأهمية لزيادة أداء الأدوات وإطالة عمر القالب. بفضل تقنية ESR المتقدمة، وتصميم السبائك المحسن، والإدارة الحرارية المُحسّنة، يستمر الفولاذ الحديث للعمل الساخن في التطور لتلبية متطلبات صناعة السيارات والفضاء والتصنيع الصناعي الثقيل.
| مصطلح الفولاذ لأدوات العمل الساخنة | تعريف | / سياق التطبيق |
|---|---|---|
| أداة العمل الساخن الصلب | فئة من أدوات الفولاذ مصممة للحفاظ على الصلابة والمتانة والقوة عند تعرضها لدرجات حرارة عالية (400-700 درجة مئوية). | تستخدم في الصب بالقالب، والتزوير، والبثق، وشفرات القص الساخنة. |
| التعب الحراري | التشقق الناتج عن دورات التسخين والتبريد المتكررة. | وضع الفشل الرئيسي في يموت الصب. |
| فحص الحرارة | الشقوق السطحية الدقيقة الناجمة عن التعب الحراري. | شائع في صب قوالب الألومنيوم. |
| صلابة ساخنة | القدرة على الاحتفاظ بالصلابة في درجات حرارة مرتفعة. | أمر بالغ الأهمية للموت المعرض للمعادن المنصهرة. |
| صلابة حمراء | صلابة الفولاذ في ظل الظروف الساخنة الحمراء. | يحتوي على نسبة عالية بشكل خاص من فولاذ التنغستن مثل H21. |
| الصلابة | القدرة على تحقيق صلابة موحدة من خلال المقطع العرضي بعد التبريد. | مهم للكتل الكبيرة. |
| الأوستنيتية | تسخين الفولاذ لتكوين الأوستينيت قبل التبريد. | تختلف درجة الحرارة حسب الدرجة (H13 ~ 1020-1050 درجة مئوية). |
| التبريد | التبريد السريع لتصلب الفولاذ. | يستخدم الزيت أو الهواء أو البوليمر حسب الفولاذ. |
| هدأ | إعادة تسخين الفولاذ المروي لتحسين المتانة وتقليل الهشاشة. | غالبًا ما يتطلب فولاذ العمل الساخن 2-3 دورات تقسية. |
| تصلب الثانوية | زيادة الصلابة أثناء التقسية بسبب ترسيب الكربيد. | يستفيد H13 من التصلب الثانوي عند درجة حرارة تصل إلى 550 درجة مئوية. |
| ESR (إعادة صهر الخبث الكهربائي) | عملية إعادة صهر تقلل من الشوائب وتحسن النظافة والمتانة. | يوصى بها للقوالب عالية الأداء. |
| VAR (إعادة صهر قوس الفراغ) | تقنية إعادة الصهر عالية النقاء التي تعزز مقاومة التعب والمتانة. | يستخدم لفولاذ العمل الساخن الممتاز. |
| الصدمة الحرارية | التغير المفاجئ في درجة الحرارة مما يسبب الإجهاد والتشقق. | يتعرض صب القوالب لصدمة حرارية شديدة. |
| مقاومة الزحف | القدرة على مقاومة التشوه تحت درجة حرارة عالية مع مرور الوقت. | مهم بالنسبة للشياق والنوى ويموت البثق. |
| ارتداء المقاومة | القدرة على مقاومة التآكل والتآكل والاحتكاك. | حاسم لقذف وتزوير يموت. |
| كربيدات | الجسيمات الصلبة التي تتكون من عناصر الكربون والسبائك. | تحسين مقاومة التآكل ولكن تقليل المتانة إذا كانت خشنة. |
| مارتنسيت | البنية المجهرية الصلبة تتشكل بعد التبريد. | الهيكل الأساسي لأداء الفولاذ للأداة. |
| احتفظ بالأوستينيت | الأوستينيت المتبقي بعد التبريد. يقلل من استقرار الأبعاد. | يتطلب هدأ أو العلاج المبردة. |
| صلابة | مقاومة التكسير والتقطيع تحت التأثير. | توفر درجات H11 وESR صلابة عالية. |
| تحميل التأثير | القوة المفاجئة المطبقة على الأدوات أثناء الحدادة أو القص. | يحفز اختيار المواد للقوالب عالية الصدمات. |
| تآكل | فقدان المواد بسبب تدفق المعدن المنصهر أو الاحتكاك. | شديدة في صب النحاس / النحاس والبثق. |
| يموت لحام | التصاق الألومنيوم المنصهر بسطح القالب أثناء الصب. | يتم التحكم فيها عن طريق درجة الحرارة والمعالجة السطحية. |
| الموصلية الحرارية | قدرة الفولاذ على نقل الحرارة. | الموصلية العالية تقلل من فحص الحرارة. |
| نيترة | عملية تصلب السطح يتم فيها إدخال النيتروجين لتكوين طبقات صلبة. | يعزز مقاومة التآكل والتآكل. |
| طلاء PVD | يتم تطبيق طبقات رقيقة صلبة (مثل TiN وCrN) لزيادة صلابة السطح وتقليل الاحتكاك. | تستخدم على النوى والدبابيس يموت الصب. |
| الصلب | تليين العلاج بالقطع وتخفيف التوتر. | عادةً ما يتم تلدين فولاذ العمل الساخن إلى 220 HB. |
| تخفيف التوتر | تسخين متحكم فيه لتقليل الضغوط الداخلية بعد التشغيل الآلي أو EDM. | يمنع التشقق قبل الخدمة. |
| طبقة إعادة صياغة EDM | طبقة سطحية صلبة تتشكل بعد معالجة التفريغ الكهربائي. | يجب إزالتها أو تلطيفها لتجنب التشقق. |
| مقاومة الحرارة | القدرة على تحمل درجات الحرارة المرتفعة دون أن تفقد قوتها. | أمر بالغ الأهمية للموت المعرض للمعادن المنصهرة. |
| تزوير نطاق درجة الحرارة | نافذة درجة الحرارة الموصى بها لتزوير أداة الفولاذ. | على سبيل المثال، H13: 950-1100 درجة مئوية. |
| تزوير متساوي الحرارة | تزوير تحت ظروف درجة حرارة القالب الثابتة. | يقلل من الصدمة الحرارية على القالب. |
| التقطيع | كسور صغيرة أو قطع تكسر حواف الأداة. | شائع في الفولاذ غير الصلب بما فيه الكفاية. |
| تشوه البلاستيك | تشويه دائم بسبب الحرارة العالية أو الصلابة غير الكافية. | يؤدي تليين القالب إلى انحراف أو انهيار. |
| القوة الساخنة | يتم الاحتفاظ بالقوة عند درجة حرارة مرتفعة. | مفتاح لقذف وتزوير يموت. |
| حياة التعب | الوقت حتى الفشل الناجم عن دورات الإجهاد المتكررة. | تم تحسينه من خلال درجة الفولاذ المناسبة والمعالجة الحرارية. |
| سلامة السطح | حالة سطح القالب بعد التشغيل الآلي أو EDM. | يؤثر على مقاومة التعب الحراري. |
| حياة الأداة | مدة عمل الأداة أو القالب قبل الفشل. | عامل التكلفة الرئيسي في أدوات العمل الساخنة. |
| الادراج | الجسيمات غير المعدنية داخل الصلب. | تقليل المتانة. تم تصغيرها بواسطة ESR/VAR. |
| عناصر صناعة السبائك | العناصر المضافة لتحسين الأداء (Cr، Mo، V، W، Ni). | تحديد فئة الصلب والسلوك. |
| الكربنة | امتصاص الكربون في الفولاذ؛ يموت الضارة للعمل الساخن. | يؤدي إلى هشاشة في السطح. |
| تحجيم الأكسدة | الأكسدة السطحية بسبب ارتفاع درجة الحرارة. | أكثر شدة في الفولاذ منخفض الكروم. |
نعم. تم تصميم فولاذ الأدوات خصيصًا للمعالجة بالحرارة . المعالجة الحرارية هي ما يمنح فولاذ الأدوات صلابة عالية وقوة ومقاومة للتآكل.
خطوات المعالجة الحرارية النموذجية لفولاذ الأدوات هي:
التسخين المسبق - لتقليل الصدمة الحرارية وموازنة درجة الحرارة.
الأوستينيت (درجة حرارة التصلب) – التسخين إلى درجة حرارة حرجة حيث يتشكل الأوستينيت.
التبريد - التبريد المتحكم به (الهواء، الزيت، الغاز، أو الملح) لتكوين المارتينسيت.
التقسية - إعادة التسخين تحت درجة الحرارة الحرجة لتحسين الصلابة، وتثبيت المارتينسيت، وتقليل الهشاشة.
بالنسبة لفولاذ أدوات العمل الساخنة (مثل H13 وH11 وH21)، تعد المعالجة الحرارية أمرًا بالغ الأهمية لتحقيق التوازن بين:
صلابة ساخنة
صلابة
مقاومة التعب الحراري
بدون المعالجة الحرارية المناسبة، حتى أفضل درجات العمل الساخن سوف تفشل في الخدمة قبل الأوان.
بالمعنى الدقيق للكلمة، 4140 لا يتم تصنيفها على أنها أداة من الصلب . وهو عبارة عن سبائك فولاذية من الكروم والموليبدينوم ، وغالبًا ما تستخدم في:
مهاوي
التروس
البراغي
الأجزاء الهندسية العامة
لديها:
صلابة جيدة
صلابة جيدة
مقاومة التآكل المعتدلة
ومع ذلك، فهي تفتقر إلى مقاومة التآكل العالية والقوة الساخنة اللازمة لمعظم تطبيقات فولاذ الأدوات، خاصة لقوالب العمل الساخنة.
قد ترى 4140 يستخدم أحيانًا في الأدوات الساخنة منخفضة الضغط أو كمواد دعم/دعم، ولكن إذا كنت بحاجة إلى قالب فولاذي للعمل الساخن الحقيقي ، فإن الدرجات مثل H13، وH11، و3Cr2W8V، و5CrNiMo أكثر ملاءمة بكثير.
عادةً ما يحتوي فولاذ الأداة D2 في الحالة الملدنة على:
صلابة حوالي 190-230 HB (≈ 20-25 HRC)
وفي هذه الحالة الناعمة هو:
أسهل للآلة
مناسبة للتخشين والتشكيل
بعد التصلب والتلطيف ، يستخدم D2 عادة في:
58-62 HRC لتطبيقات العمل البارد
ملاحظة: D2 عبارة عن فولاذ لأدوات العمل الباردة ، وليس فولاذًا للعمل الساخن. إنه يعمل بشكل سيئ في درجات الحرارة المرتفعة مقارنة بفولاذ العمل الساخن من النوع H13.
4140 وD2 مادتان مختلفتان تمامًا:
4140 سبائك الصلب:
النوع: سبائك الصلب Cr-Mo للأغراض العامة
الصلابة (المروية والمخففة): ~28-45 HRC
القوة: صلابة عالية
مقاومة التآكل: معتدلة
مقاومة درجات الحرارة: غير مناسبة لدرجات حرارة الأدوات العالية جدًا
الاستخدامات النموذجية: الأعمدة، والتروس، والأجزاء الهيكلية
أداة D2 الصلب:
النوع: عالي الكربون والكروم العالي فولاذ أداة العمل البارد
الصلابة (قيد الاستخدام): 58-62 HRC
مقاومة التآكل: عالية جدًا
المتانة: أقل من 4140
مقاومة درجات الحرارة: جيدة لأدوات درجة حرارة الغرفة، ولكن ليس للعمل الساخن
الاستخدامات: اللكمات، والقوالب، والسكاكين، والقص البارد، وأدوات التقطيع
بالنسبة لاختيار الفولاذ المصبوب للعمل على الساخن ، لا يعد 4140 أو D2 مثاليًا؛ عادةً ما يُفضل الفولاذ من النوع H13.
نعم، يمكن أن يصدأ فولاذ الأداة D2.
يحتوي D2 على نسبة عالية من الكروم (~12%) ، مما يعطي بعض المقاومة للتآكل.
ومع ذلك، فهو ليس من الفولاذ المقاوم للصدأ الحقيقي ، لأنه يفتقر إلى ما يكفي من الكروم في المحلول الصلب ويحتوي على كمية كبيرة من كربيدات الكروم.
إذا تركت دون حماية في بيئة رطبة أو قابلة للتآكل، فسوف يتأكسد D2. ونادرا ما يستخدم في بيئات العمل الساخنة للأسباب التالية:
إنه مُحسّن لمقاومة التآكل البارد، وليس لمقاومة التعب الحراري.
نعم. مثل أنواع الفولاذ الأخرى للأدوات، يجب تقوية A2 وتلطيفه لتحقيق خصائصه المصممة.
في الحالة الملدنة، يكون A2 قابلاً للتشكيل ولكنه ناعم نسبيًا.
بعد التصلب والتلطيف، يصل A2 عادةً إلى 57-62 HRC ، مع ثبات جيد للأبعاد.
A2 عبارة عن فولاذ لأدوات العمل البارد مقوى بالهواء ، وليس فولاذًا للعمل على الساخن. بالنسبة للتطبيقات ذات درجات الحرارة العالية، تعتبر درجات العمل الساخن (H13، H11) أكثر ملاءمة.
تعتمد درجة حرارة التصلب (درجة حرارة الأوستنيت) على نوع فولاذ الأداة:
النوع O (تصلب الزيت) : ~780-820 درجة مئوية
النوع A (تصلب الهواء) : ~950-980 درجة مئوية (A2)
النوع D (العمل البارد عالي الكروم) : ~1000-1040 درجة مئوية (D2)
فولاذ أدوات العمل الساخن (مثل H13) : ~1000-1050 درجة مئوية
بالنسبة لفولاذ أدوات العمل الساخنة ، درجات حرارة الأوستنيت النموذجية:
H13 / 1.2344 / SKD61 : 1000-1050 درجة مئوية
H11 / 1.2343 : 1000-1030 درجة مئوية
H21 : 1080-1200 درجة مئوية
اتبع دائمًا ورقة بيانات الشركة المصنعة للصلب واستخدم:
التسخين المسبق متعدد الخطوات
وقت الحجز الصحيح
هدأ فوري بعد إخماد
في علم المعادن الكلاسيكي، الأنواع الأربعة الأساسية للمعالجة الحرارية هي:
التلدين - تليين الفولاذ، وتخفيف الضغط الداخلي، وتحسين القدرة على التشغيل.
التطبيع – إنتاج بنية مجهرية موحدة وصقل حجم الحبوب.
التصلب (التبريد) - التسخين إلى درجة حرارة الأوستنيت والتبريد السريع لتكوين المارتنسيت.
التقسية - إعادة تسخين الفولاذ المقسى لتقليل الهشاشة وتحسين المتانة.
بالنسبة لفولاذ أدوات العمل الساخنة ، تكون عملية التطبيع أقل شيوعًا؛ تركز معظم العمليات على:
الصلب (أو الصلب الناعم)
الأوستنيت (تصلب)
التبريد
دورات تقسية متعددة
تخفيف التوتر
نعم، يمكن للتبريد بالزيت أن يؤدي إلى تصلب الفولاذ - ولكن فقط إذا:
يحتوي الفولاذ على كمية كافية من الكربون (عادة> 0.3-0.4%)
يتم استخدام درجة حرارة التصلب الصحيحة
يأخذ تصميم الفولاذ في الاعتبار التبريد بالزيت (على سبيل المثال، فولاذ الأدوات من السلسلة O، وبعض سبائك الفولاذ)
لكن:
العديد من أنواع الفولاذ الخاصة بأدوات العمل الساخنة (على سبيل المثال، H13، H11) عادة ما تكون مقوية بالهواء أو مسقية بالغاز، وليست مسقية بالزيت، لتقليل الإجهاد الحراري ومخاطر التشقق.
يمكن أن يؤدي استخدام إخماد الزيت على درجات تصلب الهواء إلى حدوث تشققات.
لا، لكن الفولاذ عالي السرعة (HSS) هو مجموعة فرعية من فولاذ الأدوات.
فولاذ الأدوات : فئة واسعة تشمل الأعمال الباردة، والأعمال الساخنة، وفولاذ القوالب البلاستيكية، والفولاذ عالي السرعة.
الفولاذ عالي السرعة : مجموعة خاصة من فولاذ الأدوات (مثل M2، M42) مصممة لأدوات القطع التي تعمل بسرعات عالية ودرجات حرارة مرتفعة.
الملامح الرئيسية لنظام HSS:
صلابة عالية جدًا (تصل إلى 64-68 HRC)
صلابة حمراء عالية
تستخدم لأدوات القطع، والتدريبات، والصنابير، والمطاحن النهائية
إن فولاذ قوالب العمل الساخن (مثل H13) عبارة عن فولاذ أدوات، لكنه ليس فولاذًا عالي السرعة.
لا توجد أدوات فولاذية محصنة بنسبة 100% ضد الصدأ، ولكن بعضها أكثر مقاومة للتآكل :
الفولاذ المقاوم للصدأ للأدوات : تشمل الأمثلة
إيسي 440 سي
AISI 420 (معدل)
بعض قوالب البلاستيك الفولاذ المقاوم للصدأ
D2 : يُطلق عليه غالبًا 'شبه مقاوم للصدأ' بسبب محتواه العالي من الكروم، لكنه لا يزال يصدأ.
يحتوي فولاذ أدوات العمل الساخنة مثل H13 على الكروم (≈5%)، ولكن:
فهي ليست مقاومة للصدأ
إنها تقاوم التقشر عند درجات الحرارة المرتفعة، ولكنها لا تزال بحاجة إلى الحماية (الزيوت والطلاءات وظروف التخزين) لتجنب الصدأ في الأجواء الرطبة.
تم تصميم A2 كأداة لتقوية الهواء .
وعادة ما يتم تصليبه عن طريق التبريد بالهواء أو الغاز من حوالي 950 إلى 980 درجة مئوية.
يزيد تبريد الزيت من خطر التشقق بسبب معدل التبريد الزائد.
لذلك:
عمومًا بتبريد الزيت A2 لا ينصح .
يوفر تصلب الهواء استقرارًا أفضل للأبعاد وضغطًا أقل.
في ظروف العمل النموذجية:
يمكن أن يصل فولاذ الأدوات A2 ، بعد التصلب والتلطيف، إلى 57-62 HRC.
الفولاذ 4140 ، المروي والمقسّى، يصل عادةً إلى 28-45 HRC.
لذا:
من حيث الصلابة القصوى , A2 أصعب بكثير من 4140.
ومع ذلك، فإن 4140 أكثر صرامة وأكثر تسامحًا، في حين أن A2 أكثر مقاومة للتآكل.
كلاهما غير مناسب للصلب الساخن عند مقارنته بدرجات النوع H13 للتطبيقات ذات درجات الحرارة العالية.
على العموم:
الفولاذ عالي السرعة (HSS) مثل M2 وM42 إلى يمكن أن يصل 64-68 HRC.
تعتبر أدوات الكربيد (ليست من الفولاذ، ولكنها تُستخدم غالبًا في الأدوات) أكثر صعوبة.
يمكن أيضًا أن تصل بعض أنواع فولاذ أدوات العمل الباردة (مثل الدرجات الخاصة المقاومة للتآكل) إلى صلابة عالية جدًا.
في الصلب النموذجية لأدوات العمل الساخنة : تطبيقات
تقتصر الصلابة عادة على 44-54 HRC ، لأن الصلابة الأعلى تقلل من الصلابة وتزيد من خطر التشقق تحت الصدمة الحرارية.
لذا، فإن 'الفولاذ الأكثر صلابة' ليس دائمًا 'الأفضل' للأعمال الساخنة - فأنت بحاجة إلى التوازن بين الصلابة والمتانة والمقاومة الحرارية.
التصنيف الشائع حسب التركيب يقسم الفولاذ إلى أربعة أنواع رئيسية:
الكربون الصلب
سبائك الصلب
الفولاذ المقاوم للصدأ
أداة الصلب
يندرج فولاذ قوالب العمل الساخن ضمن فئة 'فولاذ الأدوات' ، وبشكل أكثر تحديدًا، ضمن فولاذ أدوات العمل الساخن.


