
Pandangan: 0 Pengarang: Editor Tapak Masa Terbit: 2025-11-14 Asal: tapak


Keluli alat kerja panas merujuk kepada sekumpulan keluli aloi yang direka khusus untuk beroperasi pada suhu tinggi—biasanya antara 200°C dan 700°C —dalam keadaan tekanan mekanikal yang tinggi, kitaran haba berulang dan pendedahan berpanjangan kepada logam cair atau bahan kerja panas. Tidak seperti keluli alat kerja sejuk, yang tertumpu terutamanya pada rintangan haus dan kekerasan pada suhu bilik, keluli kerja panas mesti mengekalkan kestabilan mekanikal dan menahan pelembutan, pengoksidaan dan kelesuan haba apabila tertakluk kepada haba melampau.
Industri yang banyak bergantung pada keluli kerja panas termasuk tuangan die, penempaan panas, penyemperitan aluminium, pengeluaran paip keluli, tuangan automotif, pembuatan acuan tekanan dan pembentukan komponen jentera berat.
Keluli alat kerja panas membezakan diri mereka melalui:
yang tinggi Kekerasan panas (keupayaan untuk mengekalkan kekerasan pada suhu)
yang luar biasa Rintangan keletihan haba
yang baik Keliatan impak pada suhu tinggi
yang tinggi Kekerasan merah
yang kuat Kestabilan dimensi di bawah kejutan haba kitaran
Rintangan yang baik terhadap pemeriksaan haba
tinggi Rintangan pembajaan
Ciri-ciri ini secara kolektif mentakrifkan hayat prestasi cetakan, acuan dan sistem perkakas yang beroperasi di bawah haba yang tinggi.
Keluli alat kerja panas berada di bawah siri-H AISI (H10–H19).
Paling biasa:
H10–H13 → Keluli kerja panas berasaskan kromium
H14–H19 → Keluli kerja panas tungsten / molibdenum
AISI H13 adalah yang paling banyak digunakan di seluruh dunia.
Penamaan Eropah memberi tumpuan kepada komposisi kimia dan tindak balas rawatan haba.
Gred biasa termasuk:
| DIN | Setara | Aplikasi |
|---|---|---|
| 1.2343 | H11 | Keliatan tinggi penempaan mati |
| 1.2344 | H13 | Tujuan am, rintangan keletihan haba yang tinggi |
| 1.2365 | H10 | Bilah ricih panas |
| 1.2581 | H21 | Keluli tungsten suhu tinggi |
DIN 1.2344 (8407) Varian ESR digunakan dalam tuangan die automotif.
SKD61 → Bersamaan dengan H13 / 1.2344
SKD62 → Digunakan dalam perkakasan beban tinggi
SKD61 Jepun diiktiraf untuk ketulenan berkualiti tinggi apabila ESR diproses.
Sistem keluli alat Cina termasuk:
4Cr5MoSiV1 → H13 setara
3Cr2W8V → Keluli kerja panas tungsten
5CrNiMo → Keluli penempaan berimpak tinggi
ASTM A681 sering digunakan untuk menyeragamkan sifat kimia dan mekanikal.
H13 ialah keluli aloi kromium-molibdenum-vanadium yang direka bentuk untuk rintangan seimbang terhadap pemeriksaan haba, haus panas, keliatan hentaman dan kestabilan dimensi.
Kekuatan:
Rintangan keletihan haba yang sangat baik
Kebolehkerasan yang baik (kekerasan seragam dalam bahagian besar)
Sangat sesuai untuk tuangan die, penyemperitan, penempaan panas
Varian ESR memberikan ketulenan yang lebih tinggi dan kehidupan die yang lebih baik
Aplikasi H13 Biasa:
Sisipan tuangan mati, teras dan rongga
Penyemperitan aluminium mati
Menempa mati dan tumbukan
Mandrels dan lengan
Bilah ricih panas tekanan tinggi
Direka untuk aplikasi di mana rintangan hentaman melebihi rintangan haus suhu tinggi.
Kelebihan:
Keliatan tinggi dan rintangan retak
Kandungan vanadium yang lebih rendah, menjadikannya lebih mudah untuk dimesin dan digilap
Kegunaan biasa:
Kesan mati
Perkakas yang memerlukan rintangan hentakan yang tinggi
Pukulan panas dan alat tekan
Keluli kerja panas berasaskan tungsten direka untuk suhu yang sangat tinggi.
Ciri-ciri unik:
Mengekalkan kekerasan melebihi 600°C
Kekuatan panas yang unggul
Digunakan dalam penyemperitan panas keluli dan aloi super
Keluli mati kerja panas tungsten Cina dengan prestasi haus suhu tinggi yang luar biasa.
Digunakan dalam:
Penempaan panas berkelajuan tinggi
Penyemperitan keluli mati
Gelang dan blok penempaan beban berat
Keluli berimpak tinggi digunakan secara meluas dalam penempaan tukul.
Terkenal dengan keliatan dan rintangan retak.
H13 gred premium dengan tahap kekotoran yang sangat rendah:
Kebersihan unggul
Lebih lama hidup mati
Prestasi menggilap yang lebih baik
Sesuai untuk acuan tuangan die yang kompleks
| Gred | C | Cr | Mo | V | W | Si | Ni |
|---|---|---|---|---|---|---|---|
| H13 / 1.2344 / SKD61 | 0.32–0.45 | 4.75–5.50 | 1.10–1.75 | 0.80–1.20 | — | 0.80–1.20 | — |
| H11 / 1.2343 | 0.32–0.45 | 4.75–5.50 | 1.10–1.75 | ≤0.40 | — | 0.80–1.20 | — |
| H21 / 1.2581 | 0.25–0.40 | 3.00–3.75 | — | — | 9.00–10.00 | 0.50–1.00 | — |
| 3Cr2W8V | 0.30–0.60 | 2.70–3.50 | — | 0.20–0.50 | 8.00–10.00 | 0.80–1.20 | — |
| 5CrNiMo | 0.40–0.60 | 4.50–5.50 | — | — | — | 0.30–0.80 | 1.00–1.50 |
| Gred | Kekerasan (HRC) | Kekerasan Panas | Kekonduksian Terma (W/m·K) | Keliatan | Rintangan Haus |
|---|---|---|---|---|---|
| H13 | 46–52 | Cemerlang | 28–30 | tinggi | Sederhana–Tinggi |
| H11 | 45–50 | bagus | 25–28 | Sangat Tinggi | Sederhana |
| H21 | 45–55 | Sangat Tinggi | 23–27 | Sederhana | tinggi |
| 3Cr2W8V | 45–50 | Cemerlang | 22–25 | Sederhana | Sangat Tinggi |
| 5CrNiMo | 40–48 | bagus | 30–32 | Sangat Tinggi | Sederhana |
| Aplikasi | H13 | H11 | H21 | 3Cr2W8V | 5CrNiMo |
|---|---|---|---|---|---|
| Tuangan Die (Al/Zn/Mg) | ★★★★★ | ★★★★☆ | ★★☆☆☆ | ★★★★☆ | ★★★☆☆ |
| Penyemperitan Aluminium Mati | ★★★★★ | ★★★☆☆ | ★★★★☆ | ★★★★★ | ★★☆☆☆ |
| Tempa Panas Mati | ★★★★☆ | ★★★★★ | ★★★★☆ | ★★★★★ | ★★★★★ |
| Mandrel & Lengan | ★★★★★ | ★★★★☆ | ★★★★☆ | ★★★★☆ | ★★★☆☆ |
| Bilah Ricih Panas | ★★★★☆ | ★★★☆☆ | ★★★★★ | ★★★★☆ | ★★★☆☆ |
Keluli kerja panas mesti mengekalkan kekerasan walaupun terdedah kepada:
Aluminium cair (660°C)
Kitaran tuangan mati (permukaan 500–600°C)
Suhu bilet penyemperitan (400–500°C)
H13 mengekalkan 40 HRC pada 600°C , mengatasi keluli karbon secara drastik.
Keretakan kelesuan terma ('pemeriksaan haba') ialah mod kegagalan #1 dalam tuangan die dan alat penempaan panas.
Faktor utama yang mempengaruhi:
Pengagihan aloi
Reka bentuk saluran penyejukan
Kemasan permukaan
Suhu pembajaan
Ketulenan ESR
Pakaian panas termasuk:
Haus yang melelas
Kehausan pelekat
Hakisan logam cair
Haus yang didorong oleh pengoksidaan
Vanadium karbida (VC) meningkatkan rintangan haus dengan ketara dalam H13.
Keliatan yang tinggi menghalang kegagalan rapuh bencana.
Bahan ESR menunjukkan keliatan yang lebih baik kerana struktur mikro yang lebih bersih.
Kekonduksian haba yang lebih tinggi → kecerunan haba yang lebih rendah → hayat mati yang lebih lama.
H13 ~ 28 W/mK, tetapi beberapa gred yang diubah suai mencapai 30–33 W/mK.
Termasuk pengeluaran, penempaan, pemesinan dan QC.
EAF
LF (pemurnian senduk)
VD/VOD
ESR
VAR (untuk perkakas gred aeroangkasa)
Penempaan menghilangkan keliangan, menghaluskan bijirin dan meningkatkan keliatan.
Bentuk palsu yang biasa:
Cincin palsu yang besar
Silinder berongga (lubang dalam digerudi atau rongga palsu)
Bongkah die segi empat tepat
Bar mandrel
Keluli kerja panas sukar dimesin kerana:
Kekerasan yang tinggi
Pembentukan karbida
Kandungan aloi yang tinggi
Memerlukan perkakas karbida dan kawalan penyejukan.
| Gred | Pengesyoran Alat | Kelajuan Pemotongan | Nota |
|---|---|---|---|
| H13 | Sisipan karbida | 70–120 m/min | Memerlukan penyejuk |
| H11 | Sisipan karbida | 80–130 m/min | Lebih mudah untuk mesin |
| H21 | Seramik / karbida | 40–80 m/min | Kekerasan yang tinggi |
| 3Cr2W8V | karbida | 50–90 m/min | Karbida kasar mengurangkan hayat alat |
| 5CrNiMo | HSS / Karbida | 90–150 m/min | Kebolehmesinan yang baik |
QC biasanya termasuk:
Ujian ultrasonik (UT)
Persampelan kekerasan
Pemeriksaan mikrostruktur
Penilaian kemasukan
Pemeriksaan dimensi
Rawatan haba ialah proses paling kritikal yang menentukan struktur mikro akhir, kekerasan, rintangan lesu haba dan hayat perkhidmatan keluli alat kerja panas. Rawatan haba yang betul membolehkan keluli menahan suhu tinggi, beban haba kitaran, dan tegasan mekanikal yang dihadapi dalam aplikasi penempaan, penyemperitan dan tuangan mati.
Bab ini menyediakan penerangan lengkap gred kejuruteraan bagi semua peringkat yang terlibat dalam proses rawatan haba.
Rawatan haba keluli alat kerja panas biasanya merangkumi langkah berurutan berikut:
Prapemanasan (Berbilang Peringkat)
Austenitizing (Suhu Pengerasan)
Pelindapkejutan
Pembajaan (Biasanya 2–3 kitaran)
Menghilangkan Tekanan (Pilihan, tetapi disyorkan untuk cetakan besar)
Rawatan Permukaan (Nitriding / Salutan PVD, pilihan)
Setiap langkah mempunyai kesan langsung ke atas:
Kekerasan
Ketangguhan
Rintangan keletihan terma
Rintangan haus panas
Rintangan terhadap pemeriksaan haba dan retak
Rawatan haba yang tidak betul adalah punca #1 kegagalan mati pramatang.
Prapemanasan menghalang kejutan haba dan mengurangkan herotan atau keretakan semasa austenitizing.
Keluli kerja panas memerlukan dua hingga tiga peringkat pemanasan : Suhu
| Peringkat | (°C) | Tujuan |
|---|---|---|
| Panaskan 1 | 450–550°C | Keluarkan tekanan sisa, elakkan retak |
| Panaskan 2 | 750–850°C | Pengagihan haba yang seragam |
| Panaskan 3 (pilihan untuk alatan besar) | 850–900°C | Bersedia untuk peralihan pantas kepada austenitizing |
Panaskan alat perlahan-lahan untuk mengelakkan kecerunan suhu dalaman.
Tahan pada setiap peringkat prapanas sehingga suhu teras disamakan.
Die besar (>500 mm ketebalan bahagian) mesti menggunakan pemanasan awal 3 peringkat.
Austenitizing mengubah keluli menjadi struktur keras yang mampu mencapai kekuatan suhu tinggi.
H13 / SKD61 / 1.2344: 1000–1050°C
H11 / 1.2343: 1000–1030°C
3Cr2W8V: 1020–1060°C
H21: 1080–1200°C
Tahan sehingga penyamaan suhu lengkap:
1 minit setiap mm ketebalan (minimum)
Elakkan rendaman berlebihan — membawa kepada kekasaran bijirin.
Relau vakum atau suasana lengai lebih disukai
Elakkan pengoksidaan / dekarburisasi
| Gred | Prapanas 1 | Panaskan 2 | Austenitizing | Kaedah Pemadam |
|---|---|---|---|---|
| H13 | 550–600°C | 850–900°C | 1010–1050°C | Udara / Gas / Minyak |
| H11 | 550–600°C | 850–900°C | 1000–1030°C | Udara / Gas |
| H21 | 600–650°C | 900–950°C | 1150–1200°C | Udara |
| 3Cr2W8V | 600–650°C | 900–950°C | 1050–1100°C | Minyak / Udara |
| 5CrNiMo | 550–600°C | 850–900°C | 880–930°C | Minyak |
Pelindapkejutan mengubah austenit kepada martensit.
Udara paksa (paling disyorkan untuk H13, H11)
Pelindapkejutan gas nitrogen (relau vakum)
Pelindapkejutan minyak (hanya untuk gred tertentu, digunakan dengan berhati-hati)
Elakkan pelindapkejutan terus dari >1050°C
Mengekalkan penyejukan seragam
Mati besar memerlukan penyejukan langkah untuk mengurangkan tekanan haba
Penyejukan mesti mengelakkan kawasan 'hidung lembut' pada lengkung TTT/CCT.
Pembajaan melegakan tekanan dan menstabilkan martensit untuk mencapai kekerasan dan keliatan yang diingini.
Sentiasa 2–3 kitaran
Mati besar: 3 kitaran wajib
520–620°C bergantung pada kekerasan dan penggunaan yang diingini
H13: Kekerasan sasaran 44–52 HRC selepas pembajaan
Marah sejurus selepas pelindapkejutan (di bawah 80°C).
Panaskan semula kepada suhu pembajaan sasaran.
Tahan selama 2 jam minimum atau 1 jam setiap ketebalan 25 mm.
Meningkatkan keliatan
Mengurangkan kerapuhan
Menstabilkan austenit yang tertahan.
| Gred Kesan | Pembajaan Disyorkan | Kekerasan Akhir | Nota |
|---|---|---|---|
| H13 | 2–3 kitaran @ 540–620°C | 46–52 HRC | Pelbagai kitaran temper diperlukan untuk kestabilan |
| H11 | 2 kitaran @ 550–620°C | 45–50 HRC | Keliatan tinggi dikekalkan |
| H21 | 2 kitaran @ 650–700°C | 45–54 HRC | Sesuai untuk panas melampau |
| 3Cr2W8V | 2 kitaran @ 550–600°C | 45–50 HRC | Rintangan haus yang tinggi |
| 5CrNiMo | 2 kitaran @ 500–550°C | 40–48 HRC | Penempaan kesan dioptimumkan |
Dilakukan selepas pemesinan kasar atau kimpalan.
600–650°C , tahan selama 1–2 jam
Sejukkan perlahan-lahan dalam relau
Berguna untuk:
Blok mati besar
Sisipan rongga kompleks
Permukaan mesin EDM
| Gred Keluli Suhu | Mulakan Tempaan (°C) | Suhu Tempa Akhir (°C) | Kaedah Penyejukan | Nota |
|---|---|---|---|---|
| H13 / 1.2344 / SKD61 | 1050–1150 | 850–900 | Penyejukan relau perlahan | Elakkan terlalu panas melebihi 1180°C |
| H11 / 1.2343 | 1050–1120 | 800–850 | Penyejukan abu atau pasir | Keliatan yang baik untuk kesan mati |
| 3Cr2W8V | 1000–1100 | 800–850 | Udara sejuk | Rintangan haus yang sangat baik |
| 5CrNiMo | 1000–1100 | 820–850 | Relau sejuk | Digunakan untuk tukul mati |
| H21 | 1100–1200 | 900–950 | Udara sejuk | Kekuatan panas yang tinggi, sukar untuk ditempa |
Terlalu panas menyebabkan butiran kasar dan retak.
Elakkan penyejukan pantas — menyebabkan tekanan dalaman.
Lakukan penyepuhlindapan selepas penempaan.
Selepas pembajaan akhir, rawatan permukaan meningkatkan keletihan haba dan rintangan hakisan:
Gas nitriding
Nitriding ion (plasma).
Salutan PVD (TiN, CrN, AlCrN)
Salutan TD (vanadium karbida)
Mengurangkan pemeriksaan haba
Rintangan pematerian yang lebih baik (die-casting)
Rintangan haus yang dipertingkatkan.
Pengerasan berlebihan
Pembentukan retak
Austenit yang dikekalkan
Dekarburisasi
Bintik lembut
Kasar bijirin
Peringkat prapanas yang betul
Kawalan suhu yang tepat
Elakkan merendam secara berlebihan
Gunakan suasana terkawal
Kaedah pelindapkejutan yang betul
Pembajaan segera
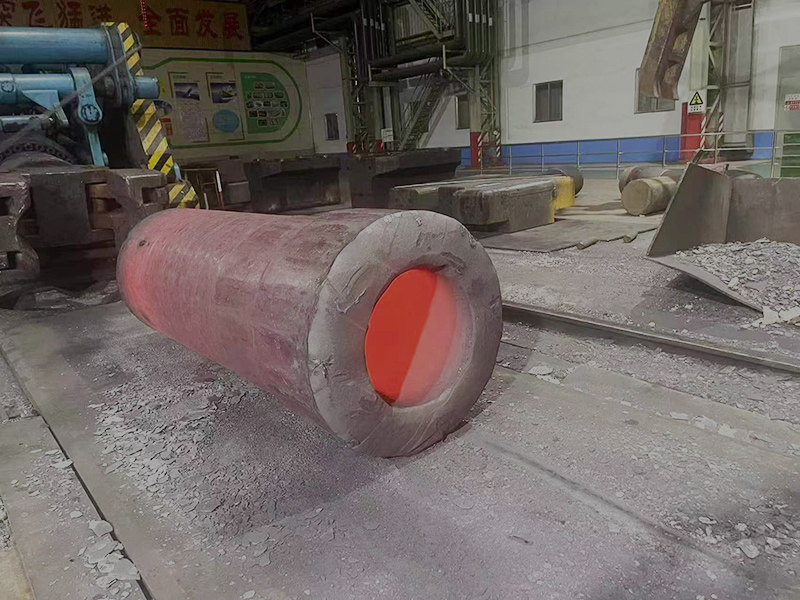
Pemesinan keluli alat kerja panas seperti H13, H11, H21, SKD61, 1.2344, 3Cr2W8V memerlukan kawalan berhati-hati terhadap kelajuan pemotongan, suapan, bahan alat dan keadaan penyejukan. Keluli ini biasanya mengandungi unsur mengaloi Cr–Mo–V, mempamerkan kekuatan panas yang tinggi, dan boleh mencapai tahap kekerasan 40–52 HRC selepas rawatan haba, menjadikan pemesinan lebih menuntut daripada keluli karbon standard.
Parameter pemesinan yang dikawal dengan baik memastikan:
Mengurangkan kehausan alatan
Integriti permukaan yang stabil
Risiko keretakan mikro minimum
Kurangkan tekanan sisa
Kehidupan mati yang lebih baik
| Parameter | Julat Disyorkan | Nota |
|---|---|---|
| Kelajuan Pemotongan (Vc) | 60–90 m/min | Untuk bahan anil (≤220 HB). |
| Suapan setiap Gigi (fz) | 0.06–0.15 mm/gigi | Alat yang lebih besar → suapan yang lebih tinggi |
| Kedalaman Potong (ap) | 2–5 mm | Pastikan ketegaran mesin |
| Bahan Alat | Karbida (salutan TiAlN) | Salutan tahan haba diperlukan |
| Bahan penyejuk | Air + MQL disyorkan | Elakkan kejutan haba |
| Parameter | Julat Disyorkan | Nota |
|---|---|---|
| Kelajuan Pemotongan (Vc) | 80–120 m/min | Tinggi sedikit untuk kemasan yang lebih halus |
| Suapan setiap Gigi (fz) | 0.04–0.10 mm/gigi | |
| Kedalaman Potong (ap) | 0.8–1.5 mm | Beban cip yang seimbang |
| Bahan Alat | Karbida (TiSiN, AlTiN) | Mengurangkan kehausan kawah |
| Bahan penyejuk | Kering / MQL | Bahan penyejuk banjir boleh menyebabkan keretakan |
| Parameter | Julat Disyorkan | Nota |
|---|---|---|
| Kelajuan Pemotongan (Vc) | 140–200 m/min | Untuk keluli kerja panas yang dikeraskan |
| Suapan setiap Gigi (fz) | 0.02–0.06 mm/gigi | Muatan cip kecil untuk mengurangkan perbualan |
| Kedalaman Potong (ap) | 0.2–0.6 mm | |
| Bahan Alat | Karbida berprestasi tinggi, salutan nano | AlTiN-Nano terbaik untuk keluli keras |
| Bahan penyejuk | Potongan kering sahaja | Elakkan kejutan haba |
| Operasi | Kelajuan Pemotongan | Kadar Suapan | Kedalaman | Gred Sisipan Potong |
|---|---|---|---|---|
| Berpusing Kasar | 120–180 m/min | 0.20–0.40 mm/pulangan | 2–4 mm | Karbida bersalut CVD |
| Separuh Selesai | 150–220 m/min | 0.15–0.30 mm/pulangan | 1–2 mm | TiAlN karbida |
| Selesai Berpusing | 200–280 m/min | 0.10–0.20 mm/pulangan | 0.2–1.0 mm | Karbida bersalut PVD |
| Operasi | Kelajuan Pemotongan | Kadar Suapan | Kedalaman | Gred Sisipan Potong |
|---|---|---|---|---|
| Berpusing Keras | 110–180 m/min | 0.05–0.18 mm/pulangan | 0.1–0.5 mm | CBN atau PCBN |
| Penamat | 150–200 m/min | 0.03–0.12 mm/pulangan | 0.05–0.25 mm | CBN (geometri pengelap) |
Nota: Pusingan keras boleh menggantikan pengisaran ringan untuk komponen cetakan tertentu.
| Jenis Gerudi | Kelajuan Pemotongan | Kadar Suapan | Nota |
|---|---|---|---|
| Latih Tubi HSS | 12–18 m/min | 0.10–0.20 mm/pulangan | Untuk keluli anil lembut sahaja |
| Gerudi Karbida | 45–70 m/min | 0.05–0.12 mm/pulangan | Untuk H13 pra-keras |
| Penggerudian Lubang Dalam | 40–55 m/min | Kurangkan makanan sebanyak 30% | Gunakan penyejuk tekanan tinggi |
Mengisar keluli kerja panas yang dikeraskan (48–52 HRC) memerlukan kawalan berhati-hati untuk mengelakkan melecur, retakan mikro dan bintik lembut yang dikisar.
| Jenis Roda | Bahan Kerja Keadaan | Kelajuan Roda | Suapan | Penyejuk |
|---|---|---|---|---|
| Al2O3 | disepuh | 30–35 m/s | Biasalah | Emulsi |
| CBN | Mengeras | 55–70 m/s | Cahaya | Penyejuk banjir diperlukan |
Cadangan pengisaran utama:
Elakkan haba yang berlebihan → menghalang pembajaan permukaan
Pakai roda dengan kerap
Elakkan tinggal dalam satu kedudukan
Gunakan roda gred lembut untuk keluli keras
EDM boleh menyebabkan:
Lapisan recast
Microcracks
Mengurangkan kekuatan keletihan
Kekerasan yang diubah
| Mod EDM | Siram | Tempoh Nadi | Nota |
|---|---|---|---|
| Mengasar | Flush tinggi | Nadi panjang | Mengeluarkan bahan dengan cepat |
| separuh siap | Siram sederhana | Nadi sederhana | Kurangkan zon terjejas haba |
| Selesaikan EDM | Siram rendah | Nadi pendek | Minimumkan lapisan recast |
Selepas EDM mesti diikuti oleh:
Menggilap
Pengisaran ringan / rejam
Pembajaan pada 550–580°C (pelepasan tekanan)
Gunakan paksi tinggi, pemotongan jejari rendah untuk kestabilan
Elakkan slotting apabila boleh
Gunakan laluan alat trochoidal (dinamik).
Guna beban cip berterusan
Pilih alat terjual yang lebih pendek
Gunakan pemegang shrink-fit untuk kemasan
| Masalah | Punca | Penyelesaian |
|---|---|---|
| Serpihan alat | Penglibatan jejari yang berlebihan | Gunakan strategi paksi tinggi |
| Pembentukan burr | Kelajuan pemotongan rendah | Tingkatkan Vc, gunakan alat yang lebih tajam |
| Pembakaran permukaan | Penyejuk yang salah | Tukar kepada kering atau MQL |
| Retak selepas EDM | Lapisan recast | Perangai selepas EDM |
| Berceloteh | Alat tidak terjual terlalu lama | Kurangkan sambungan, tingkatkan ketegaran |
Pemesinan keluli alat kerja panas memerlukan parameter pemotongan yang dioptimumkan, tetapan tegar, alat tahan haba dan keadaan terma terkawal. Pemesinan yang betul secara langsung memberi kesan kepada prestasi cetakan, mengurangkan mod kegagalan seperti pemeriksaan haba, retak, hakisan dan ubah bentuk.
Punca: Kecerunan terma tinggi
Penyelesaian:
Keluli kekonduksian haba yang lebih tinggi
Penyejukan die yang dioptimumkan
Punca: Tekanan sisa tinggi
Penyelesaian:
Prapanas yang betul
Pelbagai kitaran temperamen
Punca: Suhu permukaan tinggi
Penyelesaian:
Penyejukan yang lebih baik
Suhu pembajaan yang lebih tinggi
Punca: Aliran logam cair
Penyelesaian:
Nitriding
salutan PVD
Pembekal automotif Tahap-1 mengalami kegagalan pramatang pada sisipan tuangan die H13 selepas ~20,000 kitaran (jangka hayat: 80,000–120,000 kitaran).
Pemeriksaan haba pada permukaan rongga
Hakisan ketara di kawasan aliran masuk logam
Retak berkembang di sekitar saluran penyejukan
Pengurangan kekerasan daripada 48 HRC kepada 38 HRC
1. Pembajaan yang salah
Sisipan dibaja sekali sahaja pada suhu 550°C.
Piawaian industri untuk H13 memerlukan:
2–3 kitaran temper
Setiap kitaran: 2–3 jam
Marah tunggal dibiarkan mengekalkan austenit, mengurangkan rintangan keletihan.
2. Penyejukan Die yang Tidak Betul
Saluran penyejukan diletakkan terlalu dekat dengan rongga, mewujudkan:
Kecerunan haba yang tinggi
Kejutan haba
Pemeriksaan haba dipercepatkan
3. Reka Bentuk Aliran Logam Lebur yang Lemah
Pancutan jet aluminium di sudut tajam menyebabkan hakisan setempat.
4. Nitriding yang tidak mencukupi
Permukaan kekurangan lapisan nitrid pelindung → pengoksidaan & hakisan dipercepatkan.
Rawatan Haba Semakan
Austenitize pada 1030°C
Suhu 3× pada 580°C
Kekerasan akhir: 48–50 HRC
Pengoptimuman Sistem Penyejukan
Meningkatkan jarak saluran sebanyak 4 mm
Berubah daripada bergelora kepada penyejukan lamina
Kejuruteraan Permukaan Mati
Nitriding plasma kepada 12–15 µm
Salutan PVD yang digunakan (CrN)
Reka Bentuk Semula Aliran Logam
Jejari sudut lembut yang diperkenalkan
Mengurangkan halaju pelarian sebanyak 22%
| Metrik | Sebelum | Selepas |
|---|---|---|
| Mati hidup | 20,000 tembakan | 118,000 tembakan |
| Pemeriksaan haba | Teruk | minima |
| Hakisan | berat | Dikurangkan 70% |
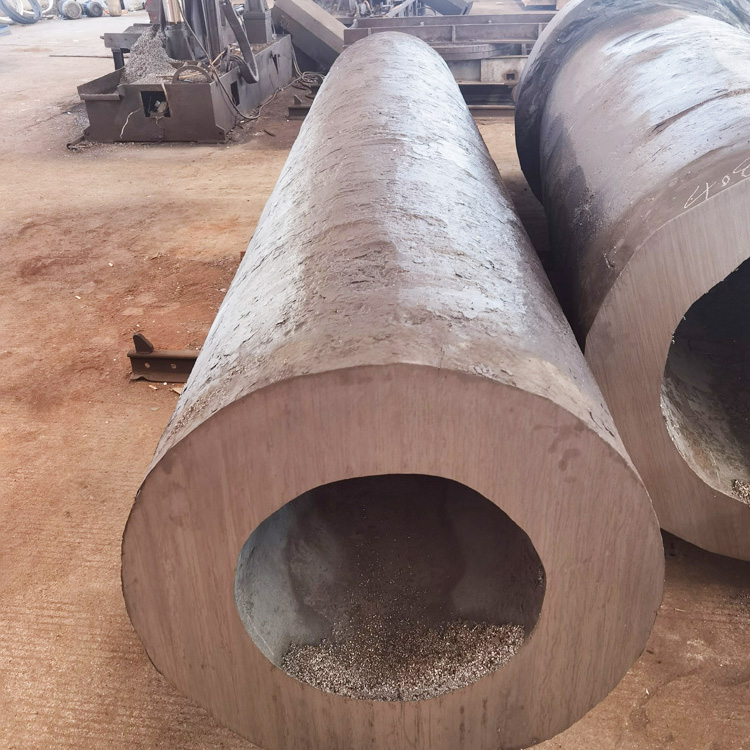
Keluli alat kerja panas adalah penting untuk acuan tuangan aluminium, zink dan magnesium. Rintangan keletihan haba mereka mengurangkan pemeriksaan haba, dan kekuatan panas yang baik meminimumkan ubah bentuk semasa kitaran suntikan berulang. H13 dan 8407 ESR mendominasi industri ini kerana jangka hayatnya yang panjang, kebolehmesinan dan kekerasan yang stabil pada suhu.
aluminium
Zink
Magnesium
Komponen:
Teras, sisipan, sesendal sprue, peluncur
Komponen tuangan mati biasa yang diperbuat daripada keluli jenis H13 termasuk:
Teras dan rongga
Pin ejektor
Sendal sprue
Sisipan gerbang
Bongkah gelongsor
Mati penyemperitan aluminium memerlukan rintangan haus panas dan keliatan untuk mengendalikan tekanan sehingga 80–120 MPa. Gred berkekuatan tinggi seperti H13 ESR dan 3Cr2W8V digunakan untuk:
Profil mati
Mandrels
Cincin mati
Blok spacer
Pelapik kontena
Kekonduksian haba keluli memberi kesan ketara kepada ketepatan dimensi dan hayat mati.
Dawai penempaan mengalami daya impak yang tinggi dan pemindahan haba yang cepat daripada bilet panas. H11, H13, dan 5CrNiMo biasanya digunakan.
Permohonan termasuk:
Penempaan mati tertutup
Tukul dan tekan mati
tumbukan
Anvils
Alat pemangkasan
Keluli kerja panas adalah penting untuk:
Palam menindik
Bar mandrel
Berguling mati
Gred seperti H13 dan 3Cr2W8V menawarkan rintangan haus yang tinggi dalam persekitaran menindik dan bergolek pada 900–1200°C.
Digunakan dalam bilah ricih panas, alat pemangkasan panas, dan alat untuk membentuk kuprum, loyang dan keluli di bawah suhu tinggi.
Memilih keluli alat kerja panas yang betul adalah salah satu keputusan paling kritikal dalam reka bentuk dan pembuatan cetakan. Gred yang betul meningkatkan hayat cetakan dengan ketara, mengurangkan pemeriksaan haba, meminimumkan kegagalan bencana dan mengurangkan jumlah kos operasi. Pemilihan yang salah selalunya menyebabkan keretakan pramatang, pelembutan, ubah bentuk dan peningkatan kos penyelenggaraan.
Bahagian ini menyediakan panduan peringkat jurutera yang komprehensif untuk memilih keluli alat kerja panas untuk acuan penempaan, acuan tuangan, perkakas penyemperitan, ricih panas, mandrel, penebuk dan aplikasi pembentukan suhu tinggi yang lain.
Aplikasi kerja panas yang berbeza mengenakan tegasan haba dan mekanikal yang berbeza. Langkah pemilihan pertama adalah untuk menentukan persekitaran operasi dengan parameter berikut:
Suhu kerja (suhu berterusan & puncak)
Kekerapan kitaran / keterukan kitaran haba
Tekanan sentuhan / beban mekanikal
Beban kesan
Geometri alat (sudut tajam lwn. bahagian tebal)
Rintangan haus yang diperlukan
Pendedahan kepada logam cair (untuk tuangan die)
Keperluan pemindahan haba
Jangka hayat alat / panjang larian
| Jenis Aplikasi | Keadaan Tekanan Biasa | Keperluan Keluli |
|---|---|---|
| Aluminium Die Casting | Kejutan haba yang melampau | Rintangan keletihan haba yang tinggi |
| Zink Die Casting | Suhu sederhana & hakisan | Rintangan haus yang baik |
| Tuangan Loyang / Tembaga | Hakisan yang lebih tinggi | Kekuatan tinggi pada suhu |
| Penempaan Panas | Impak tinggi + suhu tinggi | Keliatan tinggi + kekuatan panas |
| Penyemperitan Panas | Geseran & haus yang teruk | Rintangan haus yang tinggi |
| Gunting Panas | Kesan melampau | Keliatan yang sangat tinggi |
| Lengan & Mandrel | Mampatan berterusan | Rintangan rayapan |
Setiap gred keluli kerja panas mempunyai keseimbangan unik sifat teras berikut:
Keliatan – rintangan kepada kerepek atau retak
Kekuatan Panas – keupayaan untuk mengekalkan kekerasan pada suhu tinggi
Rintangan Keletihan Terma – rintangan terhadap pemeriksaan haba
Rintangan Haus – perlindungan terhadap hakisan/lelasan
Kekonduksian Terma - keupayaan untuk menghilangkan haba
Kebolehkerasan – keupayaan untuk mengeras secara seragam dalam bahagian yang besar
Rintangan Kejutan – keupayaan untuk menahan hentaman
| Permohonan Permohonan | Hartanah Paling Penting |
|---|---|
| Tuangan Die (Al, Mg) | Rintangan keletihan terma, kekonduksian terma |
| Penempaan Panas | Ketangguhan, kekuatan panas |
| Tuangan Loyang/Tembaga | Rintangan hakisan, kekerasan panas yang tinggi |
| Penyemperitan Mati | Rintangan haus, kekuatan mampatan |
| Bilah Ricih Panas | Rintangan kejutan, keliatan |
| Mandrel & Lengan | Rintangan rayapan, kekuatan panas |
Keseimbangan keseluruhan terbaik bagi keliatan, kelesuan haba dan kekuatan
Ideal untuk tuangan die aluminium, acuan penempaan, acuan penyemperitan
Julat kekerasan: 44–52 HRC
Bila hendak memilih:
Jika tidak pasti, keluli jenis H13 adalah pilihan yang paling selamat dan serba boleh.
Keliatan yang lebih tinggi daripada H13
Kekerasan panas yang rendah sedikit
Lebih baik untuk aplikasi penempaan berat impak
Bila hendak dipilih:
Untuk menempa tukul, alatan berimpak tinggi atau acuan besar yang mudah retak.
Kekerasan panas yang sangat tinggi dan ketahanan terhadap pelembutan
Keliatan yang lebih rendah daripada H13/H11
Bila hendak dipilih:
Untuk pemotongan panas, bilah ricih panas, dan aplikasi suhu yang sangat tinggi.
Rintangan haus yang tinggi
Kekuatan suhu tinggi yang sangat baik
Keliatan kurang sedikit daripada H13
Bila hendak dipilih:
Untuk acuan penyemperitan, acuan tuangan tembaga, dan aplikasi di mana geseran teruk.
Ketangguhan yang baik
Kandungan aloi yang lebih rendah
Rintangan keletihan haba yang lebih rendah
Bila hendak dipilih:
Untuk alat kerja panas kos lebih rendah, penempaan suhu rendah atau acuan mudah.
Operasi yang berbeza memerlukan julat kekerasan yang berbeza.
| Aplikasi Aplikasi | Julat Kekerasan |
|---|---|
| Aluminium Die Casting | 44–48 HRC |
| Tempa Panas Mati | 42–52 HRC |
| Penyemperitan Mati | 46–52 HRC |
| Bilah Ricih Panas | 50–54 HRC |
| Mandrels | 46–52 HRC |
| Lengan | 38–44 HRC |
Kekerasan yang terlalu tinggi → risiko retak
Kekerasan yang terlalu rendah → melembutkan, ubah bentuk, kegagalan beban.
Blok die besar memerlukan keluli dengan:
kebolehkerasan yang tinggi
kekerasan seragam dari permukaan ke teras
| Gred Keluli Pengesyoran | Kebolehkerasan | Bahagian Maksimum |
|---|---|---|
| H13 | Cemerlang | Sehingga 400–500 mm |
| H11 | Sangat Baik | Sehingga 350 mm |
| H21 | Sederhana | Untuk bahagian yang lebih nipis |
| 3Cr2W8V | bagus | Dies bersaiz sederhana |
Jika acuan anda melebihi ketebalan 400 mm , sentiasa pilih gred kebolehkerasan tinggi (H13/1.2344 atau varian ESR/VAR yang dicairkan semula).
Keluli alat premium meningkatkan kebolehpercayaan:
ESR (Sanga Elektro Dicairkan Semula)
VAR (Arka Vakum Dicairkan Semula)
Karbida yang lebih halus
Kemasukan yang lebih rendah
Ketangguhan yang dipertingkatkan
Mengurangkan risiko retak
Lebih lama hidup mati
Syor:
Untuk tuangan die rongga tinggi atau penyemperitan berkelajuan tinggi → sentiasa pilih kualiti ESR/VAR.
Gred keluli yang berbeza memerlukan tingkap rawatan haba khusus:
Suhu austenitizing
Jenis Quench
Suhu pembajaan
Pembajaan Berganda/Tiga Tiga
Menghilangkan tekanan
Rawatan haba yang tidak betul membawa kepada:
pemeriksaan haba
kerapuhan
bintik-bintik lembut
kegagalan pramatang
Semak carta rawatan haba pengeluar sebelum pemilihan akhir.
Pilih: H13 / SKD61 / 1.2344 (ESR)
Sebab: Keletihan terma terbaik + keseimbangan keliatan
Pilih: H11 / 1.2343
Sebab: Keliatan patah yang tinggi
Pilih: 3Cr2W8V atau H13 (ESR)
Sebab: Rintangan haus yang tinggi
Pilih: H21
Sebab: Kekerasan merah unggul
| Kesilapan Keluli | Akibat |
|---|---|
| Memilih kekerasan yang terlalu tinggi | Mati retak |
| Menggunakan keluli tidak cair semula untuk beban yang melampau | Kemasukan dalaman → kegagalan pramatang |
| Memilih H13 untuk penempaan berimpak tinggi | Serpihan, pecah tepi |
| Menggunakan H21 di mana keliatan diperlukan | Patah bencana |
| Pembajaan yang salah | Mengurangkan kekuatan panas |
| Menghadap kekonduksian terma | Peningkatan pemeriksaan haba |
Sebelum memuktamadkan, sahkan:
Profil suhu aplikasi
Tahap keliatan yang diperlukan
Keperluan rintangan haus
Kadar penyejukan & tahap kejutan haba
Kerumitan geometri alat
Saiz blok mati (kebolehkerasan)
Rawatan permukaan yang diperlukan (nitriding, PVD)
Belanjawan lwn keperluan ESR/VAR
Jangka hayat alat
Pemilihan keluli yang betul boleh meningkatkan hayat acuan sebanyak 2–5×.
| Gred | Pengesyoran Alat | Kelajuan Pemotongan | Nota |
|---|---|---|---|
| H13 | Sisipan karbida | 70–120 m/min | Memerlukan penyejuk |
| H11 | Sisipan karbida | 80–130 m/min | Lebih mudah untuk mesin |
| H21 | Seramik / karbida | 40–80 m/min | Kekerasan yang tinggi |
| 3Cr2W8V | karbida | 50–90 m/min | Karbida kasar mengurangkan hayat alat |
| 5CrNiMo | HSS / Karbida | 90–150 m/min | Kebolehmesinan yang baik |
Keluli alat kerja panas memainkan peranan yang sangat diperlukan dalam industri membentuk suhu tinggi. Memahami pemilihan gred keluli, rawatan haba dan mekanisme kegagalan adalah penting untuk memaksimumkan prestasi perkakas dan memanjangkan hayat cetakan. Dengan teknologi ESR termaju, reka bentuk aloi yang dipertingkatkan, dan pengurusan terma yang dioptimumkan, keluli kerja panas moden terus berkembang untuk memenuhi permintaan pembuatan automotif, aeroangkasa dan perindustrian berat.
| Istilah Keluli Alat Kerja Panas | Takrifan | / Konteks Aplikasi |
|---|---|---|
| Keluli Alat Kerja Panas | Kategori keluli alat direka untuk mengekalkan kekerasan, keliatan dan kekuatan apabila terdedah kepada suhu tinggi (400–700°C). | Digunakan dalam tuangan die, penempaan, penyemperitan, bilah ricih panas. |
| Keletihan Terma | Keretakan disebabkan oleh kitaran pemanasan dan penyejukan berulang. | Mod kegagalan utama dalam die casting. |
| Pemeriksaan Haba | Keretakan permukaan halus yang disebabkan oleh kelesuan haba. | Biasa dalam tuangan die aluminium. |
| Kekerasan Panas | Keupayaan untuk mengekalkan kekerasan pada suhu tinggi. | Kritikal untuk acuan yang terdedah kepada logam cair. |
| Kekerasan Merah | Kekerasan keluli dalam keadaan merah-panas. | Terutama tinggi dalam keluli tungsten seperti H21. |
| Kebolehkerasan | Keupayaan untuk mencapai kekerasan seragam melalui keratan rentas selepas pelindapkejutan. | Penting untuk blok mati besar. |
| Austenitizing | Memanaskan keluli untuk membentuk austenit sebelum pelindapkejutan. | Suhu berbeza mengikut gred (H13 ~ 1020–1050°C). |
| Pelindapkejutan | Penyejukan pantas untuk mengeras keluli. | Minyak, udara, atau pelindapkejutan polimer digunakan bergantung pada keluli. |
| Tempering | Memanaskan semula keluli yang dipadamkan untuk meningkatkan keliatan dan mengurangkan kerapuhan. | Keluli kerja panas selalunya memerlukan 2–3 kitaran pembajaan. |
| Pengerasan Sekunder | Peningkatan kekerasan semasa pembajaan disebabkan oleh pemendakan karbida. | H13 mendapat manfaat daripada pengerasan sekunder pada ~550°C. |
| ESR (Pelelehan Semula Sanga Elektro) | Proses pencairan semula yang mengurangkan kemasukan dan meningkatkan kebersihan dan keliatan. | Disyorkan untuk cetakan berprestasi tinggi. |
| VAR (Pelelehan Semula Arka Vakum) | Teknik pencairan semula ketulenan tinggi yang meningkatkan rintangan keletihan dan keliatan. | Digunakan untuk keluli kerja panas premium. |
| Kejutan Terma | Perubahan suhu yang mendadak menyebabkan tekanan dan retak. | Tuangan mati mengalami kejutan haba yang teruk. |
| Rintangan Rayapan | Keupayaan untuk menahan ubah bentuk di bawah suhu tinggi dari semasa ke semasa. | Penting untuk mandrel, teras, mati penyemperitan. |
| Ketahanan Pakai | Keupayaan untuk menahan lelasan, hakisan, dan geseran. | Penting untuk penyemperitan dan penempaan die. |
| Karbida | Zarah keras yang terbentuk oleh unsur karbon dan pengaloian. | Tingkatkan rintangan haus tetapi kurangkan keliatan jika kasar. |
| Martensit | Struktur mikro keras terbentuk selepas pelindapkejutan. | Struktur asas untuk prestasi keluli alat. |
| Austenit yang dikekalkan | Austenit yang tinggal selepas pelindapkejutan; mengurangkan kestabilan dimensi. | Memerlukan pembajaan atau rawatan kriogenik. |
| Ketangguhan | Rintangan kepada keretakan dan serpihan di bawah hentakan. | Gred H11 dan ESR menawarkan keliatan yang tinggi. |
| Beban Kesan | Daya secara tiba-tiba dikenakan pada perkakas semasa penempaan atau ricih. | Mendorong pilihan bahan untuk mati kejutan tinggi. |
| Hakisan | Kehilangan bahan akibat aliran logam cair atau geseran. | Teruk dalam tuangan dan penyemperitan tembaga/loyang. |
| Die Soldering | Aluminium cair melekat pada permukaan acuan semasa tuang. | Dikawal oleh suhu dan rawatan permukaan. |
| Kekonduksian Terma | Keupayaan keluli untuk memindahkan haba. | Kekonduksian yang lebih tinggi mengurangkan pemeriksaan haba. |
| Nitriding | Proses pengerasan permukaan memperkenalkan nitrogen untuk membentuk lapisan keras. | Meningkatkan rintangan haus dan hakisan. |
| Salutan PVD | Salutan keras nipis (cth, TiN, CrN) digunakan untuk meningkatkan kekerasan permukaan dan mengurangkan geseran. | Digunakan pada teras dan pin die-casting. |
| Penyepuhlindapan | Rawatan pelembutan untuk pemesinan dan melegakan tekanan. | Keluli kerja panas biasanya disepuhlindap hingga ≤ 220 HB. |
| Menghilangkan Tekanan | Pemanasan terkawal untuk mengurangkan tekanan dalaman selepas pemesinan atau EDM. | Mencegah keretakan sebelum diservis. |
| Lapisan Siaran Semula EDM | Lapisan permukaan keras terbentuk selepas pemesinan nyahcas elektrik. | Mesti dikeluarkan atau dibakar untuk mengelakkan keretakan. |
| Rintangan Haba | Keupayaan untuk menahan suhu tinggi tanpa kehilangan kekuatan. | Kritikal untuk acuan yang terdedah kepada logam cair. |
| Julat Suhu Penempaan | Tingkap suhu yang disyorkan untuk menempa keluli alat. | Cth, H13: 950–1100°C. |
| Penempaan Isoterma | Penempaan di bawah keadaan suhu mati malar. | Mengurangkan kejutan haba pada acuan. |
| Kepingan | Patah atau ketulan kecil yang memutuskan tepi alat. | Biasa dalam keluli yang tidak cukup kuat. |
| Ubah Bentuk Plastik | Herotan kekal akibat haba yang tinggi atau kekerasan yang tidak mencukupi. | Pelembutan mati mengakibatkan pesongan atau keruntuhan. |
| Kekuatan Panas | Kekuatan dikekalkan pada suhu tinggi. | Kunci untuk penyemperitan dan acuan penempaan. |
| Kehidupan Keletihan | Masa sehingga kegagalan yang disebabkan oleh kitaran tekanan berulang. | Diperbaiki oleh gred keluli yang betul dan rawatan haba. |
| Integriti Permukaan | Keadaan permukaan cetakan selepas pemesinan atau EDM. | Mempengaruhi rintangan keletihan haba. |
| Kehidupan Alat | Tempoh alat atau die melakukan sebelum kegagalan. | Faktor kos utama dalam perkakas kerja panas. |
| Kemasukan | Zarah bukan logam dalam keluli. | Kurangkan keliatan; diminimumkan oleh ESR/VAR. |
| Unsur Aloi | Elemen ditambah untuk meningkatkan prestasi (Cr, Mo, V, W, Ni). | Tentukan kategori dan tingkah laku keluli. |
| Karburisasi | Penyerapan karbon ke dalam keluli; berbahaya untuk kerja panas mati. | Membawa kepada kerapuhan pada permukaan. |
| Penskalaan Pengoksidaan | Pengoksidaan permukaan akibat suhu tinggi. | Lebih teruk dalam keluli Cr rendah. |
ya. Keluli alat direka khusus untuk dirawat haba . Rawatan haba ialah apa yang memberikan keluli alat kekerasan, kekuatan dan rintangan haus yang tinggi.
Langkah rawatan haba biasa untuk keluli alat ialah:
Prapemanasan – untuk mengurangkan kejutan haba dan menyamakan suhu.
Austenitizing (suhu pengerasan) – pemanasan kepada suhu kritikal di mana austenit terbentuk.
Quenching – penyejukan terkawal (udara, minyak, gas, atau garam) untuk membentuk martensit.
Pembajaan – pemanasan semula di bawah suhu kritikal untuk meningkatkan keliatan, menstabilkan martensit dan mengurangkan kerapuhan.
Untuk keluli alat kerja panas (seperti H13, H11, H21), rawatan haba adalah penting untuk mencapai keseimbangan antara:
Kekerasan panas
Ketangguhan
Rintangan keletihan terma
Tanpa rawatan haba yang betul, gred kerja panas yang terbaik pun akan gagal dalam perkhidmatan sebelum waktunya.
Tegasnya, 4140 tidak dikelaskan sebagai keluli alat . Ia adalah keluli aloi kromium-molibdenum , sering digunakan untuk:
Aci
Gear
Bolt
Bahagian kejuruteraan am
Ia mempunyai:
Ketangguhan yang baik
Kebolehkerasan yang baik
Rintangan haus sederhana
Walau bagaimanapun, ia tidak mempunyai rintangan haus yang tinggi dan kekuatan panas yang diperlukan untuk kebanyakan aplikasi keluli alat, terutamanya untuk acuan kerja panas.
Anda mungkin melihat 4140 digunakan sekali-sekala dalam perkakas panas tekanan rendah atau sebagai bahan penyandar/sokongan, tetapi jika anda memerlukan keluli mati kerja panas sebenar , gred seperti H13, H11, 3Cr2W8V, 5CrNiMo adalah jauh lebih sesuai.
Keluli alat D2 dalam keadaan anil biasanya mempunyai:
Kekerasan sekitar 190–230 HB (≈ 20–25 HRC)
Dalam keadaan lembut ini, ia adalah:
Lebih mudah untuk mesin
Sesuai untuk mengasar dan membentuk
Selepas pengerasan dan pembajaan , D2 biasanya digunakan pada:
58–62 HRC untuk aplikasi kerja sejuk
Nota: D2 ialah keluli alat kerja sejuk , bukan keluli kerja panas. Ia berprestasi buruk pada suhu tinggi berbanding keluli kerja panas jenis H13.
4140 dan D2 adalah bahan yang sangat berbeza:
4140 Keluli Aloi:
Jenis: Keluli aloi Cr–Mo tujuan am
Kekerasan (dipadamkan & dibaja): ~28–45 HRC
Kekuatan: Keliatan tinggi
Rintangan haus: Sederhana
Rintangan suhu: Tidak sesuai untuk suhu alat yang sangat tinggi
Kegunaan biasa: Aci, gear, bahagian struktur
Keluli Alat D2:
Jenis: karbon tinggi, kromium tinggi Keluli alat kerja sejuk
Kekerasan (sedang digunakan): 58–62 HRC
Rintangan haus: Sangat tinggi
Keliatan: Lebih rendah daripada 4140
Rintangan suhu: Baik untuk alat suhu bilik, tetapi bukan untuk kerja panas
Kegunaan: Penebuk, mati, pisau, ricih sejuk, alat pengosongan
Untuk pemilihan keluli mati kerja panas , 4140 atau D2 tidak sesuai; Keluli jenis H13 biasanya diutamakan.
Ya, keluli alat D2 boleh berkarat.
D2 mengandungi kromium tinggi (~12%) , yang memberikan beberapa rintangan kakisan.
Walau bagaimanapun, ia bukan keluli tahan karat yang sebenar , kerana ia tidak mempunyai Cr yang mencukupi dalam larutan pepejal dan mempunyai isipadu kromium karbida yang tinggi.
Jika dibiarkan tanpa perlindungan dalam persekitaran yang lembap atau menghakis, D2 akan teroksida. Dalam persekitaran kerja yang panas, ia jarang digunakan kerana:
Ia dioptimumkan untuk rintangan haus sejuk, bukan rintangan keletihan haba.
ya. Seperti keluli alat lain, A2 mesti dikeraskan dan dibaja untuk mencapai sifat direka bentuknya.
Dalam keadaan anil, A2 boleh dimesin tetapi agak lembut.
Selepas pengerasan dan pembajaan, A2 biasanya mencapai 57–62 HRC , dengan kestabilan dimensi yang baik.
A2 ialah keluli alat kerja sejuk yang mengeras udara , bukan keluli kerja panas. Untuk aplikasi suhu tinggi, gred kerja panas (H13, H11) adalah lebih sesuai.
Suhu pengerasan (suhu austenitizing) bergantung pada jenis keluli alat:
O-jenis (pengerasan minyak) : ~780–820°C
Jenis A (pengerasan udara) : ~950–980°C (A2)
Jenis D (kerja sejuk Cr tinggi) : ~1000–1040°C (D2)
Keluli alat kerja panas (cth, H13) : ~1000–1050°C
Untuk keluli alat kerja panas , suhu austenitizing tipikal:
H13 / 1.2344 / SKD61 : 1000–1050°C
H11 / 1.2343 : 1000–1030°C
H21 : 1080–1200°C
Sentiasa ikuti lembaran data pengeluar keluli dan gunakan:
Pemanasan awal berbilang langkah
Masa pegangan yang betul
Pembajaan segera selepas pelindapkejutan
Dalam metalurgi klasik, empat jenis asas rawatan haba ialah:
Penyepuhlindapan - Melembutkan keluli, melegakan tekanan dalaman, meningkatkan kebolehmesinan.
Menormalkan – Menghasilkan struktur mikro yang seragam dan memperhalusi saiz butiran.
Pengerasan (Quenching) – Pemanasan kepada suhu austenitizing dan cepat menyejukkan untuk membentuk martensit.
Pembajaan – Memanaskan semula keluli keras untuk mengurangkan kerapuhan dan meningkatkan keliatan.
Untuk keluli alat kerja panas , menormalkan adalah kurang biasa; kebanyakan proses memberi tumpuan kepada:
Penyepuhlindapan (atau anil lembut)
Austenitizing (pengerasan)
Pelindapkejutan
Berbilang kitaran pembajaan
Melegakan tekanan
Ya, pelindapkejutan dalam minyak boleh mengeras keluli - tetapi hanya jika:
Keluli mempunyai karbon yang mencukupi (biasanya> 0.3-0.4%)
Suhu pengerasan yang betul digunakan
Reka bentuk keluli mempertimbangkan pelindapkejutan minyak (cth, keluli alat siri O, beberapa keluli aloi)
Walau bagaimanapun:
Banyak keluli alat kerja panas (cth, H13, H11) biasanya dikeraskan udara atau dipadamkan gas, bukan dipadamkan minyak, untuk mengurangkan tekanan haba dan risiko keretakan.
Menggunakan pelindapkejutan minyak pada gred pengerasan udara boleh menyebabkan keretakan.
Tidak, tetapi keluli berkelajuan tinggi (HSS) ialah subset keluli alat.
Keluli alatan : Kategori luas termasuk kerja sejuk, kerja panas, keluli acuan plastik dan keluli berkelajuan tinggi.
Keluli berkelajuan tinggi : Kumpulan khas keluli alat (seperti M2, M42) direka untuk alat pemotong yang beroperasi pada kelajuan tinggi dan suhu tinggi.
Ciri-ciri utama HSS:
Kekerasan yang sangat tinggi (sehingga 64–68 HRC)
Kekerasan merah yang tinggi
Digunakan untuk alat pemotong, gerudi, paip, kilang akhir
Keluli acuan kerja panas (seperti H13) ialah keluli alat, tetapi ia bukan keluli berkelajuan tinggi.
Tiada keluli alat yang 100% kebal terhadap karat, tetapi sesetengahnya lebih tahan kakisan :
Keluli alat tahan karat : Contohnya termasuk
AISI 440C
AISI 420 (diubah suai)
Beberapa keluli alat tahan karat acuan plastik
D2 : Selalunya dipanggil 'separa tahan karat' kerana kandungan kromiumnya yang tinggi, tetapi ia masih boleh berkarat.
Keluli alat kerja panas seperti H13 mengandungi kromium (≈5%), tetapi:
Mereka tidak tahan karat
Mereka menahan penskalaan pada suhu tinggi, tetapi masih memerlukan perlindungan (minyak, salutan, keadaan penyimpanan) untuk mengelakkan karat dalam suasana lembap.
A2 direka bentuk sebagai keluli alat pengerasan udara .
Ia biasanya dikeraskan oleh udara atau pelindapkejutan gas dari sekitar 950–980°C.
Pelindapkejutan minyak meningkatkan risiko keretakan akibat kadar penyejukan yang berlebihan.
Oleh itu:
Pelindapkejutan minyak A2 biasanya tidak disyorkan.
Pengerasan udara memberikan kestabilan dimensi yang lebih baik dan tekanan yang lebih rendah.
Dalam keadaan kerja biasa:
Keluli alat A2 , selepas pengerasan dan pembajaan, boleh mencapai 57–62 HRC.
Keluli 4140 , dipadamkan dan dibaja, biasanya mencapai 28–45 HRC.
Jadi:
Dari segi kekerasan maksimum , A2 adalah jauh lebih keras daripada 4140.
Walau bagaimanapun, 4140 lebih sukar dan lebih pemaaf, manakala A2 lebih tahan haus.
Kedua-duanya tidak sesuai sebagai keluli mati kerja panas jika dibandingkan dengan gred jenis H13 untuk aplikasi suhu tinggi.
Secara amnya:
Keluli berkelajuan tinggi (HSS) seperti M2, M42 boleh mencapai 64–68 HRC.
Alat karbida (bukan keluli, tetapi sering digunakan dalam perkakas) adalah lebih keras.
Sesetengah keluli alat kerja sejuk (seperti gred tahan haus khas) juga boleh mencapai kekerasan yang sangat tinggi.
Dalam keluli alat kerja panas biasa: aplikasi
Kekerasan biasanya terhad kepada 44–54 HRC , kerana kekerasan yang lebih tinggi mengurangkan keliatan dan meningkatkan risiko keretakan di bawah kejutan haba.
Jadi, 'keluli paling keras' tidak semestinya 'terbaik' untuk kerja panas — anda memerlukan keseimbangan antara kekerasan, keliatan dan rintangan haba.
Klasifikasi biasa mengikut komposisi membahagikan keluli kepada empat jenis utama:
Keluli Karbon
Keluli Aloi
Keluli Tahan Karat
Keluli Alat
Keluli acuan kerja panas termasuk dalam kategori 'keluli alat' dan, lebih khusus, di bawah keluli alat kerja panas.


