
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2025-11-14 Pinagmulan: Site


Ang hot work tool steel ay tumutukoy sa isang pangkat ng mga alloy steel na partikular na idinisenyo upang gumana sa matataas na temperatura—karaniwang sa pagitan ng 200°C at 700°C —sa ilalim ng mga kondisyon ng mataas na mekanikal na stress, paulit-ulit na thermal cycling, at matagal na pagkakalantad sa mga nilusaw na metal o mainit na workpiece. Hindi tulad ng cold work tool steels, na pangunahing tumutuon sa wear resistance at hardness sa room temperature, ang mga hot work steel ay dapat mapanatili ang mekanikal na katatagan at labanan ang paglambot, oksihenasyon, at thermal fatigue kapag sumasailalim sa matinding init.
Kabilang sa mga industriya na lubos na umaasa sa mga hot work steel ang die casting, hot forging, aluminum extrusion, steel pipe production, automotive casting, pressure die manufacturing, at heavy machinery component forming.
Naiiba ng mga hot work tool steel ang kanilang mga sarili sa pamamagitan ng:
Mataas na mainit na tigas (kakayahang mapanatili ang katigasan sa temperatura)
Pambihirang thermal fatigue resistance
Magandang epekto katigasan sa mataas na temperatura
Mataas na pulang tigas
Malakas na dimensional na katatagan sa ilalim ng cyclic thermal shock
Magandang paglaban sa pag-check ng init
Mataas na pagtutol sa tempering
Ang mga katangiang ito ay sama-samang tumutukoy sa buhay ng pagganap ng mga dies, molds, at tooling system na tumatakbo sa ilalim ng mataas na init.
Ang mga hot work tool steel ay nasa ilalim ng AISI H-series (H10–H19).
Pinaka karaniwan:
H10–H13 → Chromium-based hot work steels
H14–H19 → Tungsten / molibdenum na mga hot work steel
Ang AISI H13 ay ang pinakamalawak na ginagamit sa buong mundo.
Ang mga pagtatalaga sa Europa ay nakatuon sa komposisyon ng kemikal at tugon sa paggamot sa init.
Kasama sa mga karaniwang marka ang:
| DIN | Equivalent | Application |
|---|---|---|
| 1.2343 | H11 | Namatay ang high toughness forging |
| 1.2344 | H13 | Pangkalahatang layunin, mataas na thermal fatigue resistance |
| 1.2365 | H10 | Hot shear blades |
| 1.2581 | H21 | Mataas na temperatura ng tungsten na bakal |
DIN 1.2344 (8407) Ang mga variant ng ESR ay ginagamit sa automotive die casting.
SKD61 → Katumbas ng H13 / 1.2344
SKD62 → Ginagamit sa high load tooling
Ang SKD61 ng Japan ay kinikilala para sa mataas na kalidad na kadalisayan kapag naproseso ang ESR.
Kasama sa Chinese-tool-steel system ang:
4Cr5MoSiV1 → katumbas ng H13
3Cr2W8V → Tungsten hot work steel
5CrNiMo → High impact forging steels
Ang ASTM A681 ay kadalasang ginagamit upang i-standardize ang mga kemikal at mekanikal na katangian.
Ang H13 ay isang chromium-molybdenum-vanadium alloy steel na inengineered para sa balanseng paglaban sa heat checking, hot wear, impact toughness, at dimensional stability.
Mga kalakasan:
Napakahusay na thermal fatigue resistance
Magandang hardenability (pantay na tigas sa malalaking seksyon)
Angkop para sa die casting, extrusion, hot forging
Ang mga variant ng ESR ay nagbibigay ng mas mataas na kadalisayan at pinahusay na buhay ng mamatay
Karaniwang H13 Application:
Mga insert, core, at cavity ng die casting
Namatay ang aluminyo extrusion
Forging dies at suntok
Mandrel at manggas
High-stress hot shear blades
Idinisenyo para sa mga application kung saan ang paglaban sa epekto ay mas malaki kaysa sa paglaban sa pagsusuot sa mataas na temperatura.
Mga kalamangan:
Mataas na tibay at paglaban sa crack
Ibaba ang nilalaman ng vanadium, na ginagawang mas madali ang makina at polish
Mga Karaniwang Gamit:
Namatay ang epekto
Tooling na nangangailangan ng mataas na shock resistance
Mainit na suntok at mga kagamitan sa pagpindot
Isang tungsten-based na hot work steel na idinisenyo para sa napakataas na temperatura.
Mga Natatanging Tampok:
Pinapanatili ang katigasan sa itaas 600°C
Superior mainit na lakas
Ginagamit sa mainit na pagpilit ng bakal at mga superalloy
Chinese tungsten hot work die steel na may pambihirang pagganap ng pagsusuot sa mataas na temperatura.
Ginamit sa:
Mataas na bilis ng hot forging
Namatay ang steel extrusion
Mabigat na-load forging singsing at mga bloke
Ang high-impact na bakal ay malawakang ginagamit sa pagpapanday ng mga martilyo.
Kilala sa pagiging matigas at lumalaban sa crack.
Premium-grade H13 na may napakababang antas ng karumihan:
Superior kalinisan
Mas mahabang buhay ng mamatay
Mas mahusay na pagganap ng buli
Tamang-tama para sa mga kumplikadong die casting molds
| Grade | C | Cr | Mo | V | W | Si | Ni |
|---|---|---|---|---|---|---|---|
| H13 / 1.2344 / SKD61 | 0.32–0.45 | 4.75–5.50 | 1.10–1.75 | 0.80–1.20 | — | 0.80–1.20 | — |
| H11 / 1.2343 | 0.32–0.45 | 4.75–5.50 | 1.10–1.75 | ≤0.40 | — | 0.80–1.20 | — |
| H21 / 1.2581 | 0.25–0.40 | 3.00–3.75 | — | — | 9.00–10.00 | 0.50–1.00 | — |
| 3Cr2W8V | 0.30–0.60 | 2.70–3.50 | — | 0.20–0.50 | 8.00–10.00 | 0.80–1.20 | — |
| 5CrNiMo | 0.40–0.60 | 4.50–5.50 | — | — | — | 0.30–0.80 | 1.00–1.50 |
| Grade | Hardness (HRC) | Hot Hardness | Thermal Conductivity (W/m·K) | Toughness | Wear Resistance |
|---|---|---|---|---|---|
| H13 | 46–52 | Mahusay | 28–30 | Mataas | Katamtaman–Mataas |
| H11 | 45–50 | Mabuti | 25–28 | Napakataas | Katamtaman |
| H21 | 45–55 | Napakataas | 23–27 | Katamtaman | Mataas |
| 3Cr2W8V | 45–50 | Mahusay | 22–25 | Katamtaman | Napakataas |
| 5CrNiMo | 40–48 | Mabuti | 30–32 | Napakataas | Katamtaman |
| Application | H13 | H11 | H21 | 3Cr2W8V | 5CrNiMo |
|---|---|---|---|---|---|
| Die Casting (Al/Zn/Mg) | ★★★★★ | ★★★★☆ | ★★☆☆☆ | ★★★★☆ | ★★★☆☆ |
| Namatay ang Aluminum Extrusion | ★★★★★ | ★★★☆☆ | ★★★★☆ | ★★★★★ | ★★☆☆☆ |
| Namatay ang Hot Forging | ★★★★☆ | ★★★★★ | ★★★★☆ | ★★★★★ | ★★★★★ |
| Mga Mandrel at Manggas | ★★★★★ | ★★★★☆ | ★★★★☆ | ★★★★☆ | ★★★☆☆ |
| Hot Shear Blades | ★★★★☆ | ★★★☆☆ | ★★★★★ | ★★★★☆ | ★★★☆☆ |
Ang mga hot work steel ay dapat mapanatili ang katigasan kahit na nalantad sa:
Natunaw na aluminyo (660°C)
Mga cycle ng die casting (500–600°C surface)
Mga temperatura ng extrusion billet (400–500°C)
Ang H13 ay nagpapanatili ng 40 HRC sa 600°C , na higit na lumalampas sa mga carbon steel.
Ang thermal fatigue cracking ('heat checking') ay ang #1 failure mode sa die casting at hot forging tool.
Mga pangunahing salik na nakakaimpluwensya:
Pamamahagi ng haluang metal
Disenyo ng cooling channel
Pang-ibabaw na tapusin
Tempering ng temperatura
ESR kadalisayan
Ang mainit na pagsusuot ay kinabibilangan ng:
Nakasasakit na pagsusuot
Malagkit na pagsusuot
Natunaw na pagguho ng metal
Pagsuot na hinihimok ng oksihenasyon
Ang vanadium carbide (VC) ay makabuluhang nagpapabuti sa wear resistance sa H13.
Pinipigilan ng mataas na katigasan ang sakuna na malutong na pagkabigo.
Ang mga materyales ng ESR ay nagpapakita ng pinabuting tibay dahil sa mas malinis na microstructure.
Mas mataas na thermal conductivity → lower thermal gradients → mas mahabang buhay ng mamatay.
H13 ~ 28 W/mK, ngunit ang ilang binagong grado ay umaabot sa 30–33 W/mK.
Kabilang ang produksyon, forging, machining, at QC.
EAF
LF (pagpipino ng sandok)
VD/VOD
ESR
VAR (para sa aerospace-grade tooling)
Tinatanggal ng forging ang porosity, pinapadalisay ang mga butil, at pinahuhusay ang katigasan.
Mga karaniwang huwad na hugis:
Malaking pekeng singsing
Mga hollow cylinders (na-deep-hole drilled o forged hollow)
Mga parihabang die block
Mandrel bar
Ang mga hot work steel ay mahirap i-machine dahil:
Mataas na tigas
pagbuo ng karbida
Mataas na nilalaman ng haluang metal
Nangangailangan ng carbide tooling at cooling control.
| Grade Tool | Rekomendasyon sa | ng Bilis ng Pagputol ng | Mga Tala |
|---|---|---|---|
| H13 | Mga pagsingit ng karbida | 70–120 m/min | Nangangailangan ng coolant |
| H11 | Mga pagsingit ng karbida | 80–130 m/min | Mas madaling makina |
| H21 | Ceramic / carbide | 40–80 m/min | Mataas na tigas |
| 3Cr2W8V | Carbide | 50–90 m/min | Ang mga abrasive carbide ay nagpapababa ng buhay ng tool |
| 5CrNiMo | HSS / Carbide | 90–150 m/min | Magandang machinability |
Karaniwang kasama sa QC ang:
Ultrasonic testing (UT)
Hardness sampling
Pagsusuri sa microstructure
Rating ng pagsasama
Dimensional na inspeksyon
Ang heat treatment ay ang pinakamahalagang proseso na tumutukoy sa panghuling microstructure, tigas, thermal fatigue resistance, at buhay ng serbisyo ng hot work tool steels. Ang wastong heat treatment ay nagbibigay-daan sa bakal na makayanan ang mataas na temperatura, cyclic thermal load, at mekanikal na stress na nararanasan sa forging, extrusion, at die-casting na mga application.
Ang kabanatang ito ay nagbibigay ng isang kumpletong paglalarawan ng engineering-grade ng lahat ng mga yugto na kasangkot sa proseso ng paggamot sa init.
Karaniwang kasama sa hot work tool steel heat treatment ang mga sumusunod na sunud-sunod na hakbang:
Preheating (Maramihang Yugto)
Austenitizing (Temperatura ng Pagpapatigas)
Pagsusubo
Tempering (Karaniwan ay 2–3 cycle)
Stress Relieving (Opsyonal, ngunit inirerekomenda para sa malalaking pagkamatay)
Mga Surface Treatment (Nitriding / PVD Coating, opsyonal)
Ang bawat hakbang ay may direktang epekto sa:
Katigasan
Katigasan
Thermal fatigue resistance
Hot wear resistance
Paglaban sa pagsuri at pag-crack ng init
Ang hindi wastong paggamot sa init ay ang #1 na sanhi ng napaaga na pagkamatay.
Pinipigilan ng preheating ang thermal shock at binabawasan ang pagbaluktot o pag-crack sa panahon ng austenitizing.
Ang mga hot work steel ay nangangailangan ng dalawa hanggang tatlong yugto ng pag-init :
| Stage | Temperature (°C) | Layunin |
|---|---|---|
| Painitin muna 1 | 450–550°C | Alisin ang mga natitirang stress, iwasan ang pag-crack |
| Painitin muna 2 | 750–850°C | Unipormeng pamamahagi ng init |
| Painitin ang 3 (opsyonal para sa malalaking tool) | 850–900°C | Maghanda para sa mabilis na paglipat sa austenitizing |
Painitin ang tool nang dahan-dahan upang maiwasan ang mga panloob na gradient ng temperatura.
Hawakan sa bawat yugto ng preheat hanggang sa mapantayan ang temperatura ng core.
Ang malalaking dies (>500 mm ang kapal ng seksyon) ay dapat gumamit ng 3-stage na preheating.
Binabago ng austenitizing ang bakal sa isang matigas na istraktura na may kakayahang makamit ang lakas ng mataas na temperatura.
H13 / SKD61 / 1.2344: 1000–1050°C
H11 / 1.2343: 1000–1030°C
3Cr2W8V: 1020–1060°C
H21: 1080–1200°C
Hawakan hanggang sa kumpletong pagkakapantay-pantay ng temperatura:
1 minuto bawat mm ng kapal (minimum)
Iwasan ang labis na pagbabad — humahantong sa pag-coarsening ng butil.
Mas gusto ang vacuum furnace o inert na kapaligiran
Iwasan ang oksihenasyon / decarburization
| Grade | Preheat 1 | Preheat 2 | Austenitizing | Quench Method |
|---|---|---|---|---|
| H13 | 550–600°C | 850–900°C | 1010–1050°C | Hangin / Gas / Langis |
| H11 | 550–600°C | 850–900°C | 1000–1030°C | Hangin / Gas |
| H21 | 600–650°C | 900–950°C | 1150–1200°C | Hangin |
| 3Cr2W8V | 600–650°C | 900–950°C | 1050–1100°C | Langis / Hangin |
| 5CrNiMo | 550–600°C | 850–900°C | 880–930°C | Langis |
Binabago ng quenching ang austenite sa martensite.
Sapilitang hangin (pinaka inirerekomenda para sa H13, H11)
Nitrogen gas quench (vacuum furnace)
Oil quench (para lamang sa ilang mga grado, ginagamit nang may pag-iingat)
Iwasan ang pagsusubo nang direkta mula sa >1050°C
Panatilihin ang pare-parehong paglamig
Ang malalaking dies ay nangangailangan ng step-cooling upang mabawasan ang thermal stress
Dapat iwasan ng paglamig ang rehiyon ng 'malambot na ilong' ng TTT/CCT curve.
Ang tempering ay nagpapagaan ng stress at nagpapatatag ng martensite upang makamit ang ninanais na tigas at tigas.
Laging 2-3 cycle
Malaking namamatay: 3 cycle na ipinag-uutos
520–620°C depende sa nais na tigas at aplikasyon
H13: Target na tigas 44–52 HRC pagkatapos ng tempering
Maginit kaagad pagkatapos pawiin (sa ibaba 80°C).
Painitin muli sa target na temperatura ng tempering.
Humawak ng 2 oras na pinakamababa o 1 oras bawat 25 mm na kapal.
Nagpapataas ng katigasan
Binabawasan ang brittleness
Pinapatatag ang nananatiling austenite.
| Grade | Inirerekomenda ng Tempering | Final Hardness | Notes |
|---|---|---|---|
| H13 | 2–3 cycle @ 540–620°C | 46–52 HRC | Maramihang temper cycle na kailangan para sa katatagan |
| H11 | 2 cycle @ 550–620°C | 45–50 HRC | Pinapanatili ang mataas na katigasan |
| H21 | 2 cycle @ 650–700°C | 45–54 HRC | Angkop para sa matinding init |
| 3Cr2W8V | 2 cycle @ 550–600°C | 45–50 HRC | Mataas na wear resistance |
| 5CrNiMo | 2 cycle @ 500–550°C | 40–48 HRC | Na-optimize ang impact forging |
Isinasagawa pagkatapos ng magaspang na machining o welding.
600–650°C , hawakan ng 1–2 oras
Dahan-dahang palamig sa furnace
Kapaki-pakinabang para sa:
Malaking die blocks
Mga kumplikadong pagsingit ng lukab
EDM-machined surface
| Grade ng Steel | Starting Forge Temp (°C) | Final Forge Temp (°C) | Paraan ng Paglamig | Mga Tala ng |
|---|---|---|---|---|
| H13 / 1.2344 / SKD61 | 1050–1150 | 850–900 | Mabagal na paglamig ng pugon | Iwasan ang sobrang init sa itaas ng 1180°C |
| H11 / 1.2343 | 1050–1120 | 800–850 | Paglamig ng abo o buhangin | Magandang tigas para sa impact dies |
| 3Cr2W8V | 1000–1100 | 800–850 | Malamig ang hangin | Napakahusay na paglaban sa pagsusuot |
| 5CrNiMo | 1000–1100 | 820–850 | Malamig ang hurno | Ginagamit para sa martilyo namatay |
| H21 | 1100–1200 | 900–950 | Malamig ang hangin | Mataas na mainit na lakas, mahirap huwad |
Ang sobrang init ay nagdudulot ng mga magaspang na butil at pag-crack.
Iwasan ang mabilis na paglamig — nagiging sanhi ng panloob na stress.
Magsagawa ng pagsusubo pagkatapos ng forging.
Pagkatapos ng huling tempering, pinapabuti ng mga surface treatment ang thermal fatigue at erosion resistance:
Gas nitriding
Ion (plasma) nitriding
Mga PVD coating (TiN, CrN, AlCrN)
TD coating (vanadium carbide)
Nabawasan ang pagsusuri sa init
Pinahusay na paglaban sa paghihinang (die-casting)
Pinahusay na wear resistance.
Overhardening
Pagbuo ng bitak
Napanatili ang austenite
Decarburization
Mga malambot na spot
Pag-coarsening ng butil
Iwasto ang mga yugto ng preheat
Tumpak na kontrol sa temperatura
Iwasan ang labis na pagbabad
Gumamit ng kontroladong kapaligiran
Wastong paraan ng pagsusubo
Agarang pag-temper
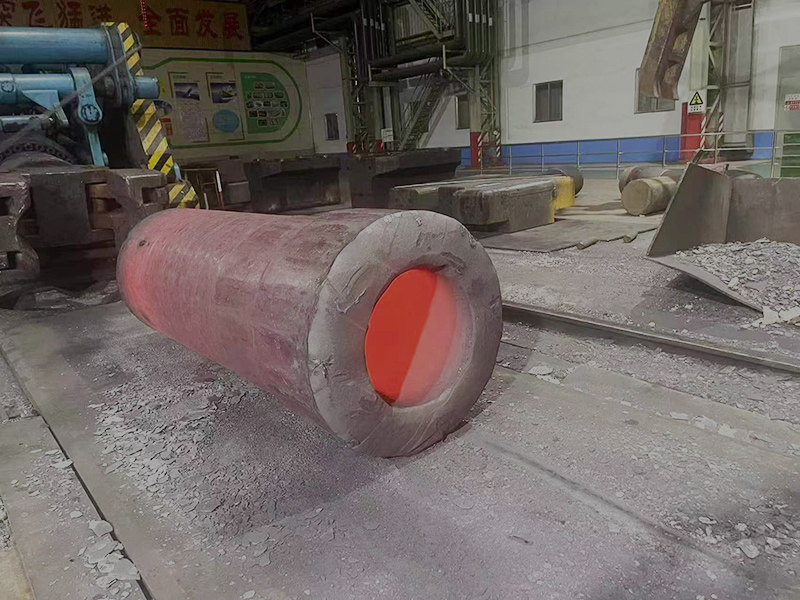
Ang pagmachining ng mga hot work tool steels gaya ng H13, H11, H21, SKD61, 1.2344, 3Cr2W8V ay nangangailangan ng maingat na kontrol sa mga bilis ng pagputol, mga feed, mga materyales sa tool, at mga kondisyon ng paglamig. Ang mga bakal na ito ay karaniwang naglalaman ng Cr–Mo–V alloying elements, nagpapakita ng mataas na init na lakas, at maaaring umabot sa mga antas ng tigas na 40–52 HRC pagkatapos ng heat treatment, na ginagawang mas hinihingi ang machining kaysa sa mga karaniwang carbon steel.
Tinitiyak ng mahusay na kontroladong mga parameter ng machining:
Nabawasan ang pagkasuot ng kasangkapan
Matatag na integridad ng ibabaw
Minimal na panganib ng microcracks
Ibaba ang natitirang stress
Pinahusay na die life
| Parameter | Recommended Range | Notes |
|---|---|---|
| Bilis ng Pagputol (Vc) | 60–90 m/min | Para sa annealed (≤220 HB) na materyal |
| Feed kada Ngipin (fz) | 0.06–0.15 mm/ngipin | Mas malalaking tool → mas mataas na feed |
| Depth of Cut (ap) | 2–5 mm | Tiyakin ang tigas ng makina |
| Materyal ng Tool | Carbide (TiAlN coating) | Kinakailangan ang patong na lumalaban sa init |
| Coolant | ang Air + MQL Inirerekomenda | Iwasan ang thermal shock |
| Parameter | na Inirerekomendang Saklaw | na Mga Tala |
|---|---|---|
| Bilis ng Pagputol (Vc) | 80–120 m/min | Bahagyang mas mataas para sa mas pinong pagtatapos |
| Feed kada Ngipin (fz) | 0.04–0.10 mm/ngipin | |
| Depth of Cut (ap) | 0.8–1.5 mm | Balanseng pagkarga ng chip |
| Materyal ng Tool | Carbide (TiSiN, AlTiN) | Binabawasan ang pagkasuot ng bunganga |
| Coolant | Dry / MQL | Ang coolant ng baha ay maaaring magdulot ng pag-crack |
| Parameter | Recommended Range | Notes |
|---|---|---|
| Bilis ng Pagputol (Vc) | 140–200 m/min | Para sa mga hardened hot work steels |
| Feed kada Ngipin (fz) | 0.02–0.06 mm/ngipin | Maliit na chip load para mabawasan ang satsat |
| Depth of Cut (ap) | 0.2–0.6 mm | |
| Materyal ng Tool | High-performance carbide, nano-coating | Pinakamahusay na AlTiN-Nano para sa tumigas na bakal |
| Coolant | Dry cutting lang | Pigilan ang thermal shock |
| Operation | Cutting Speed | Rate ng Feed | Lalim ng Cut | Insert Grade |
|---|---|---|---|---|
| Magaspang na Pagliko | 120–180 m/min | 0.20–0.40 mm/rev | 2–4 mm | CVD-coated carbide |
| Semi-Finish | 150–220 m/min | 0.15–0.30 mm/rev | 1–2 mm | TiAlN carbide |
| Tapusin ang Pagliko | 200–280 m/min | 0.10–0.20 mm/rev | 0.2–1.0 mm | PVD-coated carbide |
| Operasyon | Bilis ng Pagputol | Rate ng Feed | Lalim ng | Marka ng Insert ng Cut |
|---|---|---|---|---|
| Mahirap Lumingon | 110–180 m/min | 0.05–0.18 mm/rev | 0.1–0.5 mm | CBN o PCBN |
| Pagtatapos | 150–200 m/min | 0.03–0.12 mm/rev | 0.05–0.25 mm | CBN (wiper geometry) |
Tandaan: Maaaring palitan ng matigas na pag-ikot ang magaan na paggiling para sa ilang partikular na bahagi ng die.
| Uri ng Pag-drill | sa Bilis ng Pagputol | ng Feed Rate | Mga Tala |
|---|---|---|---|
| HSS Drill | 12–18 m/min | 0.10–0.20 mm/rev | Para sa malambot na annealed steel lamang |
| Carbide Drill | 45–70 m/min | 0.05–0.12 mm/rev | Para sa pre-hardened H13 |
| Deep Hole Drilling | 40–55 m/min | Bawasan ang feed ng 30% | Gumamit ng high-pressure coolant |
Ang paggiling ng hardened hot work steel (48–52 HRC) ay nangangailangan ng maingat na kontrol upang maiwasan ang paggiling ng paso, microcracks, at soft spots.
| na Uri ng Gulong | Workpiece Kondisyon ng | Bilis ng Gulong | Feed | Coolant |
|---|---|---|---|---|
| Al2O3 | Annealed | 30–35 m/s | Normal | Emulsyon |
| CBN | Pinatigas | 55–70 m/s | Liwanag | Kailangan ng Flood coolant |
Mga pangunahing rekomendasyon sa paggiling:
Iwasan ang sobrang init → pinipigilan ang surface tempering
Regular na bihisan ang gulong
Pigilan ang tirahan sa isang posisyon
Gumamit ng malambot na mga gulong para sa matigas na bakal
Ang EDM ay maaaring magdulot ng:
I-recast ang layer
Mga microcrack
Nabawasan ang lakas ng pagkapagod
Binago ang katigasan
| EDM Mode | Flushing | Pulse Duration | Notes |
|---|---|---|---|
| Magaspang | Mataas na flush | Mahabang pulso | Mabilis na nag-aalis ng materyal |
| Semi-finish | Katamtamang flush | Katamtamang pulso | Bawasan ang lugar na apektado ng init |
| Tapusin ang EDM | Mababang flush | Maikling pulso | I-minimize ang recast layer |
Ang post-EDM ay dapat sundan ng:
Pagpapakintab
Banayad na paggiling / pagbato
Tempering sa 550–580°C (pawala sa stress)
Gumamit ng high axial, low radial cutting para sa stability
Iwasan ang slotting kung maaari
Gumamit ng trochoidal (dynamic) na mga toolpath
Ilapat ang patuloy na pagkarga ng chip
Pumili ng mas maikling tool overhang
Gumamit ng mga shrink-fit holder para sa pagtatapos
| Problema | Dahilan | Solusyon |
|---|---|---|
| Pag-chip ng tool | Sobrang radial engagement | Gumamit ng high-axial na diskarte |
| Pagbubuo ng burr | Mababang bilis ng pagputol | Dagdagan ang Vc, gumamit ng mas matalas na tool |
| Pagsunog sa ibabaw | Maling coolant | Lumipat sa dry o MQL |
| Pag-crack pagkatapos ng EDM | I-recast ang layer | Temper pagkatapos ng EDM |
| Satsat | Masyadong mahaba ang overhang ng tool | Bawasan ang extension, dagdagan ang tigas |
Ang pagma-machine ng mga hot work tool na steel ay nangangailangan ng mga naka-optimize na parameter ng paggupit, mahigpit na pag-setup, mga tool na lumalaban sa init, at kinokontrol na mga kondisyon ng thermal. Ang wastong machining ay direktang nakakaapekto sa performance ng die, na binabawasan ang mga failure mode gaya ng heat checking, cracking, erosion, at deformation.
Sanhi: Mataas na thermal gradient
Solusyon:
Mas mataas na thermal conductivity steel
Na-optimize na paglamig ng die
Dahilan: Mataas na natitirang stress
Solusyon:
Tamang preheat
Maramihang mga ikot ng init ng ulo
Dahilan: Mataas na temperatura sa ibabaw
Solusyon:
Pinahusay na paglamig
Mas mataas na temperatura ng tempering
Sanhi: Natunaw na daloy ng metal
Solusyon:
Nitriding
PVD coatings
Isang Tier-1 na automotive supplier ang nakaranas ng napaaga na pagkabigo sa H13 die casting insert pagkatapos ng ~20,000 cycle (inaasahang buhay: 80,000–120,000 cycle).
Pagsusuri ng init sa ibabaw ng lukab
Makabuluhang pagguho sa lugar ng pag-agos ng metal
Nabuo ang mga bitak sa paligid ng mga cooling channel
Pagbabawas ng tigas mula 48 HRC hanggang 38 HRC
1. Maling Tempering
Ang mga pagsingit ay pinainit nang isang beses lamang sa 550°C.
Ang pamantayan ng industriya para sa H13 ay nangangailangan ng:
2–3 temper cycle
Bawat cycle: 2–3 oras
Ang nag-iisang init ng ulo ay naiwan ang nananatiling austenite, na nagpapababa ng paglaban sa pagkapagod.
2. Hindi Tamang Paglamig ng Die
Ang mga cooling channel ay masyadong malapit sa cavity, na lumilikha ng:
Mataas na thermal gradient
Thermal shock
Pinabilis na pagsusuri ng init
3. Mahina ang Disenyo ng Daloy ng Metal na Tinutunaw
Aluminum jet impingement sa isang matalim na sulok sanhi ng localized erosion.
4. Hindi sapat na Nitriding
Walang proteksiyon na nitrided layer ang ibabaw → pinabilis na oksihenasyon at pagguho.
Binagong Heat Treatment
Mag-austenitize sa 1030°C
Temper 3× sa 580°C
Panghuling tigas: 48–50 HRC
Pag-optimize ng Cooling System
Tumaas na distansya ng channel ng 4 mm
Binago mula sa magulong paglamig sa laminar
Die Surface Engineering
Plasma nitriding sa 12–15 µm
Inilapat na PVD coating (CrN)
Muling Disenyo ng Daloy ng Metal
Ipinakilala ang malambot na radii ng sulok
Binawasan ang bilis ng impingement ng 22%
| Sukatan | Bago | Pagkatapos |
|---|---|---|
| Mamatay na buhay | 20,000 shots | 118,000 shot |
| Pagsusuri ng init | Malala | Minimal |
| Pagguho | Mabigat | Nabawasan ng 70% |
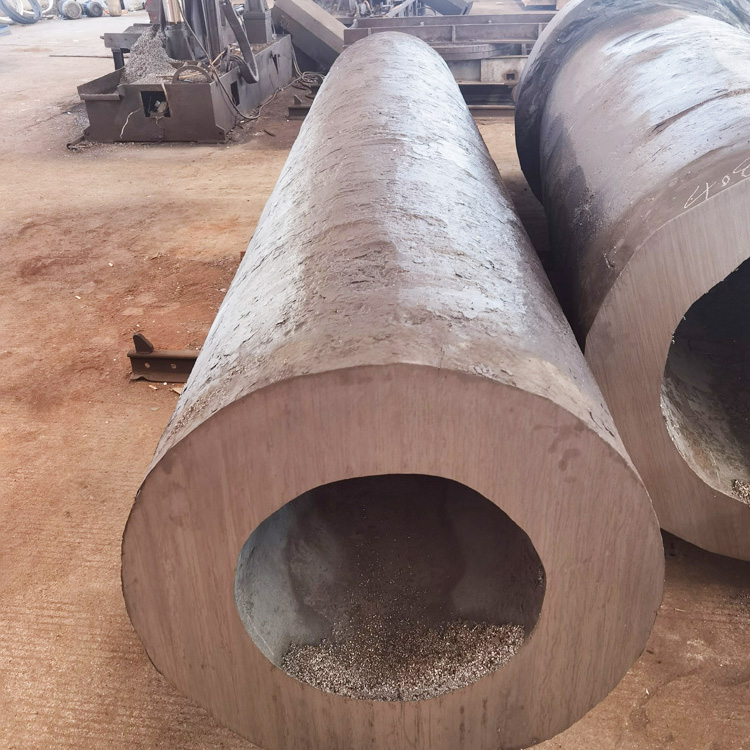
Ang mga hot work tool steel ay mahalaga para sa aluminum, zinc, at magnesium die casting molds. Binabawasan ng kanilang thermal fatigue resistance ang heat checking, at ang magandang init na lakas ay nagpapaliit ng deformation sa panahon ng paulit-ulit na pag-iniksyon. Ang H13 at 8407 ESR ang nangingibabaw sa industriyang ito dahil sa kanilang mahabang buhay, machinability, at matatag na tigas sa temperatura.
aluminyo
Sink
Magnesium
Mga Bahagi:
Mga core, pagsingit, sprue bushing, slider
Ang mga karaniwang bahagi ng die casting na gawa sa H13-type na bakal ay kinabibilangan ng:
Mga core at cavity
Mga pin ng ejector
Mga sprue bushings
Mga pagsingit ng gate
Mga sliding block
Ang aluminum extrusion dies ay nangangailangan ng hot wear resistance at tibay upang mahawakan ang mga pressure hanggang 80–120 MPa. Ang mga high-strength grade gaya ng H13 ESR at 3Cr2W8V ay ginagamit para sa:
Namatay ang profile
Mga Mandrel
Die rings
Mga bloke ng spacer
Mga liner ng lalagyan
Ang thermal conductivity ng bakal ay makabuluhang nakakaapekto sa dimensional accuracy at mamatay na buhay.
Ang forging dies ay nakakaranas ng mataas na puwersa ng epekto at mabilis na paglipat ng init mula sa mainit na billet. Ang H11, H13, at 5CrNiMo ay karaniwang ginagamit.
Kasama sa mga aplikasyon ang:
Closed-die forging
Ang martilyo at pindutin ay namatay
Mga suntok
Anvils
Mga tool sa pag-trim
Ang mga hot work steel ay mahalaga para sa:
Mga piercing plugs
Mandrel bar
Rolling dies
Ang mga grade tulad ng H13 at 3Cr2W8V ay nag-aalok ng mataas na wear resistance sa piercing at rolling environment sa 900–1200°C.
Ginagamit sa mga maiinit na talim ng paggugupit, mga tool sa pag-trim ng mainit, at mga tool para sa pagbubuo ng tanso, tanso, at bakal sa ilalim ng mataas na temperatura.
Ang pagpili ng tamang hot work tool steel ay isa sa pinakamahalagang desisyon sa die design at manufacturing. Ang tamang grado ay makabuluhang nagpapabuti sa buhay ng mamatay, binabawasan ang heat checking, pinapaliit ang sakuna na pagkabigo, at pinapababa ang kabuuang gastos sa pagpapatakbo. Ang maling pagpili ay kadalasang humahantong sa maagang pag-crack, paglambot, pagpapapangit, at pagtaas ng mga gastos sa pagpapanatili.
Ang seksyong ito ay nagbibigay ng komprehensibo, engineer-level na gabay sa pagpili ng hot work tool steel para sa forging dies, die casting dies, extrusion tooling, hot shearing, mandrel, punch, at iba pang high-temperature forming applications.
Ang iba't ibang mga aplikasyon ng mainit na trabaho ay nagpapataw ng iba't ibang mga thermal at mekanikal na stress. Ang unang hakbang sa pagpili ay ang tukuyin ang operating environment na may mga sumusunod na parameter:
Temperatura sa pagtatrabaho (patuloy at pinakamataas na temperatura)
Dalas ng pag-ikot / kalubhaan ng thermal cycling
Contact pressure / mekanikal na pagkarga
Impact load
Geometry ng tool (matalim na sulok kumpara sa makapal na seksyon)
Kinakailangang wear resistance
Exposure sa tinunaw na metal (para sa die casting)
Kinakailangan sa paglipat ng init
Inaasahang buhay ng tool / haba ng pagtakbo
| Uri ng Application | Karaniwang Stress Kondisyon | Kinakailangang Bakal |
|---|---|---|
| Aluminum Die Casting | Matinding thermal shock | Mataas na thermal fatigue resistance |
| Zinc Die Casting | Katamtamang temperatura at pagguho | Magandang wear resistance |
| Brass / Copper Casting | Mas mataas na pagguho | Mataas na lakas sa temperatura |
| Hot Forging | Mataas na epekto + mataas na temperatura | Mataas na tigas + mainit na lakas |
| Hot Extrusion | Matinding alitan at pagsusuot | Mataas na wear resistance |
| Mainit na Paggugupit | Matinding epekto | Napakataas na tigas |
| Mga Sleeve at Mandrel | Patuloy na compression | Paglaban sa kilabot |
Ang bawat hot work steel grade ay may natatanging balanse ng mga sumusunod na pangunahing katangian:
Toughness – paglaban sa chipping o crack
Mainit na Lakas - kakayahang mapanatili ang katigasan sa mataas na temperatura
Thermal Fatigue Resistance – paglaban sa heat checking
Wear Resistance – proteksyon laban sa erosion/abrasion
Thermal Conductivity - kakayahang mawala ang init
Hardenability - kakayahang tumigas nang pantay sa malalaking seksyon
Shock Resistance - kakayahang makatiis sa epekto
| Aplikasyon ng Aplikasyon | Pinakamahalagang Mga Katangian |
|---|---|
| Die Casting (Al, Mg) | Thermal fatigue resistance, thermal conductivity |
| Hot Forging | Tigas, mainit na lakas |
| Brass/Copper Casting | Erosion paglaban, mataas na mainit na tigas |
| Namatay ang Extrusion | Magsuot ng paglaban, lakas ng compression |
| Hot Shear Blades | Shock resistance, tigas |
| Mga Mandrel at Manggas | Gumagapang na pagtutol, mainit na lakas |
Pinakamahusay na pangkalahatang balanse ng tibay, thermal fatigue, at lakas
Tamang-tama para sa aluminum die casting, forging dies, extrusion dies
Saklaw ng tigas: 44–52 HRC
Kailan pipiliin:
Kung hindi sigurado, ang H13-type na bakal ang pinakaligtas at pinaka maraming nalalaman na pagpipilian.
Mas mataas na tibay kaysa sa H13
Bahagyang mas mababa ang mainit na tigas
Mas mahusay para sa mga application na mabigat sa epekto ng forging
Kailan pipiliin:
Para sa pag-forging ng mga martilyo, mga tool na may mataas na epekto, o malalaking dies na madaling mabibitak.
Napakataas na mainit na tigas at paglaban sa paglambot
Mas mababang katigasan kaysa sa H13/H11
Kailan pipiliin:
Para sa mainit na pagputol, mainit na paggugupit ng mga blades, at mga aplikasyon ng napakataas na temperatura.
Mataas na wear resistance
Napakahusay na lakas ng mataas na temperatura
Bahagyang mas mababa ang tigas kaysa sa H13
Kailan pipiliin:
Para sa extrusion dies, brass casting dies, at mga application kung saan matindi ang friction.
Magandang tigas
Mas mababang nilalaman ng haluang metal
Mas mababang thermal fatigue resistance
Kailan pipiliin:
Para sa mas murang mga hot work tool, low-temperature forging, o simpleng dies.
Ang iba't ibang mga operasyon ay nangangailangan ng iba't ibang hanay ng katigasan.
| Application | Hardness Range |
|---|---|
| Aluminum Die Casting | 44–48 HRC |
| Namatay ang Hot Forging | 42–52 HRC |
| Namatay ang Extrusion | 46–52 HRC |
| Hot Shear Blades | 50–54 HRC |
| Mga Mandrel | 46–52 HRC |
| Mga manggas | 38–44 HRC |
Katigasan na masyadong mataas → panganib ng pag-crack
Katigasan na masyadong mababa → paglambot, pagpapapangit, pagkabigo sa pagkarga.
Ang malalaking die block ay nangangailangan ng mga bakal na may:
mataas na hardenability
pare-parehong tigas mula sa ibabaw hanggang sa core
| Steel Grade | Hardenability | Maximum Section Recommendation |
|---|---|---|
| H13 | Magaling | Hanggang 400–500 mm |
| H11 | Napakahusay | Hanggang sa 350 mm |
| H21 | Katamtaman | Para sa mas manipis na mga seksyon |
| 3Cr2W8V | Mabuti | Katamtamang laki ng namamatay |
Kung ang iyong dies ay lumampas sa 400 mm na kapal , palaging pumili ng mga high-hardenability na grado (H13/1.2344 o remelted na mga variant ng ESR/VAR).
Ang mga premium na tool steel ay nagpapabuti sa pagiging maaasahan:
ESR (Electro Slag Remelted)
VAR (Vacuum Arc Remelted)
Mas pinong carbide
Mas mababang mga inklusyon
Pinahusay na katigasan
Nabawasan ang panganib ng pag-crack
Mas mahabang buhay ng mamatay
Rekomendasyon:
Para sa high-cavity die casting o high-speed extrusion → palaging piliin ang kalidad ng ESR/VAR.
Ang iba't ibang grado ng bakal ay nangangailangan ng partikular na mga window ng heat treatment:
Austenitizing temperatura
Uri ng pawi
Tempering ng temperatura
Double/Triple tempering
Nakakatanggal ng stress
Ang maling paggamot sa init ay humahantong sa:
pagsuri ng init
brittleness
malambot na mga spot
napaaga kabiguan
Suriin ang mga chart ng heat treatment ng manufacturer bago ang huling pagpili.
Pumili: H13 / SKD61 / 1.2344 (ESR)
Bakit: Pinakamahusay na thermal fatigue + toughness balance
Pumili ng: H11 / 1.2343
Bakit: Mataas na tibay ng bali
Piliin ang: 3Cr2W8V o H13 (ESR)
Bakit: Mataas ang resistensya ng pagsusuot
Piliin ang: H21
Bakit: Superior na pulang tigas
| Pagkakamali sa Bakal | Bunga ng |
|---|---|
| Pagpili ng masyadong mataas na tigas | Die cracking |
| Paggamit ng hindi na-remelt na bakal para sa matinding pagkarga | Mga panloob na pagsasama → napaaga na pagkabigo |
| Pagpili ng H13 para sa high-impact forging | Pag-chipping, pagkasira ng gilid |
| Gamit ang H21 kung saan kailangan ang katigasan | Catastrophic fracture |
| Maling tempering | Nabawasan ang init ng lakas |
| Tinatanaw ang thermal conductivity | Nadagdagang pagsuri sa init |
Bago tapusin, i-verify:
Profile ng temperatura ng aplikasyon
Kinakailangang antas ng katigasan
Mga pangangailangan sa paglaban sa pagsusuot
Rate ng paglamig at mga antas ng thermal shock
Ang pagiging kumplikado ng geometry ng tool
Laki ng die block (hardenability)
Kinakailangang paggamot sa ibabaw (nitriding, PVD)
Badyet kumpara sa kinakailangan sa ESR/VAR
Inaasahang buhay ng tool
Ang tamang pagpili ng bakal ay maaaring mapabuti ang buhay ng mamatay nang 2–5×.
| na Marka | ng Tool Rekomendasyon | sa Bilis ng Pagputol | Mga Tala |
|---|---|---|---|
| H13 | Mga pagsingit ng karbida | 70–120 m/min | Nangangailangan ng coolant |
| H11 | Mga pagsingit ng karbida | 80–130 m/min | Mas madaling makina |
| H21 | Ceramic / karbid | 40–80 m/min | Mataas na tigas |
| 3Cr2W8V | Carbide | 50–90 m/min | Ang mga abrasive carbide ay nagpapababa ng buhay ng tool |
| 5CrNiMo | HSS / Carbide | 90–150 m/min | Magandang machinability |
Ang mga hot work tool steels ay gumaganap ng isang kailangang-kailangan na papel sa mataas na temperatura na bumubuo ng mga industriya. Ang pag-unawa sa pagpili ng grado ng bakal, paggamot sa init, at mga mekanismo ng pagkabigo ay kritikal para sa pag-maximize ng pagganap ng tool at pagpapahaba ng buhay ng mamatay. Gamit ang advanced na teknolohiya ng ESR, pinahusay na disenyo ng alloy, at na-optimize na thermal management, ang mga modernong hot work steel ay patuloy na umuunlad upang matugunan ang mga pangangailangan ng automotive, aerospace, at heavy industrial manufacturing.
| Term | Definition | Notes / Application Context |
|---|---|---|
| Hot Work Tool Steel | Isang kategorya ng tool steel na idinisenyo upang mapanatili ang tigas, tigas, at lakas kapag nalantad sa mataas na temperatura (400–700°C). | Ginagamit sa die casting, forging, extrusion, hot shear blades. |
| Thermal Fatigue | Ang pag-crack na dulot ng paulit-ulit na pag-init at paglamig. | Major failure mode sa die casting dies. |
| Pagsusuri ng init | Pinong mga bitak sa ibabaw na dulot ng thermal fatigue. | Karaniwan sa aluminum die casting. |
| Mainit na Katigasan | Kakayahang mapanatili ang katigasan sa mataas na temperatura. | Kritikal para sa mga namatay na nakalantad sa tinunaw na metal. |
| Pulang Katigasan | Ang tigas ng bakal sa ilalim ng mainit na mga kondisyon. | Lalo na mataas sa tungsten steels tulad ng H21. |
| Katatagan | Kakayahang makamit ang pare-parehong tigas sa pamamagitan ng cross-section pagkatapos ng pagsusubo. | Mahalaga para sa malalaking die blocks. |
| Pag-austenitize | Pag-init ng bakal upang bumuo ng austenite bago mapatay. | Nag-iiba-iba ang temperatura ayon sa grado (H13 ~ 1020–1050°C). |
| Pagsusubo | Mabilis na paglamig upang tumigas ang bakal. | Langis, hangin, o polymer quench na ginagamit depende sa bakal. |
| Tempering | Muling pag-init ng napatay na bakal upang mapabuti ang katigasan at mabawasan ang brittleness. | Ang mga hot work steel ay kadalasang nangangailangan ng 2–3 tempering cycle. |
| Pangalawang Hardening | Pagtaas ng tigas sa panahon ng tempering dahil sa carbide precipitation. | Nakikinabang ang H13 mula sa pangalawang hardening sa ~550°C. |
| ESR (Electro Slag Remelting) | Isang proseso ng muling pagtunaw na binabawasan ang mga inklusyon at pinapabuti ang kalinisan at katigasan. | Inirerekomenda para sa high-performance dies. |
| VAR (Vacuum Arc Remelting) | High-purity remelting technique na nagpapahusay sa fatigue resistance at tigas. | Ginagamit para sa mga premium na hot work steels. |
| Thermal Shock | Biglang pagbabago ng temperatura na nagdudulot ng stress at crack. | Ang die casting ay nakakaranas ng matinding thermal shock. |
| Paglaban sa kilabot | Kakayahang labanan ang pagpapapangit sa ilalim ng mataas na temperatura sa paglipas ng panahon. | Mahalaga para sa mga mandrel, core, extrusion dies. |
| Wear Resistance | Kakayahang lumaban sa abrasion, erosion, at friction. | Mahalaga para sa extrusion at forging dies. |
| Carbides | Matigas na particle na nabuo ng carbon at alloying elements. | Pagbutihin ang wear resistance ngunit bawasan ang tigas kung magaspang. |
| Martensite | Matigas na microstructure na nabuo pagkatapos ng pagsusubo. | Base na istraktura para sa pagganap ng tool na bakal. |
| Napanatili ang Austenite | Austenite na natitira pagkatapos ng pagsusubo; binabawasan ang dimensional na katatagan. | Nangangailangan ng tempering o cryogenic na paggamot. |
| Katigasan | Paglaban sa pag-crack at pag-chipping sa ilalim ng epekto. | Ang mga marka ng H11 at ESR ay nag-aalok ng mataas na tibay. |
| Impact Load | Ang biglaang puwersa ay inilapat sa tooling sa panahon ng forging o paggugupit. | Nagtutulak sa pagpili ng materyal para sa high-shock dies. |
| Pagguho | Pagkawala ng materyal dahil sa tunaw na metal na daloy o alitan. | Malubha sa copper/brass casting at extrusion. |
| Mamatay na Paghihinang | Ang tinunaw na aluminyo ay dumidikit sa ibabaw ng die habang naghahagis. | Kinokontrol ng temperatura at paggamot sa ibabaw. |
| Thermal Conductivity | Kakayahang maglipat ng init ang bakal. | Ang mas mataas na conductivity ay binabawasan ang pag-check ng init. |
| Nitriding | Proseso ng pagpapatigas sa ibabaw na nagpapakilala ng nitrogen upang bumuo ng mga matitigas na layer. | Pinahuhusay ang pagsusuot at paglaban sa pagguho. |
| Patong ng PVD | Ang mga manipis na matigas na coatings (hal., TiN, CrN) ay inilapat upang mapataas ang tigas ng ibabaw at mabawasan ang alitan. | Ginagamit sa mga die-casting core at pin. |
| Pagsusupil | Panlambot na paggamot para sa machining at stress relief. | Ang mga mainit na bakal sa trabaho ay karaniwang naka-annealed sa ≤ 220 HB. |
| Nakakatanggal ng Stress | Kinokontrol na pag-init upang mabawasan ang mga panloob na stress pagkatapos ng machining o EDM. | Pinipigilan ang pag-crack bago ang serbisyo. |
| EDM Recast Layer | Nabuo ang hardened surface layer pagkatapos ng electrical discharge machining. | Dapat tanggalin o painitin para maiwasan ang pag-crack. |
| Panlaban sa init | Kakayahang makatiis ng mataas na temperatura nang hindi nawawala ang lakas. | Kritikal para sa mga namatay na nakalantad sa tinunaw na metal. |
| Pagpapanday ng Saklaw ng Temperatura | Inirerekomendang window ng temperatura para sa pag-forging ng tool steel. | Hal, H13: 950–1100°C. |
| Isothermal Forging | Forging sa ilalim ng pare-parehong kondisyon ng temperatura ng die. | Binabawasan ang thermal shock sa die. |
| Chipping | Maliit na bali o tipak na pumuputol sa mga gilid ng tool. | Karaniwan sa hindi sapat na matigas na bakal. |
| Plastic Deformation | Permanenteng pagbaluktot dahil sa mataas na init o hindi sapat na katigasan. | Ang paglambot ng mamatay ay nagreresulta sa pagpapalihis o pagbagsak. |
| Mainit na Lakas | Napanatili ang lakas sa mataas na temperatura. | Susi para sa extrusion at forging dies. |
| Nakakapagod na Buhay | Oras hanggang sa pagkabigo na dulot ng paulit-ulit na mga siklo ng stress. | Pinahusay ng wastong grado ng bakal at paggamot sa init. |
| Integridad sa Ibabaw | Kondisyon ng die surface pagkatapos ng machining o EDM. | Nakakaimpluwensya sa thermal fatigue resistance. |
| Buhay ng Tool | Tagal na gumaganap ang isang tool o die bago mabigo. | Pangunahing kadahilanan ng gastos sa mainit na tool sa trabaho. |
| Mga pagsasama | Non-metallic particle sa loob ng bakal. | Bawasan ang katigasan; pinaliit ng ESR/VAR. |
| Mga Elemento ng Alloying | Idinagdag ang mga elemento upang mapabuti ang pagganap (Cr, Mo, V, W, Ni). | Tukuyin ang kategorya at pag-uugali ng bakal. |
| Carburization | Pagsipsip ng carbon sa bakal; nakakapinsala para sa mainit na trabaho namatay. | Humantong sa brittleness sa ibabaw. |
| Pagsusukat ng Oksihenasyon | Oksihenasyon sa ibabaw dahil sa mataas na temperatura. | Mas malala sa mababang-Cr na bakal. |
Oo. Ang tool na bakal ay partikular na idinisenyo upang gamutin ang init . Ang heat treatment ay kung ano ang nagbibigay sa tool steels ng kanilang mataas na tigas, lakas, at wear resistance.
Ang mga karaniwang hakbang sa paggamot sa init para sa mga tool steel ay:
Preheating – upang bawasan ang thermal shock at i-equalize ang temperatura.
Austenitizing (hardening temperature) – pag-init hanggang sa kritikal na temperatura kung saan nabubuo ang austenite.
Quenching – kinokontrol na paglamig (hangin, langis, gas, o asin) upang bumuo ng martensite.
Tempering – pag-init muli sa ilalim ng kritikal na temperatura upang mapabuti ang katigasan, patatagin ang martensite, at bawasan ang brittleness.
Para sa mga hot work tool steels (gaya ng H13, H11, H21), ang heat treatment ay kritikal upang magkaroon ng balanse sa pagitan ng:
Mainit na tigas
Katigasan
Thermal fatigue resistance
Kung walang tamang paggamot sa init, kahit na ang pinakamahusay na grado ng mainit na trabaho ay mabibigo nang maaga sa serbisyo.
Sa mahigpit na pagsasalita, ang 4140 ay hindi inuri bilang isang tool steel . Ito ay isang chromium–molybdenum alloy steel , kadalasang ginagamit para sa:
Mga baras
Mga gear
Bolts
Pangkalahatang bahagi ng engineering
Mayroon itong:
Magandang tigas
Magandang hardenability
Moderate wear resistance
Gayunpaman, ito ay kulang sa mataas na wear resistance at mainit na lakas na kailangan para sa karamihan ng mga tool steel application, lalo na para sa mga hot work dies.
Maaari mong makita ang 4140 na ginagamit paminsan-minsan sa low-stress hot tooling o bilang backing/support material, ngunit kung kailangan mo ng tunay na mainit na work die steel , ang mga marka tulad ng H13, H11, 3Cr2W8V, 5CrNiMo ay mas angkop.
Ang D2 tool steel sa annealed condition ay karaniwang mayroong:
Katigasan sa paligid ng 190–230 HB (≈ 20–25 HRC)
Sa ganitong malambot na estado, ito ay:
Mas madaling makina
Angkop para sa roughing at paghubog
Pagkatapos ng hardening at tempering , ang D2 ay karaniwang ginagamit sa:
58–62 HRC para sa mga aplikasyon sa malamig na trabaho
Tandaan: Ang D2 ay isang cold work tool steel , hindi isang hot work steel. Hindi maganda ang pagganap nito sa mataas na temperatura kumpara sa H13-type na hot work steels.
Ang 4140 at D2 ay ibang-iba na materyales:
4140 Alloy Steel:
Uri: General-purpose Cr–Mo alloy steel
Katigasan (na-quenched at tempered): ~28–45 HRC
Lakas: Mataas na tigas
Wear resistance: Katamtaman
Paglaban sa temperatura: Hindi angkop para sa napakataas na temperatura ng tool
Mga karaniwang gamit: Mga shaft, gear, mga bahagi ng istruktura
D2 Tool Steel:
Uri: High carbon, high chromium cold work tool steel
Katigasan (ginagamit): 58–62 HRC
Wear resistance: Napakataas
Toughness: Mas mababa sa 4140
Paglaban sa temperatura: Mabuti para sa mga tool sa temperatura ng silid, ngunit hindi para sa mainit na trabaho
Mga gamit: Mga suntok, dies, kutsilyo, cold shearing, blanking tools
Para sa hot work die steel selection, hindi ang 4140 o D2 ay perpekto; Ang mga H13-type na bakal ay karaniwang mas gusto.
Oo, ang D2 tool steel ay maaaring kalawangin.
Naglalaman ang D2 ng mataas na chromium (~12%) , na nagbibigay ng kaunting resistensya sa kaagnasan.
Gayunpaman, hindi ito tunay na hindi kinakalawang na asero , dahil kulang ito ng sapat na Cr sa solidong solusyon at may mataas na dami ng chromium carbide.
Kung hindi protektado sa isang mahalumigmig o kinakaing unti-unting kapaligiran, ang D2 ay mag-o-oxidize. Sa mainit na kapaligiran sa trabaho, ito ay bihirang ginagamit dahil:
Ito ay na-optimize para sa cold wear resistance, hindi thermal fatigue resistance.
Oo. Tulad ng iba pang mga tool steel, ang A2 ay dapat na tumigas at pinainit upang makamit ang mga idinisenyong katangian nito.
Sa annealed state, ang A2 ay machinable ngunit medyo malambot.
Pagkatapos ng hardening at tempering, ang A2 ay karaniwang umaabot sa 57–62 HRC , na may magandang dimensional na katatagan.
Ang A2 ay isang air-hardening cold work tool steel , hindi isang hot work steel. Para sa mga application na may mataas na temperatura, mas angkop ang mga marka ng mainit na trabaho (H13, H11).
Ang hardening temperature (austenitizing temperature) ay depende sa tool steel type:
Uri ng O (pagpapatigas ng langis) : ~780–820°C
A-type (air hardening) : ~950–980°C (A2)
D-type (mataas na Cr cold work) : ~1000–1040°C (D2)
Hot work tool steels (hal., H13) : ~1000–1050°C
Para sa hot work tool steel , karaniwang mga temperatura ng austenitizing:
H13 / 1.2344 / SKD61 : 1000–1050°C
H11 / 1.2343 : 1000–1030°C
H21 : 1080–1200°C
Palaging sundin ang datasheet ng tagagawa ng bakal at gamitin ang:
Multi-step na preheating
Tamang oras ng paghawak
Agad na pag-tempera pagkatapos pawiin
Sa klasikal na metalurhiya, ang apat na pangunahing uri ng paggamot sa init ay:
Pagsusupil - Paglambot ng bakal, pinapawi ang panloob na stress, pagpapabuti ng kakayahang makina.
Pag-normalize - Paggawa ng pare-parehong microstructure at pagpino sa laki ng butil.
Hardening (Quenching) – Pag-init sa austenitizing temperature at mabilis na paglamig upang bumuo ng martensite.
Tempering – Painitin muli ang tumigas na bakal upang mabawasan ang brittleness at mapabuti ang tigas.
Para sa hot work tool steel , hindi gaanong karaniwan ang pag-normalize; karamihan sa mga proseso ay nakatuon sa:
Pagsusupil (o malambot na anneal)
Austenitizing (pagpapatigas)
Pagsusubo
Maramihang mga tempering cycle
Nakakawala ng stress
Oo, ang pagsusubo sa langis ay maaaring magpatigas ng bakal - ngunit kung:
Ang bakal ay may sapat na carbon (karaniwan ay >0.3–0.4%)
Ang tamang temperatura ng hardening ay ginagamit
Isinasaalang-alang ng disenyo ng bakal ang oil quenching (hal., O-series tool steels, ilang alloy steels)
Gayunpaman:
Maraming mga hot work tool steels (hal., H13, H11) ay karaniwang pinatigas ng hangin o pinapatay ng gas, hindi pinapatay ng langis, upang mabawasan ang thermal stress at panganib ng pag-crack.
Ang paggamit ng oil quench sa air-hardening grades ay maaaring humantong sa crack.
Hindi, ngunit ang high-speed steel (HSS) ay isang subset ng mga tool steel.
Tool steel : Malawak na kategorya kabilang ang malamig na trabaho, mainit na trabaho, mga plastic na bakal na amag, at mga high-speed na bakal.
High-speed steel : Espesyal na grupo ng mga tool steel (tulad ng M2, M42) na idinisenyo para sa mga cutting tool na gumagana sa mataas na bilis at mataas na temperatura.
Mga pangunahing tampok ng HSS:
Napakataas na tigas (hanggang 64–68 HRC)
Mataas na pulang tigas
Ginagamit para sa pagputol ng mga tool, drills, taps, end mill
Ang mga hot work die steel (tulad ng H13) ay mga tool steel, ngunit hindi sila high-speed steel.
Walang kasangkapang bakal ang 100% na hindi makakalaban sa kalawang, ngunit ang ilan ay mas lumalaban sa kaagnasan :
Stainless tool steels : Kabilang sa mga halimbawa
AISI 440C
AISI 420 (binago)
Ilang plastic na amag na hindi kinakalawang na tool steel
D2 : Madalas na tinatawag na 'semi-stainless' dahil sa mataas na chromium content nito, ngunit maaari pa rin itong kalawangin.
Ang mga hot work tool steel gaya ng H13 ay naglalaman ng chromium (≈5%), ngunit:
Hindi sila stainless
Nilalabanan nila ang scaling sa mataas na temperatura, ngunit nangangailangan pa rin ng proteksyon (mga langis, coatings, mga kondisyon ng imbakan) upang maiwasan ang kalawang sa mahalumigmig na kapaligiran.
Ang A2 ay dinisenyo bilang isang air-hardening tool steel.
Ito ay karaniwang pinatigas ng hangin o gas na pagsusubo mula sa paligid ng 950–980°C.
Pinapataas ng oil quenching ang panganib ng pag-crack dahil sa sobrang bilis ng paglamig.
Samakatuwid:
Ang oil quenching A2 ay karaniwang hindi inirerekomenda.
Ang pagpapatigas ng hangin ay nagbibigay ng mas mahusay na dimensional na katatagan at mas mababang stress.
Sa karaniwang mga kondisyon sa pagtatrabaho:
A2 tool steel , pagkatapos ng hardening at tempering, ay maaaring umabot sa 57–62 HRC.
4140 steel , quenched at tempered, karaniwang umaabot sa 28–45 HRC.
Kaya:
Sa mga tuntunin ng maximum na tigas , , ang A2 ay mas mahirap kaysa sa 4140.
Gayunpaman, ang 4140 ay mas matigas at mas mapagpatawad, habang ang A2 ay mas lumalaban sa pagsusuot.
Parehong hindi angkop bilang mga hot work die steels kung ihahambing sa H13-type na mga grado para sa mga application na may mataas na temperatura.
Sa pangkalahatan:
Ang mga high-speed steel (HSS) tulad ng M2, M42 ay maaaring umabot sa 64–68 HRC.
Ang mga tool ng karbida (hindi bakal, ngunit kadalasang ginagamit sa tooling) ay mas mahirap.
Ang ilang cold work tool steels (tulad ng mga espesyal na grade na lumalaban sa pagsusuot) ay maaari ding umabot sa napakataas na tigas.
Sa tipikal na hot work tool steel application:
Ang katigasan ay karaniwang limitado sa 44–54 HRC , dahil ang mas mataas na tigas ay nagpapababa ng tigas at nagpapataas ng panganib ng pag-crack sa ilalim ng thermal shock.
Kaya, ang 'pinaka matigas na bakal' ay hindi palaging ang 'pinakamahusay' para sa mainit na trabaho — kailangan mo ng balanse sa pagitan ng tigas, tigas, at thermal resistance.
Ang isang karaniwang pag-uuri ayon sa komposisyon ay naghahati sa mga bakal sa apat na pangunahing uri:
Carbon Steel
Alloy na Bakal
Hindi kinakalawang na asero
Tool Steel
Ang mga hot work die steel ay nasa ilalim ng kategoryang 'tool steel' at, mas partikular, sa ilalim ng hot work tool steel.


