
Pandangan: 0 Pengarang: Editor Tapak Masa Terbit: 2025-11-14 Asal: tapak


Pernah terfikir apa yang membuatkan alat pembuatan tahan lebih lama? Die Steel adalah rahsia di sebalik acuan yang tahan lama dan berprestasi tinggi. Tidak seperti keluli alat am, keluli mati direka khas untuk keadaan yang melampau.
Dalam siaran ini, anda akan mempelajari apa itu keluli mati, mengapa ia penting dalam pembuatan, dan bagaimana ia berbeza daripada keluli lain. Kami juga akan meneroka sejarah dan kepentingan industrinya.
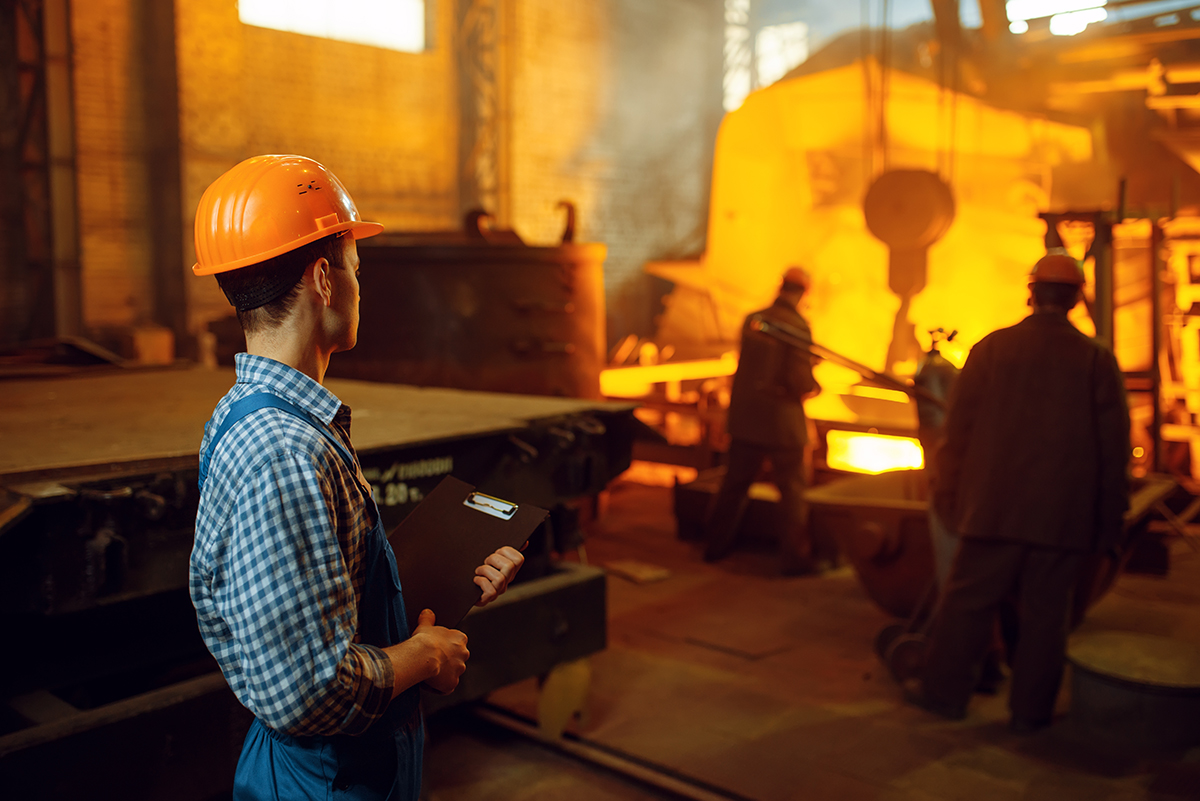
Keluli mati ialah keluli alat khusus yang direka untuk ketahanan dan prestasi tinggi. Solek kimianya biasanya termasuk karbon, kromium, molibdenum dan vanadium. Karbon meningkatkan kekerasan dan rintangan haus, manakala kromium meningkatkan rintangan kakisan dan pengekalan kekerasan pada suhu tinggi. Molibdenum dan vanadium menapis struktur bijian, meningkatkan keliatan dan kekuatan. Unsur-unsur pengaloian ini mencipta keseimbangan, menjadikan keluli mati sesuai untuk aplikasi yang menuntut.
Keluli mati mempamerkan kekerasan yang tinggi, selalunya mencapai nilai kekerasan Rockwell C antara 58 dan 65, bergantung pada gred dan rawatan haba. Kekerasan ini memastikan rintangan haus yang sangat baik, memanjangkan hayat alat. Walaupun kekerasannya, keluli mati mengekalkan keliatan yang baik, membolehkan ia menyerap hentaman tanpa retak. Kekuatan tegangan biasanya berkisar antara 800 hingga 1200 MPa, memastikan keluli menahan beban mekanikal yang berat semasa membentuk dan mengecap.
Ciri kritikal keluli mati ialah keupayaannya untuk mengekalkan kekerasan pada suhu tinggi. Gred seperti keluli mati H13 boleh mengekalkan kekerasan sehingga 500°C (932°F), menjadikannya sesuai untuk aplikasi kerja panas seperti penempaan dan tuangan die. Rintangan haba ini menghalang kelembutan semasa operasi, memelihara kestabilan dimensi dan prestasi alat.
Keluli mati menawarkan rintangan haus yang luar biasa kerana kandungan karbon dan kromiumnya yang tinggi, yang membentuk karbida keras dalam matriks keluli. Ciri ini membolehkan cetakan tahan haus kasar dan pelekat semasa operasi berulang. Walaupun tidak tahan kakisan seperti keluli tahan karat, gred keluli mati seperti P20 memberikan rintangan kakisan sederhana, memanjangkan hayat perkhidmatan dalam persekitaran yang kurang agresif.
Proses rawatan haba seperti penyepuhlindapan, pengerasan dan pembajaan adalah penting untuk mengoptimumkan sifat keluli mati. Penyepuhlindapan meningkatkan kebolehmesinan dengan mengurangkan kekerasan, manakala pengerasan meningkatkan kekuatan dan rintangan haus melalui pemanasan dan pelindapkejutan terkawal. Pembajaan mengimbangi kekerasan dan keliatan, mengurangkan kerapuhan. Rawatan haba yang betul memastikan keluli mati mencapai sifat mekanikal yang diingini untuk aplikasi tertentu.
Keluli mati mempunyai kekuatan mampatan yang tinggi, selalunya melebihi 1000 MPa, membolehkan ia menahan tekanan yang kuat semasa pembentukan logam. Selain itu, keluli mengekalkan kestabilan dimensi di bawah tekanan terma dan mekanikal, penting untuk perkakas ketepatan di mana toleransi yang ketat diperlukan.
Pemesinan keluli mati boleh mencabar kerana kekerasannya. Walau bagaimanapun, memilih gred dan penyepuhlindapan yang sesuai sebelum pemesinan meningkatkan kebolehkerjaan. Menggunakan perkakas karbida dan kelajuan pemotongan terkawal membantu mencapai kemasan yang diingini. Kimpalan keluli mati boleh dilakukan tetapi memerlukan prapemanasan dan rawatan haba selepas kimpalan untuk mengelakkan keretakan. Gred seperti H13 mempamerkan kebolehkimpalan yang lebih baik berbanding keluli karbon-kromium tinggi seperti D2.
Petua: Sentiasa pertimbangkan keperluan rawatan haba gred keluli mati khusus dan kebolehmesinan sebelum fabrikasi untuk mengoptimumkan prestasi alat dan umur panjang.
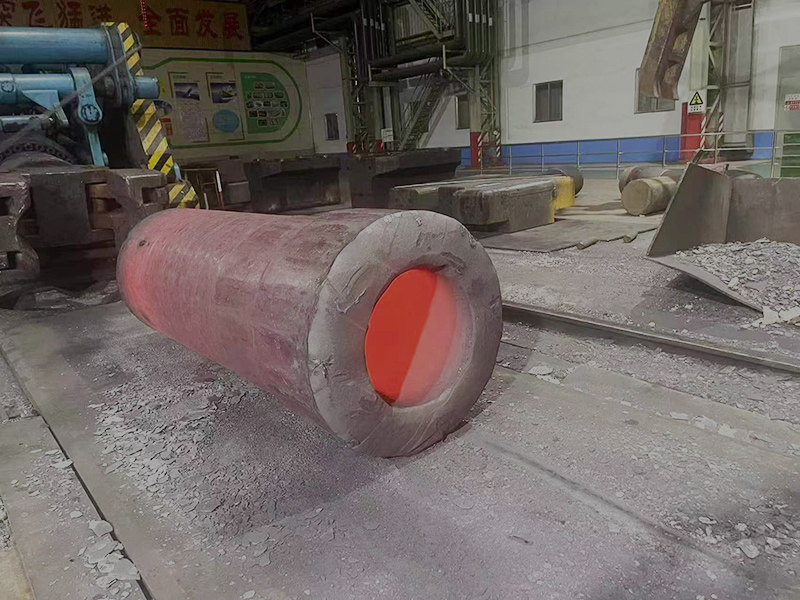
Keluli die kerja sejuk direka bentuk untuk aplikasi yang dilakukan pada atau berhampiran suhu bilik. Mereka cemerlang dalam kekerasan dan rintangan haus, sesuai untuk memotong, membentuk dan membentuk logam tanpa haba. Gred biasa termasuk:
D2 Die Steel: Kandungan karbon tinggi dan kromium memberikan rintangan haus dan kekerasan yang sangat baik, menjadikannya pilihan utama untuk mengosongkan dan membentuk acuan. Walau bagaimanapun, ia kurang keras dan boleh rapuh.
A2 Die Steel: Menawarkan keseimbangan antara keliatan dan rintangan haus. Kandungan karbonnya yang sederhana meningkatkan rintangan hentaman, sesuai untuk alat yang memerlukan kestabilan dimensi.
Keluli Mati S7: Terkenal dengan keliatan tinggi dan rintangan hentakan, sesuai untuk alatan yang terdedah kepada hentaman mengejut, seperti tumbukan dan pahat.
Keluli ini mengekalkan kestabilan dimensi dan menentang ubah bentuk, memastikan ketepatan dalam operasi kerja sejuk.
Keluli acuan kerja panas menahan suhu tinggi semasa proses seperti penempaan, penyemperitan dan tuangan cetakan. Mereka mengekalkan kekerasan dan keliatan pada haba yang tinggi, menghalang pelembutan dan keletihan haba. Gred kerja panas yang popular termasuk:
Keluli Mati H13: Keluli kerja panas yang paling banyak digunakan, H13 menggabungkan kromium, molibdenum dan vanadium untuk menawarkan rintangan haba, keliatan dan rintangan haus yang sangat baik. Ia sesuai die casting dan extrusion dies.
H11 dan H21: Varian dengan unsur pengaloian khusus yang disesuaikan untuk rintangan kejutan haba dan kekerasan merah, masing-masing. H11 bagus untuk penempaan panas, manakala H21 unggul dalam penyemperitan suhu tinggi.
Keluli ini menahan keretakan haba dan mengekalkan kekuatan sehingga 500°C (932°F) atau lebih, menjadikannya boleh dipercayai untuk kerja panas yang berterusan.
Keluli acuan plastik memberi tumpuan kepada kebolehmesinan, kebolehgilapan dan kemasan permukaan. Mereka selalunya mempunyai kandungan karbon yang lebih rendah tetapi termasuk unsur-unsur seperti kromium dan molibdenum untuk kekerasan sederhana dan rintangan kakisan. Gred biasa:
Keluli P20: Keluli acuan serba boleh dengan kebolehmesinan dan kebolehgilapan yang baik. Ia menawarkan kekerasan sederhana dan digunakan secara meluas untuk pengacuan suntikan.
Keluli NAK80: Terkenal dengan kebolehmesinan yang sangat baik dan kekerasan permukaan yang tinggi, ia menghasilkan acuan dengan kemasan permukaan yang unggul dan ketepatan dimensi.
Gred ini memastikan acuan boleh menahan kitaran haba berulang dan tekanan mekanikal semasa pengacuan suntikan plastik.
Keluli die khusus dibangunkan untuk permintaan unik seperti keliatan yang lebih baik, rintangan haus atau rintangan kakisan. Contohnya termasuk:
Keluli Metalurgi Serbuk (PM): Menawarkan pengedaran karbida seragam, meningkatkan keliatan dan rintangan haus. Ia sesuai untuk acuan kompleks yang memerlukan prestasi tinggi.
Keluli Tahan Hentakan (cth, varian S7): Direka untuk aplikasi berimpak tinggi, mengimbangi rintangan haus dan keliatan.
Keluli Pengerasan Kerpasan: Digunakan di mana rawatan haba boleh meningkatkan rintangan keletihan dan kestabilan dimensi.
Keluli khusus ini selalunya datang pada harga premium tetapi memberikan hayat alat yang lebih lama dan prestasi yang lebih baik.
| Gred | Jenis | Ciri Utama | Kekerasan Tipikal (HRC) | Aplikasi Biasa |
|---|---|---|---|---|
| D2 | Kerja Dingin | Rintangan haus yang tinggi, kurang lasak | 58–62 | Mati kosong, alat pemotong |
| A2 | Kerja Dingin | Keliatan yang seimbang dan rintangan haus | 56–60 | Membentuk mati, tumbukan |
| S7 | Kerja Dingin | Keliatan impak tinggi | 52–58 | Alat tahan kejutan, tumbukan |
| H13 | Kerja Panas | Tahan haba, keliatan yang baik | 48–52 | Penempaan panas, tuangan mati |
| P20 | Acuan Plastik | Kebolehmesinan yang baik, kekerasan sederhana | 28–34 (pra-keras) | Acuan suntikan plastik |
| NAK80 | Acuan Plastik | Kebolehmesinan dan kebolehgilapan yang sangat baik | 38–44 | Acuan plastik ketepatan |
Gred keluli mati berbeza mengikut rantau tetapi selalunya mempunyai setara merentas standard:
| Standard | D2 Setara | A2 Setara | H13 Setara | P20 Setara | NAK80 Setara |
|---|---|---|---|---|---|
| AISI | D2 | A2 | H13 | P20 | NAK80 |
| DIN | 1.2379 | 1.2363 | 1.2344 | 1.2311 | 1.2738 |
| JIS | SKD11 | SKD2 | SKD61 | SKD61 | NA |
| ISO | ISO 4957 1.2379 | ISO 4957 |
Memilih bahan keluli mati yang betul adalah penting untuk memaksimumkan hayat dan prestasi alat. Beberapa faktor mempengaruhi keputusan ini, termasuk persekitaran operasi, permintaan mekanikal, dan pertimbangan kos. Memahami faktor ini membantu anda memilih gred keluli mati yang ideal yang disesuaikan dengan aplikasi khusus anda.
Langkah pertama dalam memilih keluli mati melibatkan menganalisis keadaan kerja. Pertimbangkan jenis operasi—sama ada kerja sejuk, kerja panas atau pengacuan plastik. Setiap proses memerlukan sifat yang berbeza seperti rintangan haus, keliatan, atau rintangan haba. Selain itu, nilaikan beban yang dijangkakan, kekerapan penggunaan dan jenis bahan yang dibentuk atau dipotong.
Suhu memainkan peranan penting dalam prestasi keluli mati. Untuk aplikasi kerja sejuk seperti mengecap atau mengosongkan, gred seperti keluli mati D2 atau A2 lebih disukai kerana kekerasannya yang tinggi dan rintangan haus pada suhu ambien. Sebaliknya, gred keluli mati kerja panas seperti H13 direka untuk mengekalkan kekerasan dan keliatan pada suhu tinggi, selalunya sehingga 500°C (932°F), menjadikannya sesuai untuk penempaan dan tuangan die.
Rintangan pakai dan keliatan selalunya mempunyai hubungan songsang. Rintangan haus yang tinggi meningkatkan kekerasan tetapi boleh mengurangkan keliatan, menjadikan acuan lebih rapuh. Contohnya, keluli mati D2 menawarkan rintangan haus yang sangat baik tetapi keliatan yang lebih rendah, yang boleh menyebabkan keretakan akibat hentaman. Sebaliknya, keluli mati S7 memberikan keliatan yang unggul tetapi kurang rintangan haus. Memilih baki yang betul bergantung pada sama ada dadu akan menghadapi haus kasar atau beban impak.
Aplikasi yang melibatkan hentakan mengejut atau daya berimpak tinggi memerlukan keluli mati dengan rintangan hentaman tinggi. Gred seperti S7 atau keluli mati kerja sejuk tahan kejutan khusus adalah sesuai di sini. Keluli ini menyerap tenaga tanpa patah, memanjangkan hayat die dalam persekitaran yang mencabar.
Untuk perkakas yang memerlukan toleransi yang ketat dan herotan yang minimum, kestabilan dimensi adalah kunci. Keluli acuan pengerasan udara seperti A2 dan P20 mengekalkan bentuk semasa rawatan dan penggunaan haba, memastikan ketepatan. Ini amat penting dalam aplikasi keluli acuan plastik di mana kemasan permukaan dan ketepatan adalah kritikal.
Walaupun gred keluli mati premium menawarkan prestasi unggul, ia datang pada harga keluli mati yang lebih tinggi. Mengimbangi kekangan belanjawan dengan keperluan prestasi adalah penting. Gred biasa seperti D2 dan H13 menawarkan kompromi yang baik antara kos dan hartanah. Juga, pertimbangkan turun naik harga bahan keluli mati dan ketersediaan semasa merancang perolehan.
Memandangkan kerumitan sifat keluli mati dan permintaan aplikasi, bekerjasama dengan pakar atau pembekal bahan boleh mengoptimumkan pemilihan. Mereka memberikan pandangan tentang gred keluli cetakan, proses rawatan haba dan pertimbangan fabrikasi seperti kebolehmesinan dan kebolehkimpalan. Perkongsian ini membantu mengelakkan kesilapan yang mahal dan memastikan prestasi jangka panjang.
Petua: Sentiasa padankan gred keluli cetakan dengan suhu dan permintaan mekanikal aplikasi anda untuk mengoptimumkan hayat alat dan mengurangkan masa henti.
Keluli mati memainkan peranan penting dalam banyak sektor pembuatan, terima kasih kepada gabungan unik kekerasan, keliatan dan rintangan haba. Fleksibilitinya membolehkan ia memenuhi keperluan menuntut pelbagai proses perindustrian. Mari kita terokai aplikasi utama di mana bahan keluli mati amat diperlukan.
Dalam pengecapan logam, keluli mati digunakan untuk mencipta acuan yang memotong, membentuk atau membentuk kepingan logam menjadi komponen yang tepat. Bahagian automotif, perumah perkakas dan penutup elektronik selalunya bergantung pada acuan yang diperbuat daripada gred keluli acuan kerja sejuk seperti D2 dan A2. Keluli ini memberikan rintangan haus yang sangat baik dan kestabilan dimensi, memastikan kualiti bahagian yang konsisten sepanjang pengeluaran yang lama.
Gred keluli acuan plastik seperti P20 dan NAK80 digemari untuk alat pengacuan suntikan. Mereka menawarkan kebolehmesinan dan kebolehgilapan yang baik, penting untuk menghasilkan permukaan acuan yang licin. Die ini menahan kitaran haba berulang dan tekanan mekanikal, mengekalkan ketepatan dimensi untuk bahagian plastik berkualiti tinggi dalam industri barangan pengguna dan pembungkusan.
Gred keluli mati kerja panas seperti H13 digunakan secara meluas dalam acuan tuangan mati untuk aloi aluminium, zink dan magnesium. Keluli ini mengekalkan kekerasan dan keliatan pada suhu tinggi, menahan keletihan terma dan haus yang disebabkan oleh logam cair. Ketahanan ini memanjangkan hayat acuan dan meningkatkan ketepatan tuangan dalam pembuatan aeroangkasa dan automotif.
Tempa acuan memerlukan keluli mati yang boleh menahan beban mekanikal yang melampau dan kitaran haba. Gred seperti H11 dan H13 memberikan keliatan dan rintangan haba yang diperlukan untuk membentuk aloi berkekuatan tinggi yang digunakan dalam gear, aci dan komponen struktur. Kekuatan mampatan tinggi keluli ini memastikan prestasi yang boleh dipercayai di bawah kesan penempaan berulang.
Proses penyemperitan menggunakan keluli mati kerja panas untuk membentuk rod logam, tiub dan profil. Die mesti menahan haus yang melelas dan mengekalkan bentuk di bawah suhu tinggi. H13 dan gred serupa adalah pilihan biasa, menawarkan keseimbangan rintangan haus dan keliatan. Mereka membantu menghasilkan produk tersemperit yang konsisten dan berkualiti tinggi dalam industri pembinaan dan pembuatan.
Dalam pengeluaran tenaga dan aeroangkasa, perkakas sering menghadapi persekitaran yang keras dengan suhu tinggi dan keadaan menghakis. Keluli mati khusus dengan haba yang dipertingkatkan dan rintangan kakisan adalah penting di sini. Mereka mengekalkan sifat mekanikal semasa pendedahan berpanjangan kepada haba, memastikan integriti bilah turbin, komponen enjin, dan penukar haba.
Penyelenggaraan alat keluli mati yang betul, termasuk pemeriksaan biasa dan rawatan haba yang tepat pada masanya, memanjangkan hayat perkhidmatannya. Menggunakan gred keluli mati yang betul untuk aplikasi meminimumkan masa henti dan kos perkakas. Selain itu, memahami harga dan ketersediaan bahan keluli mati membantu pengeluar merancang untuk penggantian dan peningkatan dengan cekap.
Petua: Pilih gred keluli mati berdasarkan suhu operasi khusus dan tegasan mekanikal aplikasi anda untuk memaksimumkan hayat alat dan mengurangkan kos pengeluaran.
Rawatan haba adalah langkah penting dalam mengoptimumkan sifat bahan keluli mati. Ia melibatkan pemanasan dan penyejukan terkawal untuk menyesuaikan kekerasan, keliatan dan rintangan haus. Rawatan haba yang betul memastikan keluli alat mati berfungsi dengan baik dalam keadaan yang mencabar, seperti beban mekanikal yang tinggi dan suhu tinggi.
Penyepuhlindapan melembutkan keluli mati dengan memanaskannya kepada sekitar 600–700°C (1112–1292°F) dan menyejukkan perlahan-lahan, biasanya dalam udara atau relau. Proses ini mengurangkan kekerasan, menjadikan pemesinan lebih mudah dan meminimumkan haus alatan semasa fabrikasi. Keluli die anil biasanya mencapai kekerasan kira-kira 200–230 HB, yang sesuai untuk membentuk dan memotong sebelum pengerasan akhir.
Pengerasan melibatkan memanaskan keluli mati kepada suhu austenitizingnya, secara amnya antara 800°C dan 1050°C (1472–1922°F), bergantung pada gred. Sebagai contoh, keluli mati H13 biasanya dikeraskan pada kira-kira 1020–1040°C (1868–1904°F). Memegang keluli pada suhu ini melarutkan karbida dan membentuk austenit, yang berubah menjadi martensit apabila pelindapkejutan, meningkatkan kekerasan dengan ketara.
Pelindapkejutan cepat menyejukkan keluli daripada suhu pengerasan untuk mengunci struktur martensit. Media pelindapkejutan biasa termasuk minyak, air, udara atau mandian garam cair. Pilihan bergantung pada gred keluli mati dan saiz bahagian. Sebagai contoh, H13 boleh disejukkan udara atau dipadamkan minyak, yang mengurangkan risiko herotan dan keretakan. Pelindapkejutan yang tidak betul boleh menyebabkan ledingan atau tekanan sisa, yang membawa kepada kegagalan mati pramatang.
Selepas pelindapkejutan, keluli mati biasanya sangat keras tetapi rapuh. Pembajaan memanaskan semula keluli kepada 150–600°C (302–1112°F) untuk melegakan tekanan dalaman dan meningkatkan keliatan. Kitaran pembajaan berbilang adalah perkara biasa untuk mencapai keseimbangan yang diingini. Untuk keluli kerja panas seperti H13, pembajaan pada sekitar 540–650°C (1004–1202°F) meningkatkan rintangan haba dan keliatan hentaman.
Sesetengah keluli mati khusus mengalami pengerasan kerpasan, di mana unsur-unsur seperti kuprum atau aluminium membentuk zarah halus semasa pembajaan. Mendakan ini menguatkan matriks keluli, meningkatkan rintangan keletihan dan kestabilan dimensi. Proses ini amat berharga dalam gred keluli acuan plastik yang menghadapi tekanan kitaran.
Kegagalan rawatan haba selalunya berpunca daripada kawalan suhu yang salah, penyejukan pantas, atau pembajaan yang tidak mencukupi. Isu biasa termasuk keretakan, herotan dan kekerasan yang tidak sekata. Menggunakan pemantauan suhu yang tepat dan mengikut kadar pemanasan dan penyejukan yang disyorkan untuk gred keluli mati tertentu membantu mengelakkan masalah ini.
Proses rawatan haba secara langsung mempengaruhi sifat keluli mati seperti rintangan haus, keliatan, dan kestabilan terma. Keluli mati yang dirawat dengan betul memastikan hayat alat yang lebih lama, penyelenggaraan yang dikurangkan dan kualiti pengeluaran yang konsisten. Ia juga meningkatkan ketahanan terhadap kelesuan terma dan kejutan mekanikal, kritikal untuk aplikasi yang menuntut seperti penempaan dan tuangan die.
Petua: Sentiasa ikuti garis panduan rawatan haba khusus gred dan gunakan kitaran pemanasan dan penyejukan terkawal untuk memaksimumkan prestasi keluli cetakan dan jangka hayat.
Keluli mati terus berkembang, didorong oleh keperluan untuk prestasi yang dipertingkatkan, hayat alat yang lebih lama dan kecekapan kos. Inovasi terkini menumpukan pada menapis struktur mikro, menambah baik sifat permukaan dan membangunkan aloi baharu yang memenuhi syarat permintaan pembuatan moden.
Metalurgi serbuk (PM) telah merevolusikan pengeluaran keluli mati. Proses ini melibatkan pengatoman keluli cair menjadi serbuk halus, yang kemudiannya dipadatkan dan disinter. Hasilnya ialah keluli dengan struktur mikro yang sangat seragam dan taburan karbida halus. Keluli die PM mempamerkan keliatan dan rintangan haus yang unggul berbanding keluli tuangan konvensional. Struktur mikro yang diperhalusi mengurangkan risiko kecacatan seperti pengasingan dan meningkatkan kestabilan dimensi semasa rawatan haba. Gred yang dihasilkan oleh PM, seperti PM D2 dan PM S7, menawarkan prestasi yang konsisten dan hayat mati yang lebih lama, terutamanya dalam aplikasi haus tinggi.
Memohon salutan lanjutan pada permukaan keluli mati dengan ketara meningkatkan ketahanannya. Teknik seperti Pemendapan Wap Fizikal (PVD) dan Pemendapan Wap Kimia (CVD) memendapkan lapisan nipis dan keras seperti titanium nitrida (TiN), kromium nitrida (CrN) atau karbon seperti berlian (DLC). Salutan ini mengurangkan geseran, meningkatkan rintangan haus, dan menyediakan penghalang terhadap kakisan. Sebagai contoh, salutan keluli mati D2 boleh mengurangkan haus pelekat dan memanjangkan hayat alat dalam membentuk komponen keluli tahan karat. Salutan juga membolehkan penggunaan keluli asas kos rendah dengan meningkatkan sifat permukaannya.
Penyelidik dan pengilang sedang membangunkan aloi keluli mati baharu yang disesuaikan untuk cabaran tertentu. Ini termasuk keluli dengan kekerasan panas yang dipertingkatkan, rintangan keletihan haba yang lebih baik dan kebolehmesinan yang lebih baik. Sebagai contoh, pengubahsuaian kepada gred H13 klasik telah memperkenalkan kandungan vanadium dan molibdenum yang lebih tinggi, meningkatkan rintangan haus dan kestabilan pembajaan. Aloi lain menggabungkan unsur seperti kobalt untuk meningkatkan kekerasan merah, membolehkan acuan beroperasi dengan berkesan pada suhu yang lebih tinggi. Aloi baharu ini membantu memenuhi keperluan industri seperti aeroangkasa dan automotif, di mana ketepatan dan ketahanan adalah kritikal.
Rawatan haba kekal penting untuk mengoptimumkan sifat keluli mati. Inovasi dalam relau suasana terkawal, rawatan haba vakum, dan pelindapkejutan mandi garam telah meningkatkan konsistensi proses dan mengurangkan herotan. Kitaran pembajaan lanjutan, termasuk pelbagai peringkat pembajaan dan rawatan kriogenik, meningkatkan keliatan dan mengurangkan austenit yang tertahan. Teknologi ini membolehkan kawalan tepat ke atas keseimbangan kekerasan dan keliatan, memanjangkan hayat perkhidmatan cetakan dan mengurangkan kekerapan penyelenggaraan.
Amalan mampan semakin penting dalam pembuatan keluli mati. Metalurgi serbuk mengurangkan sisa dan penggunaan tenaga berbanding tuangan tradisional. Kitar semula sekerap dan penggunaan teknologi lebur yang lebih bersih meminimumkan kesan alam sekitar. Tambahan pula, menghasilkan keluli mati tahan lama mengurangkan kekerapan penggantian alat, mengurangkan penggunaan bahan dan kos masa henti. Pengilang juga meneroka reka bentuk aloi yang menggunakan elemen yang kurang kritikal atau mahal tanpa mengorbankan prestasi, membantu mengawal harga bahan keluli mati.
Petua: Terima metalurgi serbuk dan salutan lanjutan untuk meningkatkan ketahanan keluli cetakan dengan ketara dan mengurangkan kos perkakas keseluruhan dalam aplikasi permintaan tinggi.
Memilih keluli mati yang betul memaksimumkan kecekapan dan hayat alat dalam pelbagai industri. Sifat utama termasuk kekerasan, keliatan dan rintangan haba, dengan gred yang disesuaikan untuk kerja sejuk, kerja panas dan pengacuan plastik. Amalan terbaik melibatkan pemadanan gred keluli dengan keadaan operasi dan rawatan haba yang betul. Inovasi seperti metalurgi serbuk dan salutan termaju meningkatkan prestasi dan ketahanan. Bekerjasama dengan pembekal memastikan penyelesaian yang disesuaikan untuk keperluan khusus. ZHONGYUETONG menawarkan produk keluli mati berkualiti tinggi yang memberikan nilai dan kebolehpercayaan yang luar biasa untuk aplikasi yang mencabar.
J: Keluli mati ialah keluli alat khusus yang direka bentuk untuk kekerasan tinggi, keliatan dan rintangan haus, menjadikannya penting untuk pembuatan acuan tahan lama yang digunakan dalam aplikasi pengecapan, penempaan dan pengacuan.
A: Gred keluli mati biasa termasuk D2 untuk kerja sejuk, H13 untuk kerja panas, dan P20 untuk acuan plastik. Setiap gred menawarkan sifat khusus seperti rintangan haus atau rintangan haba yang sesuai untuk proses pembuatan yang berbeza.
J: Sifat keluli mati seperti kekerasan, keliatan dan rintangan haba menentukan hayat alat, ketepatan dan keupayaan untuk menahan tekanan mekanikal dan haba semasa operasi.
J: Harga keluli mati bergantung pada kerumitan gred, unsur mengaloi, dan kaedah pemprosesan seperti metalurgi serbuk. Gred seperti H13 dan D2 mempunyai kos yang berbeza-beza berdasarkan prestasi dan ketersediaan.
J: Rawatan haba termasuk penyepuhlindapan, pengerasan, pelindapkejutan, dan pembajaan untuk mengimbangi kekerasan dan keliatan, memastikan keluli cetakan mengekalkan rintangan haus dan kestabilan dimensi dalam keadaan kerja.
A: Pemesinan keluli mati memerlukan penyepuhlindapan dan perkakas karbida kerana kekerasan; kimpalan boleh dilakukan dengan prapemanasan dan rawatan haba selepas kimpalan, terutamanya pada gred seperti H13 yang mempunyai kebolehkimpalan yang lebih baik.
A: Keluli acuan kerja panas seperti H13 mengekalkan kekerasan dan keliatan pada suhu tinggi sehingga 500°C, menjadikannya sesuai untuk penempaan dan tuangan mati, tidak seperti keluli kerja sejuk yang berprestasi terbaik pada suhu bilik.
Keluli mati digunakan untuk mengeluarkan acuan dan acuan industri yang membentuk, memotong, membentuk atau menekan bahan seperti logam, plastik dan getah. Oleh kerana kekerasannya yang tinggi, rintangan haus, dan keupayaan untuk menahan hentaman dan suhu tinggi, keluli mati digunakan secara meluas dalam:
Tempa panas mati
Pembentukan sejuk mati
Acuan suntikan plastik
Acuan die-casting
Alat menebuk dan mengecap
Ketahanannya menjadikannya penting dalam industri automotif, aeroangkasa, jentera dan perkakas.
Keluli mati secara amnya dikelaskan kepada tiga kategori utama:
Cold Work Die Steel
Digunakan untuk memotong, mengecap, menumbuk, menggunting
Gred: D2, D3, O1, Cr12MoV
Keluli Mati Kerja Panas
Digunakan untuk penempaan, die-casting, penyemperitan di bawah suhu tinggi
Gred: H13, H11, H21
Keluli Acuan Plastik
Digunakan dalam suntikan dan pengacuan plastik
Gred: P20, S136, 718H
Setiap jenis direka bentuk untuk mengendalikan tekanan, suhu dan keadaan haus yang berbeza.
Keluli mati diperbuat daripada keluli aloi dengan komposisi kimia yang dikawal dengan teliti untuk meningkatkan kekerasan, keliatan dan rintangan haba. Unsur pengaloian biasa termasuk:
Karbon (C) untuk kekerasan
Chromium (Cr) untuk rintangan haus
Molibdenum (Mo) untuk kestabilan haba
Vanadium (V) untuk keliatan & penghalusan bijirin
Tungsten (W) untuk kekerasan panas
Gred keluli mati yang berbeza berbeza dalam komposisi untuk dipadankan dengan aplikasi pengacuan atau pembentukan tertentu.
Kekerasan keluli mati bergantung pada gred dan proses rawatan haba:
| Jenis | Kekerasan Tipikal (HRC) |
|---|---|
| Keluli acuan kerja sejuk (cth, D2) | 58–62 HRC |
| Keluli acuan kerja panas (cth, H13) | 44–52 HRC |
| Keluli acuan plastik (cth, P20) | 28–35 HRC |
Keluli acuan kerja sejuk mempunyai kekerasan tertinggi, manakala P20 lebih lembut untuk pemesinan yang mudah.
Perkataan 'mati' berasal daripada terminologi pembuatan lama yang merujuk kepada alat berbentuk yang digunakan untuk memotong, membentuk atau mengecap bahan. 'mati' membentuk bahan menjadi bentuk yang diingini, sama seperti cara acuan membentuk plastik.
Dalam kerja logam, dadu adalah penting untuk:
Memotong
Menumbuk
Membentuk
Penyemperitan
Mengecap
Oleh itu, keluli yang digunakan untuk membuat alat ini dipanggil keluli mati.
Tujuan die adalah untuk membentuk atau memotong bahan dengan tepat. Dies digunakan untuk:
Lembaran logam setem
Membentuk bahagian dalam industri automotif dan penerbangan
Komponen plastik acuan
Tebuk lubang atau potong bentuk
Buat benang, gear dan pengikat
Die memastikan pengeluaran yang konsisten dan berulang dengan toleransi yang ketat.
Keluli tidak boleh dituang kerana takat leburnya terlalu tinggi (sekitar 1370–1510°C), yang akan:
Musnahkan acuan die-casting
Menyebabkan kehausan yang melampau
Mengambil tenaga yang berlebihan
Jadikan proses itu tidak dapat dilaksanakan secara ekonomi
Die-casting sesuai untuk logam takat lebur rendah seperti aluminium, zink dan magnesium—bukan keluli.
Die standard biasanya diperbuat daripada keluli die , khususnya:
H13 untuk aplikasi kerja panas
D2 untuk pukulan kerja sejuk dan pemotongan
P20 untuk acuan suntikan plastik
Keluli ini memberikan kekerasan, keliatan, rintangan haba, dan rintangan haus yang diperlukan dalam perkakas industri.
ya. Keluli alat D2 terdedah kepada kerepek kerana kekerasannya yang sangat tinggi dan keliatan yang agak rendah. Walaupun D2 menawarkan rintangan haus yang sangat baik, ia rapuh di bawah:
Beban kejutan
Kesan
Jajaran mati yang lemah
Kesan suhu rendah
Rawatan haba dan reka bentuk cetakan yang betul boleh meminimumkan risiko ini.
Logam dengan kemuluran yang sangat rendah tidak boleh ditempa , termasuk:
Besi tuang
Keluli alat karbon tinggi (dalam keadaan keras)
Beberapa aloi tungsten
Sebatian antara logam rapuh
Bahan ini retak dan bukannya berubah bentuk semasa penempaan.
Keluli yang paling keras ialah:
Keluli berkelajuan tinggi (HSS) berasaskan tungsten → sehingga 70+ HRC
Keluli karbida atau karbida bersimen → secara teknikalnya bukan keluli tetapi sehingga 90 HRA
Keluli alat martensit karbon tinggi (D2, M2) → 60–65 HRC
Untuk keluli mati, D2 dan M2 adalah antara jenis yang paling sukar digunakan.
4140 tidak dikelaskan sebagai keluli alat , tetapi ia adalah:
Keluli aloi kromium-molibdenum
Sangat lasak dan serba boleh
Digunakan untuk aci, gear, dan bahagian mesin
Keluli alat memerlukan kekerasan dan rintangan haus yang luar biasa, yang 4140 tidak dapat dicapai berbanding dengan D2, H13, atau O1.
Walau bagaimanapun, 4140 boleh digunakan untuk acuan tekanan rendah atau acuan palsu.
Keluli 4140 jauh lebih keras daripada keluli 1018.
| Gred Keluli | Kekerasan | Ciri-ciri |
|---|---|---|
| 1018 | 120–150 HB | Keluli lembut, mudah dimesin |
| 4140 | 200–250 HB | Keluli aloi, lebih kuat & lebih lasak |
4140 boleh dirawat haba kepada kekerasan yang lebih tinggi, manakala 1018 tidak boleh.
Ya, tetapi kimpalan keluli mati adalah sukar dan memerlukan:
Pemanasan awal
Penyejukan terkawal
Bahan pengisi khas
Rawatan haba selepas kimpalan
Kimpalan yang salah boleh menyebabkan keretakan atau mengurangkan hayat cetakan.
H13 dan P20 lebih mesra kimpalan daripada D2.
Die logam ialah alat ketepatan yang digunakan untuk:
potong
menumbuk
Borang
Bengkok
setem
Extrude
kepingan logam atau bilet logam ke dalam bentuk tertentu.
Die logam biasanya dibuat daripada keluli mati (H13, D2, P20) untuk memastikan ketahanan.


