
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 14-11-2025 Asal: Lokasi


Pernah bertanya-tanya apa yang membuat peralatan manufaktur bertahan lebih lama? Die Steel adalah rahasia di balik cetakan yang tahan lama dan berkinerja tinggi. Berbeda dengan baja perkakas pada umumnya, baja die dirancang khusus untuk kondisi ekstrem.
Dalam postingan ini, Anda akan mempelajari apa itu baja mati, mengapa baja itu penting dalam manufaktur, dan apa perbedaannya dengan baja lainnya. Kami juga akan menjelajahi sejarah dan kepentingan industrinya.
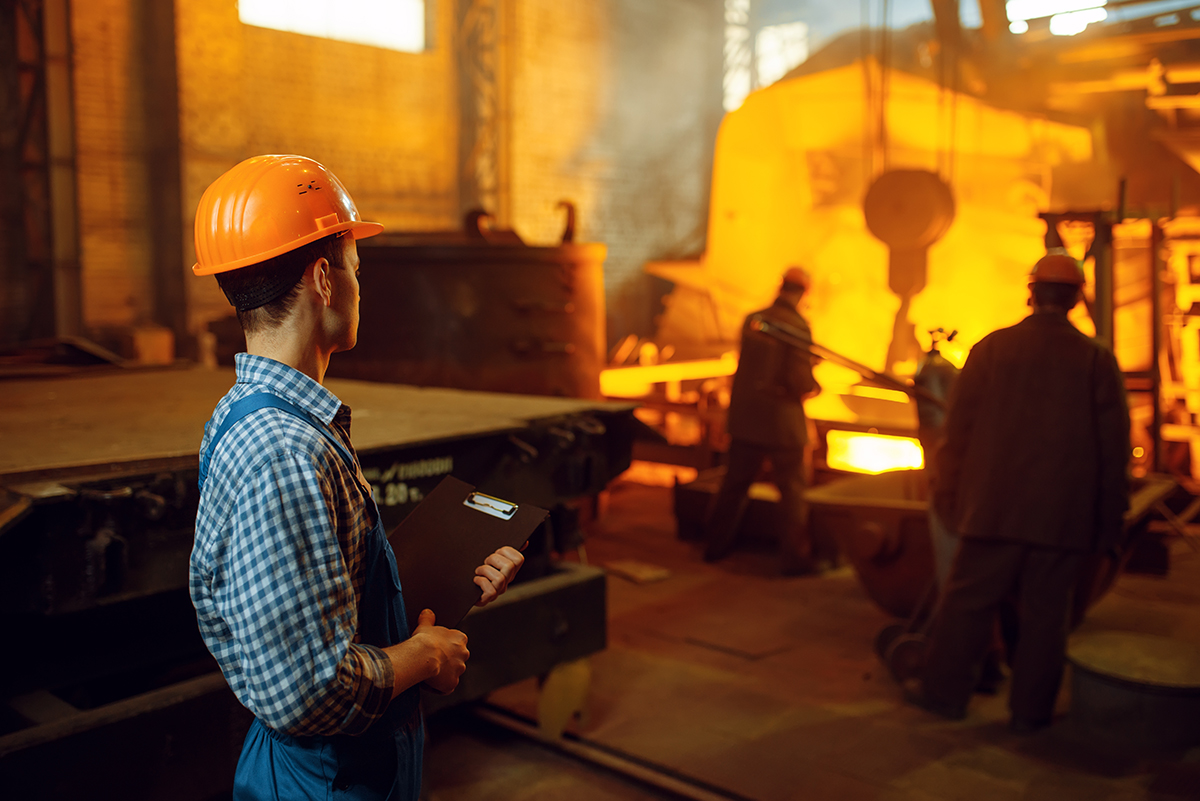
Baja mati adalah baja perkakas khusus yang dirancang untuk daya tahan dan kinerja tinggi. Susunan kimianya biasanya mencakup karbon, kromium, molibdenum, dan vanadium. Karbon meningkatkan kekerasan dan ketahanan aus, sementara kromium meningkatkan ketahanan terhadap korosi dan retensi kekerasan pada suhu tinggi. Molibdenum dan vanadium menghaluskan struktur butiran, meningkatkan ketangguhan dan kekuatan. Elemen paduan ini menciptakan keseimbangan, menjadikan baja die ideal untuk aplikasi yang berat.
Baja cetakan menunjukkan kekerasan yang tinggi, seringkali mencapai nilai kekerasan Rockwell C antara 58 dan 65, tergantung pada kualitas dan perlakuan panasnya. Kekerasan ini memastikan ketahanan aus yang sangat baik, sehingga memperpanjang masa pakai alat. Meskipun keras, baja cetakan tetap memiliki ketangguhan yang baik, sehingga mampu menyerap benturan tanpa retak. Kekuatan tarik biasanya berkisar antara 800 hingga 1200 MPa, memastikan baja menahan beban mekanis yang berat selama pembentukan dan pengecapan.
Fitur penting dari baja cetakan adalah kemampuannya untuk mempertahankan kekerasan pada suhu tinggi. Nilai seperti baja mati H13 dapat mempertahankan kekerasan hingga 500°C (932°F), sehingga cocok untuk aplikasi pekerjaan panas seperti penempaan dan pengecoran mati. Ketahanan panas ini mencegah pelunakan selama pengoperasian, menjaga stabilitas dimensi dan kinerja alat.
Baja cetakan menawarkan ketahanan aus yang luar biasa karena kandungan karbon dan kromiumnya yang tinggi, yang membentuk karbida keras di dalam matriks baja. Karakteristik ini memungkinkan cetakan tahan terhadap keausan abrasif dan perekat selama pengoperasian berulang. Meskipun tidak tahan korosi seperti baja tahan karat, kualitas baja mati seperti P20 memberikan ketahanan terhadap korosi sedang, sehingga memperpanjang masa pakai di lingkungan yang tidak terlalu agresif.
Proses perlakuan panas seperti anil, pengerasan, dan temper sangat penting untuk mengoptimalkan sifat baja cetakan. Annealing meningkatkan kemampuan mesin dengan mengurangi kekerasan, sementara pengerasan meningkatkan kekuatan dan ketahanan aus melalui pemanasan dan pendinginan yang terkontrol. Tempering menyeimbangkan kekerasan dan ketangguhan, mengurangi kerapuhan. Perlakuan panas yang tepat memastikan baja cetakan mencapai sifat mekanik yang diinginkan untuk aplikasi tertentu.
Baja cetakan memiliki kekuatan tekan yang tinggi, seringkali melebihi 1000 MPa, sehingga memungkinkannya menahan tekanan kuat selama pembentukan logam. Selain itu, baja menjaga stabilitas dimensi di bawah tekanan termal dan mekanis, yang penting untuk perkakas presisi yang memerlukan toleransi ketat.
Pemesinan baja die dapat menjadi tantangan karena kekerasannya. Namun, memilih nilai yang sesuai dan melakukan anil sebelum pemesinan akan meningkatkan kemampuan kerja. Penggunaan perkakas karbida dan kecepatan pemotongan yang terkontrol membantu mencapai hasil akhir yang diinginkan. Pengelasan baja mati dapat dilakukan tetapi memerlukan pemanasan awal dan perlakuan panas pasca pengelasan untuk mencegah retak. Nilai seperti H13 menunjukkan kemampuan las yang lebih baik dibandingkan dengan baja karbon-kromium tinggi seperti D2.
Tip: Selalu pertimbangkan persyaratan perlakuan panas dan kemampuan mesin kelas baja die tertentu sebelum fabrikasi untuk mengoptimalkan kinerja dan umur pahat.
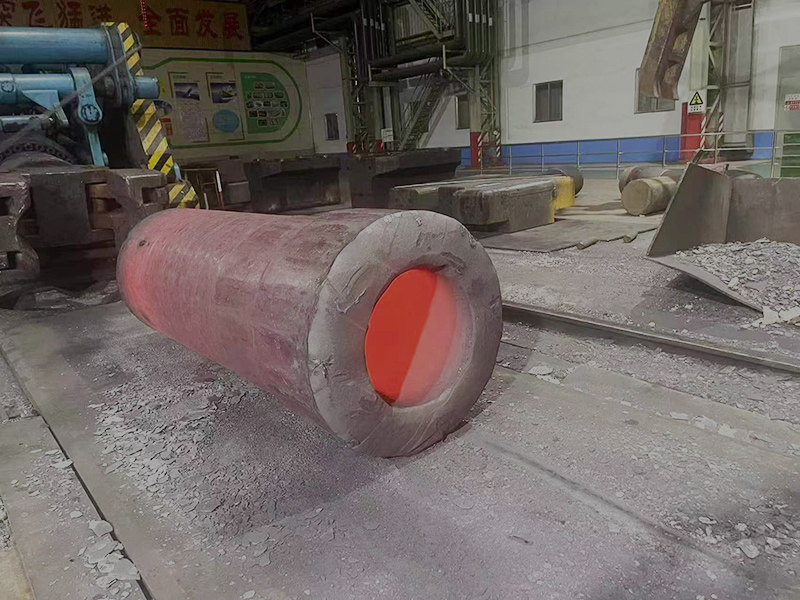
Baja die pengerjaan dingin dirancang untuk aplikasi yang dilakukan pada atau mendekati suhu kamar. Mereka unggul dalam kekerasan dan ketahanan aus, ideal untuk memotong, membentuk, dan membentuk logam tanpa panas. Nilai umum meliputi:
D2 Die Steel: Kandungan karbon dan kromium yang tinggi memberikan ketahanan aus dan kekerasan yang sangat baik, menjadikannya pilihan utama untuk blanking dan pembentukan cetakan. Namun, bahan ini kurang keras dan bisa rapuh.
A2 Die Steel: Menawarkan keseimbangan antara ketangguhan dan ketahanan aus. Kandungan karbonnya yang moderat meningkatkan ketahanan terhadap benturan, cocok untuk perkakas yang memerlukan stabilitas dimensi.
S7 Die Steel: Dikenal dengan ketangguhan tinggi dan ketahanan terhadap guncangan, cocok untuk perkakas yang terkena benturan mendadak, seperti pukulan dan pahat.
Baja ini menjaga stabilitas dimensi dan menahan deformasi, memastikan presisi dalam operasi pengerjaan dingin.
Baja die pekerjaan panas tahan terhadap suhu tinggi selama proses seperti penempaan, ekstrusi, dan die casting. Mereka mempertahankan kekerasan dan ketangguhan pada suhu tinggi, mencegah pelunakan dan kelelahan termal. Nilai pekerjaan panas yang populer meliputi:
H13 Die Steel: Baja kerja panas yang paling banyak digunakan, H13 menggabungkan kromium, molibdenum, dan vanadium untuk menawarkan ketahanan panas, ketangguhan, dan ketahanan aus yang sangat baik. Cocok untuk die casting dan die ekstrusi.
H11 dan H21: Varian dengan elemen paduan spesifik yang disesuaikan untuk ketahanan guncangan termal dan kekerasan merah. H11 bagus untuk penempaan panas, sedangkan H21 unggul dalam ekstrusi suhu tinggi.
Baja ini tahan terhadap keretakan termal dan mempertahankan kekuatan hingga 500°C (932°F) atau lebih, sehingga dapat diandalkan untuk pengerjaan panas terus-menerus.
Baja cetakan plastik fokus pada kemampuan mesin, kemampuan pemolesan, dan penyelesaian permukaan. Bahan ini sering kali memiliki kandungan karbon lebih rendah tetapi mengandung unsur seperti kromium dan molibdenum untuk kekerasan sedang dan ketahanan terhadap korosi. Nilai umum:
Baja P20: Baja cetakan serbaguna dengan kemampuan mesin dan pemolesan yang baik. Ini menawarkan kekerasan sedang dan banyak digunakan untuk cetakan injeksi.
Baja NAK80: Dikenal dengan kemampuan mesin yang sangat baik dan kekerasan permukaan yang tinggi, menghasilkan cetakan dengan permukaan akhir yang unggul dan akurasi dimensi.
Nilai ini memastikan cetakan dapat menahan siklus termal berulang dan tekanan mekanis selama pencetakan injeksi plastik.
Baja cetakan khusus dikembangkan untuk kebutuhan unik seperti peningkatan ketangguhan, ketahanan aus, atau ketahanan terhadap korosi. Contohnya meliputi:
Baja Metalurgi Serbuk (PM): Menawarkan distribusi karbida yang seragam, meningkatkan ketangguhan dan ketahanan aus. Mereka ideal untuk cetakan kompleks yang memerlukan kinerja tinggi.
Baja Tahan Guncangan (misalnya varian S7): Dirancang untuk aplikasi benturan tinggi, menyeimbangkan ketahanan aus dan ketangguhan.
Baja Pengerasan Curah Hujan: Digunakan di mana perlakuan panas dapat meningkatkan ketahanan lelah dan stabilitas dimensi.
Baja khusus ini sering kali memiliki harga premium namun memberikan masa pakai perkakas yang lebih lama dan kinerja yang lebih baik.
| Grade | Tipe | Fitur | Utama Kekerasan Khas (HRC) | Aplikasi Umum |
|---|---|---|---|---|
| D2 | Pekerjaan Dingin | Ketahanan aus yang tinggi, kurang tangguh | 58–62 | Blanking dies, alat pemotong |
| A2 | Pekerjaan Dingin | Ketangguhan dan ketahanan aus yang seimbang | 56–60 | Membentuk cetakan, pukulan |
| S7 | Pekerjaan Dingin | Ketangguhan dampak tinggi | 52–58 | Alat tahan guncangan, pukulan |
| H13 | Pekerjaan Panas | Tahan panas, ketangguhan yang baik | 48–52 | Penempaan panas, pengecoran mati |
| hal20 | Cetakan Plastik | Kemampuan mesin yang baik, kekerasan sedang | 28–34 (pra-pengerasan) | Cetakan injeksi plastik |
| NAK80 | Cetakan Plastik | Kemampuan mesin dan kemampuan poles yang sangat baik | 38–44 | Cetakan plastik presisi |
Nilai baja cetakan berbeda-beda di setiap wilayah tetapi sering kali memiliki persamaan di seluruh standar:
| Standar | D2 Setara | A2 Setara | H13 Setara | P20 | Setara NAK80 |
|---|---|---|---|---|---|
| AISI | D2 | A2 | H13 | hal20 | NAK80 |
| KERIUHAN | 1.2379 | 1.2363 | 1.2344 | 1.2311 | 1.2738 |
| JIS | SKD11 | SKD2 | SKD61 | SKD61 | TIDAK |
| ISO | ISO 4957 1.2379 | ISO 4957 |
Memilih material baja cetakan yang tepat sangat penting untuk memaksimalkan masa pakai dan kinerja perkakas. Beberapa faktor mempengaruhi keputusan ini, termasuk lingkungan pengoperasian, tuntutan mekanis, dan pertimbangan biaya. Memahami faktor-faktor ini membantu Anda memilih kualitas baja cetakan ideal yang disesuaikan dengan aplikasi spesifik Anda.
Langkah pertama dalam memilih baja cetakan melibatkan analisis kondisi kerja. Pertimbangkan jenis operasinya—apakah itu pekerjaan dingin, pekerjaan panas, atau pencetakan plastik. Setiap proses menuntut sifat yang berbeda seperti ketahanan aus, ketangguhan, atau tahan panas. Selain itu, evaluasi beban yang diharapkan, frekuensi penggunaan, dan jenis material yang dibentuk atau dipotong.
Suhu memainkan peran penting dalam kinerja baja mati. Untuk aplikasi pekerjaan dingin seperti stamping atau blanking, grade seperti baja die D2 atau A2 lebih disukai karena kekerasannya yang tinggi dan ketahanan ausnya pada suhu sekitar. Sebaliknya, baja cetakan pengerjaan panas dengan kualitas seperti H13 dirancang untuk mempertahankan kekerasan dan ketangguhan pada suhu tinggi, seringkali hingga 500°C (932°F), sehingga cocok untuk penempaan dan pengecoran mati.
Ketahanan aus dan ketangguhan seringkali memiliki hubungan terbalik. Ketahanan aus yang tinggi meningkatkan kekerasan namun dapat mengurangi ketangguhan, sehingga membuat cetakan lebih rapuh. Misalnya, baja mati D2 menawarkan ketahanan aus yang sangat baik namun ketangguhannya lebih rendah, yang dapat menyebabkan retak akibat benturan. Sebaliknya, baja mati S7 memberikan ketangguhan yang unggul namun ketahanan ausnya lebih rendah. Pemilihan keseimbangan yang tepat bergantung pada apakah cetakan akan mengalami keausan abrasif atau pembebanan benturan.
Aplikasi yang melibatkan guncangan mendadak atau gaya benturan tinggi memerlukan baja cetakan dengan ketahanan benturan tinggi. Nilai seperti S7 atau baja die pengerjaan dingin tahan guncangan khusus sangat ideal di sini. Baja ini menyerap energi tanpa patah, sehingga memperpanjang masa pakai cetakan di lingkungan yang menuntut.
Untuk perkakas yang memerlukan toleransi ketat dan distorsi minimal, stabilitas dimensi adalah kuncinya. Baja die pengerasan udara seperti A2 dan P20 mempertahankan bentuknya selama perlakuan panas dan penggunaan, sehingga memastikan presisi. Hal ini sangat penting dalam aplikasi baja cetakan plastik dimana penyelesaian permukaan dan akurasi sangat penting.
Meskipun baja die kelas premium menawarkan kinerja yang unggul, harga baja die tersebut lebih tinggi. Menyeimbangkan batasan anggaran dengan kebutuhan kinerja sangatlah penting. Nilai umum seperti D2 dan H13 menawarkan kompromi yang baik antara biaya dan properti. Juga, pertimbangkan fluktuasi harga dan ketersediaan material baja saat merencanakan pengadaan.
Mengingat kompleksitas sifat baja cetakan dan tuntutan aplikasi, berkolaborasi dengan pakar material atau pemasok dapat mengoptimalkan pemilihan. Mereka memberikan wawasan tentang mutu baja cetakan, proses perlakuan panas, dan pertimbangan fabrikasi seperti kemampuan mesin dan kemampuan las. Kemitraan ini membantu menghindari kesalahan yang merugikan dan memastikan kinerja cetakan jangka panjang.
Tip: Selalu sesuaikan kualitas baja cetakan dengan suhu dan kebutuhan mekanis aplikasi Anda untuk mengoptimalkan masa pakai alat dan mengurangi waktu henti.
Baja cetakan memainkan peran penting di banyak sektor manufaktur, berkat kombinasi unik antara kekerasan, ketangguhan, dan ketahanan panas. Fleksibilitasnya memungkinkannya memenuhi tuntutan berbagai proses industri. Mari kita jelajahi aplikasi utama di mana material baja mati sangat diperlukan.
Dalam stempel logam, baja cetakan digunakan untuk membuat cetakan yang memotong, membentuk, atau membentuk lembaran logam menjadi komponen yang presisi. Suku cadang otomotif, rumah peralatan, dan penutup elektronik sering kali mengandalkan cetakan yang terbuat dari baja cetakan pengerjaan dingin dengan kualitas seperti D2 dan A2. Baja ini memberikan ketahanan aus dan stabilitas dimensi yang sangat baik, memastikan kualitas suku cadang yang konsisten selama proses produksi yang lama.
Nilai baja cetakan plastik seperti P20 dan NAK80 lebih disukai untuk alat cetakan injeksi. Mereka menawarkan kemampuan mesin dan pemolesan yang baik, penting untuk menghasilkan permukaan cetakan yang halus. Cetakan ini tahan terhadap siklus termal dan tekanan mekanis yang berulang, menjaga akurasi dimensi untuk komponen plastik berkualitas tinggi di industri barang konsumsi dan pengemasan.
Nilai baja die pekerjaan panas seperti H13 banyak digunakan dalam cetakan die-casting untuk paduan aluminium, seng, dan magnesium. Baja ini mempertahankan kekerasan dan ketangguhan pada temperatur tinggi, tahan terhadap kelelahan termal dan keausan yang disebabkan oleh logam cair. Daya tahan ini memperpanjang umur cetakan dan meningkatkan presisi pengecoran di bidang manufaktur dirgantara dan otomotif.
Cetakan penempaan membutuhkan baja cetakan yang dapat menahan beban mekanis ekstrim dan siklus termal. Nilai seperti H11 dan H13 memberikan ketangguhan dan ketahanan panas yang diperlukan untuk membentuk paduan berkekuatan tinggi yang digunakan pada roda gigi, poros, dan komponen struktural. Kekuatan tekan yang tinggi dari baja ini memastikan kinerja yang andal di bawah pengaruh penempaan yang berulang-ulang.
Proses ekstrusi menggunakan baja die kerja panas untuk membentuk batang logam, tabung, dan profil. Cetakan harus tahan terhadap keausan abrasif dan mempertahankan bentuknya pada suhu tinggi. H13 dan grade serupa adalah pilihan umum, menawarkan keseimbangan antara ketahanan aus dan ketangguhan. Mereka membantu menghasilkan produk ekstrusi yang konsisten dan berkualitas tinggi dalam industri konstruksi dan manufaktur.
Dalam produksi energi dan ruang angkasa, peralatan sering kali menghadapi lingkungan yang keras dengan suhu tinggi dan kondisi korosif. Baja cetakan khusus dengan ketahanan panas dan korosi yang ditingkatkan sangat penting di sini. Mereka menjaga sifat mekanik selama paparan panas dalam waktu lama, memastikan integritas bilah turbin, komponen mesin, dan penukar panas.
Perawatan yang tepat pada perkakas baja cetakan, termasuk pemeriksaan rutin dan perlakuan panas tepat waktu, akan memperpanjang masa pakainya. Menggunakan kualitas baja cetakan yang tepat untuk aplikasi meminimalkan waktu henti dan biaya perkakas. Selain itu, memahami harga dan ketersediaan material baja cetakan membantu produsen merencanakan penggantian dan peningkatan secara efisien.
Tip: Pilih kualitas baja cetakan berdasarkan suhu pengoperasian spesifik dan tekanan mekanis pada aplikasi Anda untuk memaksimalkan masa pakai alat dan mengurangi biaya produksi.
Perlakuan panas merupakan langkah penting dalam mengoptimalkan sifat material baja mati. Ini melibatkan pemanasan dan pendinginan terkontrol untuk menyesuaikan kekerasan, ketangguhan, dan ketahanan aus. Perlakuan panas yang tepat memastikan bahwa baja perkakas cetakan bekerja dengan baik dalam kondisi yang berat, seperti beban mekanis yang tinggi dan suhu yang tinggi.
Annealing melunakkan baja cetakan dengan memanaskannya hingga sekitar 600–700°C (1112–1292°F) dan mendinginkannya secara perlahan, biasanya di udara atau tungku. Proses ini mengurangi kekerasan, membuat pemesinan lebih mudah dan meminimalkan keausan pahat selama fabrikasi. Baja mati anil biasanya mencapai kekerasan sekitar 200–230 HB, yang ideal untuk dibentuk dan dipotong sebelum pengerasan akhir.
Pengerasan melibatkan pemanasan baja cetakan hingga suhu austenitisasinya, umumnya antara 800°C dan 1050°C (1472–1922°F), bergantung pada tingkatannya. Misalnya, baja mati H13 biasanya dikeraskan pada suhu sekitar 1020–1040°C (1868–1904°F). Memegang baja pada suhu ini akan melarutkan karbida dan membentuk austenit, yang berubah menjadi martensit saat pendinginan, sehingga meningkatkan kekerasan secara signifikan.
Quenching dengan cepat mendinginkan baja dari suhu pengerasan untuk mengunci struktur martensit. Media pendinginan yang umum termasuk minyak, air, udara, atau rendaman garam cair. Pilihannya tergantung pada kualitas baja cetakan dan ukuran bagian. Misalnya, H13 dapat didinginkan dengan udara atau didinginkan dengan oli, sehingga mengurangi risiko distorsi dan retak. Pendinginan yang tidak tepat dapat menyebabkan lengkungan atau tegangan sisa, yang menyebabkan kegagalan cetakan dini.
Setelah pendinginan, baja cetakan biasanya sangat keras tetapi rapuh. Tempering memanaskan kembali baja hingga 150–600°C (302–1112°F) untuk menghilangkan tekanan internal dan meningkatkan ketangguhan. Beberapa siklus temper biasa dilakukan untuk mencapai keseimbangan yang diinginkan. Untuk baja kerja panas seperti H13, temper pada suhu sekitar 540–650°C (1004–1202°F) akan meningkatkan ketahanan panas dan ketangguhan benturan.
Beberapa baja cetakan khusus mengalami pengerasan presipitasi, dimana unsur-unsur seperti tembaga atau aluminium membentuk partikel halus selama proses tempering. Endapan ini memperkuat matriks baja, meningkatkan ketahanan lelah dan stabilitas dimensi. Proses ini sangat berharga pada kualitas baja cetakan plastik yang menghadapi tekanan siklik.
Kegagalan perlakuan panas sering kali diakibatkan oleh kontrol suhu yang salah, pendinginan yang cepat, atau tempering yang tidak memadai. Masalah umum termasuk retak, distorsi, dan kekerasan yang tidak merata. Menggunakan pemantauan suhu yang tepat dan mengikuti laju pemanasan dan pendinginan yang direkomendasikan untuk kualitas baja cetakan tertentu membantu mencegah masalah ini.
Proses perlakuan panas secara langsung mempengaruhi sifat-sifat baja mati seperti ketahanan aus, ketangguhan, dan stabilitas termal. Baja cetakan yang dirawat dengan benar menjamin masa pakai alat yang lebih lama, pengurangan perawatan, dan kualitas produksi yang konsisten. Hal ini juga meningkatkan ketahanan terhadap kelelahan termal dan guncangan mekanis, yang penting untuk aplikasi berat seperti penempaan dan die casting.
Tip: Selalu ikuti panduan perlakuan panas kelas tertentu dan gunakan siklus pemanasan dan pendinginan terkontrol untuk memaksimalkan kinerja dan masa pakai baja cetakan.
Baja cetakan terus berkembang, didorong oleh kebutuhan akan peningkatan kinerja, masa pakai alat yang lebih lama, dan efisiensi biaya. Inovasi terkini berfokus pada penyempurnaan struktur mikro, peningkatan sifat permukaan, dan pengembangan paduan baru yang memenuhi tuntutan kondisi manufaktur modern.
Metalurgi serbuk (PM) telah merevolusi produksi baja mati. Proses ini melibatkan atomisasi baja cair menjadi bubuk halus, yang kemudian dipadatkan dan disinter. Hasilnya adalah baja dengan struktur mikro yang sangat seragam dan distribusi karbida yang halus. Baja die PM menunjukkan ketangguhan dan ketahanan aus yang unggul dibandingkan dengan baja tuang konvensional. Struktur mikro yang disempurnakan mengurangi risiko cacat seperti segregasi dan meningkatkan stabilitas dimensi selama perlakuan panas. Grade yang dihasilkan oleh PM, seperti PM D2 dan PM S7, menawarkan kinerja yang konsisten dan masa pakai cetakan yang lebih lama, terutama pada aplikasi dengan tingkat keausan tinggi.
Menerapkan pelapis canggih pada permukaan baja mati secara signifikan meningkatkan daya tahannya. Teknik seperti Deposisi Uap Fisika (PVD) dan Deposisi Uap Kimia (CVD) mengendapkan lapisan tipis dan keras seperti titanium nitrida (TiN), kromium nitrida (CrN), atau karbon mirip berlian (DLC). Lapisan ini mengurangi gesekan, meningkatkan ketahanan aus, dan memberikan penghalang terhadap korosi. Misalnya, lapisan baja cetakan D2 dapat mengurangi keausan perekat dan memperpanjang umur perkakas dalam membentuk komponen baja tahan karat. Pelapisan juga memungkinkan penggunaan baja dasar berbiaya lebih rendah dengan meningkatkan sifat permukaannya.
Para peneliti dan produsen sedang mengembangkan paduan baja mati baru yang disesuaikan dengan tantangan spesifik. Ini termasuk baja dengan kekerasan panas yang ditingkatkan, ketahanan lelah termal yang lebih baik, dan kemampuan mesin yang lebih baik. Misalnya, modifikasi pada grade H13 klasik telah memperkenalkan kandungan vanadium dan molibdenum yang lebih tinggi, sehingga meningkatkan ketahanan aus dan stabilitas temper. Paduan lain menggabungkan unsur-unsur seperti kobalt untuk meningkatkan kekerasan merah, sehingga cetakan dapat beroperasi secara efektif pada suhu yang lebih tinggi. Paduan baru ini membantu memenuhi kebutuhan industri seperti dirgantara dan otomotif, yang mengutamakan presisi dan daya tahan.
Perlakuan panas tetap penting untuk mengoptimalkan sifat baja cetakan. Inovasi dalam tungku atmosfer terkendali, perlakuan panas vakum, dan pendinginan rendaman garam telah meningkatkan konsistensi proses dan mengurangi distorsi. Siklus tempering tingkat lanjut, termasuk beberapa tahap tempering dan perawatan kriogenik, meningkatkan ketangguhan dan mengurangi sisa austenit. Teknologi ini memungkinkan kontrol presisi terhadap keseimbangan kekerasan dan ketangguhan, memperpanjang masa pakai cetakan, dan mengurangi frekuensi perawatan.
Praktik berkelanjutan menjadi semakin penting dalam manufaktur baja cetakan. Metalurgi serbuk mengurangi konsumsi limbah dan energi dibandingkan dengan pengecoran tradisional. Daur ulang barang bekas dan penggunaan teknologi peleburan yang lebih bersih meminimalkan dampak terhadap lingkungan. Selain itu, memproduksi baja cetakan yang tahan lama akan mengurangi frekuensi penggantian perkakas, sehingga menurunkan konsumsi material dan biaya waktu henti. Produsen juga menjajaki desain paduan yang menggunakan elemen yang tidak begitu penting atau mahal tanpa mengorbankan kinerja, sehingga membantu mengendalikan harga material baja cetakan.
Tip: Gunakan metalurgi serbuk dan pelapisan canggih untuk meningkatkan daya tahan baja cetakan secara signifikan dan mengurangi biaya perkakas secara keseluruhan dalam aplikasi dengan permintaan tinggi.
Memilih baja cetakan yang tepat akan memaksimalkan efisiensi dan umur perkakas di berbagai industri. Sifat utamanya mencakup kekerasan, ketangguhan, dan ketahanan terhadap panas, dengan tingkatan yang disesuaikan untuk pekerjaan dingin, pekerjaan panas, dan pencetakan plastik. Praktik terbaik melibatkan penyesuaian kualitas baja dengan kondisi pengoperasian dan perlakuan panas yang tepat. Inovasi seperti metalurgi serbuk dan pelapisan canggih meningkatkan kinerja dan daya tahan. Bermitra dengan pemasok memastikan solusi yang disesuaikan untuk kebutuhan spesifik. ZHONGYUETONG menawarkan produk baja mati berkualitas tinggi yang memberikan nilai dan keandalan luar biasa untuk aplikasi yang menuntut.
J: Baja cetakan adalah baja perkakas khusus yang dirancang untuk kekerasan, ketangguhan, dan ketahanan aus yang tinggi, sehingga penting untuk pembuatan cetakan tahan lama yang digunakan dalam aplikasi pencetakan, penempaan, dan pencetakan.
A: Nilai baja mati yang umum mencakup D2 untuk pekerjaan dingin, H13 untuk pekerjaan panas, dan P20 untuk cetakan plastik. Setiap tingkatan menawarkan sifat spesifik seperti ketahanan aus atau ketahanan panas yang disesuaikan dengan proses manufaktur berbeda.
J: Sifat baja cetakan seperti kekerasan, ketangguhan, dan ketahanan panas menentukan umur pahat, presisi, dan kemampuan menahan tekanan mekanis dan termal selama pengoperasian.
A: Harga baja mati bergantung pada kompleksitas tingkat, elemen paduan, dan metode pemrosesan seperti metalurgi serbuk. Kelas seperti H13 dan D2 memiliki biaya yang bervariasi berdasarkan kinerja dan ketersediaan.
A: Perlakuan panas mencakup anil, pengerasan, pendinginan, dan temper untuk menyeimbangkan kekerasan dan ketangguhan, memastikan baja cetakan mempertahankan ketahanan aus dan stabilitas dimensi dalam kondisi kerja.
A: Pemesinan baja mati memerlukan perkakas anil dan karbida karena kekerasannya; pengelasan dapat dilakukan dengan perlakuan panas pemanasan awal dan pasca pengelasan, terutama pada grade seperti H13 yang memiliki kemampuan las lebih baik.
J: Baja cetakan pengerjaan panas seperti H13 mempertahankan kekerasan dan ketangguhan pada suhu tinggi hingga 500°C, sehingga cocok untuk penempaan dan pengecoran mati, tidak seperti baja pengerjaan dingin yang bekerja paling baik pada suhu kamar.
Baja cetakan digunakan untuk memproduksi cetakan dan cetakan industri yang membentuk, memotong, membentuk, atau menekan bahan seperti logam, plastik, dan karet. Karena kekerasannya yang tinggi, ketahanan aus, dan kemampuannya menahan benturan dan suhu tinggi, baja die banyak digunakan di:
Penempaan panas mati
Pembentukan dingin mati
Cetakan injeksi plastik
Cetakan die-casting
Alat untuk meninju dan menginjak
Daya tahannya menjadikannya penting dalam industri otomotif, dirgantara, permesinan, dan perkakas.
Baja cetakan umumnya diklasifikasikan menjadi tiga kategori utama:
Baja Mati Pekerjaan Dingin
Digunakan untuk memotong, menginjak, meninju, mencukur
Nilai: D2, D3, O1, Cr12MoV
Baja Mati Pekerjaan Panas
Digunakan untuk penempaan, die-casting, ekstrusi di bawah suhu tinggi
Nilai: H13, H11, H21
Baja Cetakan Plastik
Digunakan dalam injeksi dan pencetakan plastik
Nilai: P20, S136, 718H
Setiap jenis dirancang untuk menangani kondisi stres, suhu, dan keausan yang berbeda.
Baja die terbuat dari baja paduan dengan komposisi kimia yang dikontrol dengan cermat untuk meningkatkan kekerasan, ketangguhan, dan ketahanan panas. Elemen paduan yang khas meliputi:
Karbon (C) untuk kekerasan
Kromium (Cr) untuk ketahanan aus
Molibdenum (Mo) untuk stabilitas panas
Vanadium (V) untuk ketangguhan & kehalusan butiran
Tungsten (W) untuk kekerasan panas
Nilai baja die yang berbeda memiliki komposisi yang bervariasi untuk disesuaikan dengan aplikasi pencetakan atau pembentukan tertentu.
Kekerasan baja mati tergantung pada grade dan proses perlakuan panas:
| Type | Typical Hardness (HRC) |
|---|---|
| Baja mati kerja dingin (misal, D2) | 58–62 HRC |
| Baja mati pekerjaan panas (misalnya, H13) | 44–52 HRC |
| Baja cetakan plastik (misalnya, P20) | 28–35 HRC |
Baja die pengerjaan dingin memiliki kekerasan tertinggi, sedangkan P20 lebih lembut untuk memudahkan pemesinan.
Kata 'mati' berasal dari terminologi manufaktur lama yang mengacu pada alat berbentuk yang digunakan untuk memotong, membentuk, atau mencap bahan. Sebuah 'mati' membentuk bahan menjadi bentuk yang diinginkan, mirip dengan bagaimana cetakan membentuk plastik.
Dalam pengerjaan logam, cetakan sangat penting untuk:
Pemotongan
Meninju
Pembentukan
Ekstrusi
menginjak
Oleh karena itu, baja yang digunakan untuk membuat perkakas ini disebut baja mati.
Tujuan dari cetakan adalah untuk membentuk atau memotong bahan dengan presisi. Dies digunakan untuk:
Stempel lembaran logam
Bentuk suku cadang dalam industri otomotif dan penerbangan
Cetakan komponen plastik
Buat lubang atau potong bentuk
Buat benang, roda gigi, dan pengencang
Cetakan memastikan produksi yang konsisten dan berulang dengan toleransi yang ketat.
Baja tidak dapat dicetak karena titik lelehnya terlalu tinggi (sekitar 1370–1510°C), yang akan:
Hancurkan cetakan die-casting
Menyebabkan keausan ekstrem
Mengkonsumsi energi berlebihan
Membuat prosesnya tidak layak secara ekonomi
Die-casting cocok untuk logam dengan titik leleh rendah seperti aluminium, seng, dan magnesium—bukan baja.
Cetakan standar biasanya terbuat dari baja cetakan , khususnya:
H13 untuk aplikasi pekerjaan panas
D2 untuk pukulan dan pemotongan pekerjaan dingin
P20 untuk cetakan injeksi plastik
Baja ini memberikan kekerasan, ketangguhan, tahan panas, dan ketahanan aus yang diperlukan dalam perkakas industri.
Ya. Baja perkakas D2 rentan terkelupas karena kekerasannya yang sangat tinggi dan ketangguhannya yang relatif lebih rendah. Meskipun D2 menawarkan ketahanan aus yang sangat baik, namun rapuh jika:
Beban kejut
Dampak
Penjajaran cetakan yang buruk
Dampak suhu rendah
Perlakuan panas dan desain cetakan yang tepat dapat meminimalkan risiko ini.
Logam dengan keuletan yang sangat rendah tidak dapat ditempa , antara lain:
Besi cor
Baja perkakas karbon tinggi (dalam keadaan mengeras)
Beberapa paduan tungsten
Senyawa intermetalik yang rapuh
Bahan-bahan ini retak daripada berubah bentuk selama penempaan.
Baja yang paling keras adalah:
Baja berkecepatan tinggi (HSS) berbasis tungsten → hingga 70+ HRC
Baja karbida atau karbida semen → secara teknis bukan baja tetapi hingga 90 HRA
Baja perkakas martensit karbon tinggi (D2, M2) → 60–65 HRC
Untuk baja cetakan, D2 dan M2 termasuk jenis baja paling keras yang umum digunakan.
4140 tidak diklasifikasikan sebagai baja perkakas , tetapi:
Baja paduan kromium-molibdenum
Sangat tangguh dan serbaguna
Digunakan untuk poros, roda gigi, dan bagian-bagian mesin
Baja perkakas memerlukan kekerasan dan ketahanan aus yang luar biasa, yang tidak dapat dicapai oleh 4140 dibandingkan dengan D2, H13, atau O1.
Namun, 4140 dapat digunakan untuk cetakan bertekanan rendah atau cetakan tempa.
Baja 4140 jauh lebih keras daripada baja 1018.
| Kelas Baja | Kekerasan | Karakteristik |
|---|---|---|
| 1018 | 120–150 HB | Baja ringan, mudah dikerjakan |
| 4140 | 200–250 HB | Baja paduan, lebih kuat & tangguh |
4140 dapat diberi perlakuan panas hingga kekerasan yang jauh lebih tinggi, sedangkan 1018 tidak bisa.
Ya, tetapi mengelas baja mati itu sulit dan memerlukan:
Pemanasan awal
Pendinginan terkendali
Bahan pengisi khusus
Perlakuan panas pasca pengelasan
Pengelasan yang salah dapat menyebabkan retak atau mengurangi umur cetakan.
H13 dan P20 lebih ramah las dibandingkan D2.
Cetakan logam adalah alat presisi yang digunakan untuk:
Memotong
Memukul
Membentuk
Membengkokkan
Perangko
Mengusir
lembaran logam atau billet logam menjadi bentuk tertentu.
Cetakan logam biasanya terbuat dari baja cetakan (H13, D2, P20) untuk memastikan daya tahan.


