
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 14-11-2025 Asal: Lokasi


Pernahkah Anda bertanya-tanya apa yang membuat peralatan manufaktur tetap kuat di bawah panas terik? Hot Work Die Steel adalah jawabannya. Ini penting untuk proses industri bersuhu tinggi.
Baja ini tahan terhadap panas dan tekanan ekstrem, tidak seperti baja perkakas lainnya. Ini memastikan ketahanan dalam penempaan, die casting, dan ekstrusi.
Dalam postingan ini, Anda akan mempelajari apa itu Hot Work Die Steel, aplikasinya, dan perbedaannya dengan baja perkakas lainnya.
Baja die pekerjaan panas diformulasikan secara khusus untuk bekerja di bawah suhu tinggi dan siklus termal. Komposisi kimianya biasanya meliputi:
Karbon (0,25–0,6%) : Memberikan kekerasan dan kekuatan.
Kromium (3–5%) : Meningkatkan ketahanan aus, ketahanan korosi, dan kemampuan pengerasan.
Molibdenum (1–2%) : Meningkatkan kekuatan dan ketangguhan suhu tinggi.
Vanadium (0,4–1%) : Memperbaiki struktur butiran, meningkatkan ketangguhan dan ketahanan aus.
Tungsten (bervariasi berdasarkan tingkatan) : Meningkatkan kekerasan warna merah dan ketahanan aus, terutama pada tingkatan berbahan dasar tungsten.
Elemen paduan ini bekerja sama untuk menjaga kekerasan dan ketangguhan selama siklus pemanasan dan pendinginan berulang, yang biasa terjadi di lingkungan kerja panas.
Baja cetakan pengerjaan panas menunjukkan sifat mekanik yang sangat baik bahkan pada suhu tinggi, biasanya antara 480°C dan 760°C (900°F hingga 1400°F). Properti utama meliputi:
Retensi kekerasan tinggi : Mempertahankan kekerasan sekitar 50-60 HRC setelah perlakuan panas.
Kekuatan tarik yang baik : Penting untuk menahan deformasi di bawah tekanan.
Ketangguhan tinggi : Mencegah retak selama guncangan termal dan benturan mekanis.
Ketahanan lelah termal : Tahan terhadap pemanasan dan pendinginan siklik tanpa retak pada permukaan.
Sifat-sifat ini memastikan perkakas yang terbuat dari baja pengerjaan panas dapat bertahan dalam proses manufaktur yang berat seperti penempaan, ekstrusi, dan pengecoran mati.
Kelelahan termal terjadi karena ekspansi dan kontraksi yang berulang-ulang selama pemanasan dan pendinginan. Baja die kerja panas menahan kelelahan termal dengan:
Menawarkan ketahanan temper yang tinggi untuk mencegah pelunakan.
Mempertahankan keuletan pada suhu tinggi untuk menghindari pemeriksaan panas dan retak.
Menampilkan struktur mikro stabil yang tahan terhadap guncangan termal.
Misalnya, baja AISI H13 mempertahankan kekuatan dan kekerasannya bahkan setelah terpapar suhu hingga 540°C (1000°F), menjadikannya pilihan populer untuk perkakas pekerjaan panas.
Ketahanan aus pada baja cetakan pekerjaan panas dicapai melalui pembentukan karbida keras dari unsur paduan seperti kromium dan vanadium. Hal ini membantu perkakas menahan abrasi dan erosi selama pembentukan logam.
Ketangguhan juga sama pentingnya untuk menyerap benturan dan mencegah kegagalan getas. Keseimbangan antara ketahanan aus dan ketangguhan sangat penting, karena kekerasan yang berlebihan dapat menyebabkan retak akibat tekanan.
Proses perlakuan panas seperti austenitisasi, quenching, dan tempering sangat penting untuk mengoptimalkan sifat baja pekerjaan panas:
Austenitisasi memanaskan baja untuk mengubah struktur mikronya.
Quenching dengan cepat mendinginkan baja untuk mengunci kekerasan.
Tempering mengurangi kerapuhan sekaligus mempertahankan kekuatan.
Perawatan tingkat lanjut seperti pemrosesan kriogenik dan pengerasan permukaan dapat semakin meningkatkan ketahanan aus dan stabilitas dimensi.
Tidak seperti baja pengerjaan dingin, baja cetakan pengerjaan panas mempertahankan sifat mekaniknya pada suhu tinggi. Baja pengerjaan dingin dirancang untuk aplikasi suhu ruangan dan cenderung kehilangan kekerasan saat dipanaskan.
Baja berkecepatan tinggi (HSS) menawarkan kinerja pemotongan yang sangat baik pada suhu tinggi tetapi biasanya digunakan pada perkakas pemotong daripada membentuk cetakan. Baja pengerjaan panas seperti H13 memberikan keseimbangan yang lebih baik antara ketangguhan dan ketahanan lelah termal untuk proses pembentukan panas.
Nilai baja mati pekerjaan panas yang populer meliputi:
| Kelas | Setara Standar | Fitur Utama |
|---|---|---|
| AISI H13 | DIN 1.2344, JIS SKD61 | Ketangguhan yang seimbang, ketahanan panas & aus |
| AISI H11 | DIN 1.2343 | Ketangguhan tinggi, ketahanan lelah termal |
| AISI H21 | DIN 1.2581 | Kekerasan merah unggul berbasis tungsten |
| AISI H19 | DIN 1.2367 | Kandungan kromium dan molibdenum yang tinggi |
Standar-standar ini membantu produsen memilih baja yang sesuai berdasarkan kebutuhan aplikasi spesifik.
Tip: Saat memilih baja die pekerjaan panas, pertimbangkan suhu pengoperasian dan frekuensi siklus termal untuk memastikan ketangguhan dan ketahanan aus yang optimal untuk aplikasi perkakas Anda.
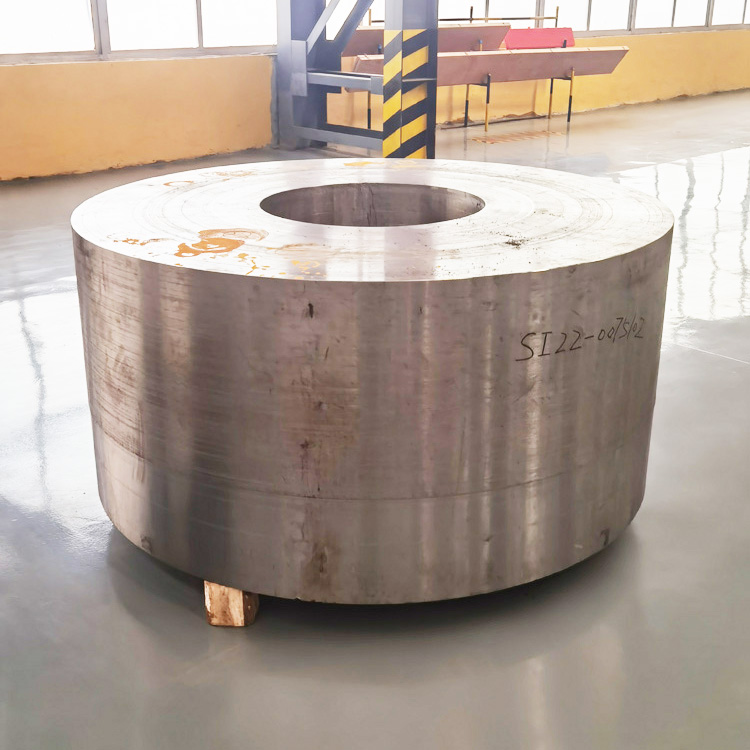
Baja die pekerjaan panas sangat penting untuk perkakas dan cetakan yang beroperasi di bawah suhu dan tekanan tinggi. Memahami berbagai jenis membantu produsen memilih baja terbaik untuk aplikasi spesifik mereka. Baja pengerjaan panas terutama diklasifikasikan berdasarkan elemen paduan utamanya, yang mempengaruhi sifat-sifatnya seperti kekerasan, ketangguhan, dan ketahanan panas. Tiga kategori utama adalah baja die hot work berbasis kromium, berbasis tungsten, dan berbasis molibdenum. Selain itu, grade khusus dan termodifikasi menawarkan properti yang disesuaikan untuk kebutuhan manufaktur unik.
Baja pengerjaan panas kromium, sering disebut sebagai H10 hingga H19 dalam sistem AISI, adalah baja pengerjaan panas yang paling umum digunakan. Baja ini biasanya mengandung:
Karbon: 0,35–0,40%
Kromium: Sekitar 4–5%
Molibdenum dan Vanadium: Hadir dalam jumlah yang bervariasi tergantung pada tingkatannya
Kromium meningkatkan ketahanan aus dan ketangguhan, sementara molibdenum dan vanadium meningkatkan kekuatan suhu tinggi dan pembentukan karbida. Baja ini dikenal karena:
Ketangguhan dan keuletan yang luar biasa pada suhu tinggi
Ketahanan yang baik terhadap kelelahan termal dan pemeriksaan panas
Kemampuan pengerasan udara, memungkinkan pengerasan bagian dalam dengan distorsi minimal
Nilai seperti AISI H13 (DIN 1.2344, JIS SKD61) banyak disukai karena sifatnya yang seimbang, sehingga cocok untuk cetakan ekstrusi, cetakan tempa, dan cetakan die casting.
Baja pengerjaan panas tungsten (kelas H21 hingga H26) mengandung kandungan tungsten yang signifikan, seringkali antara 9% dan 18%, dikombinasikan dengan kromium dan terkadang vanadium. Tungsten berkontribusi pada:
Kekerasan merah yang unggul (mempertahankan kekerasan pada suhu yang sangat tinggi)
Peningkatan ketahanan aus dalam kondisi termal yang parah
Namun, baja ini cenderung lebih rapuh dibandingkan baja berbasis kromium, sehingga memerlukan perlakuan panas dan penerapan yang hati-hati. Mereka biasanya digunakan di:
Alat pengerolan dan penempaan panas
Aplikasi yang mengutamakan ketahanan terhadap panas ekstrim
Salah satu batasannya adalah baja tungsten umumnya tidak cocok untuk pendinginan air selama servis karena kerapuhannya.
Baja kerja panas molibdenum, seperti grade H41 dan H42, memadukan molibdenum dengan kromium, vanadium, dan terkadang tungsten. Baja ini menawarkan:
Ketahanan yang sangat baik terhadap pemeriksaan panas yang disebabkan oleh siklus termal
Ketangguhan dan ketahanan aus yang seimbang pada suhu tinggi
Daya tahan yang lebih besar terhadap kelelahan termal dibandingkan dengan baja tungsten
Baja molibdenum memerlukan perlakuan panas yang presisi untuk mencegah dekarburisasi, namun unggul dalam aplikasi berat seperti die casting dan forging, yang mengutamakan ketahanan terhadap guncangan termal.
Di luar kategori tradisional, produsen memproduksi baja pengerjaan panas khusus dengan komposisi yang dimodifikasi untuk memenuhi tantangan tertentu. Contohnya meliputi:
Nilai Electro Slag Remelted (ESR) untuk meningkatkan kebersihan dan ketangguhan
Baja metalurgi serbuk menawarkan peningkatan ketahanan aus dan ketangguhan
Campuran paduan khusus yang dirancang untuk konduktivitas termal atau ketahanan korosi yang unggul
Nilai khusus ini diperuntukkan bagi sektor manufaktur maju seperti dirgantara, otomotif, dan energi, yang mengutamakan masa pakai dan kinerja perkakas.
Tip: Saat memilih baja die pekerjaan panas, pertimbangkan keseimbangan antara ketangguhan dan kekerasan merah yang diperlukan untuk aplikasi Anda; baja berbasis kromium seperti H13 menawarkan keserbagunaan, sedangkan kelas tungsten dan molibdenum memberikan peningkatan ketahanan panas untuk kondisi yang lebih ekstrem.
Baja die pekerjaan panas mengalami proses manufaktur dan perlakuan panas khusus untuk mencapai daya tahan, ketangguhan, dan ketahanan panas yang penting untuk aplikasi industri suhu tinggi. Pemrosesan yang tepat memastikan baja tahan terhadap siklus termal, keausan, dan tekanan mekanis yang biasa terjadi pada penempaan, ekstrusi, dan die casting.
Produksi baja perkakas pekerjaan panas biasanya dimulai dengan peleburan dan pengecoran. Pembuat baja melebur besi dan unsur paduan seperti kromium, molibdenum, dan vanadium dalam tungku busur listrik. Baja cair kemudian dituang menjadi ingot atau billet.
Setelah pengecoran, baja dibentuk melalui penempaan atau penggulungan:
Penempaan melibatkan pemanasan baja dan penerapan gaya tekan untuk menyempurnakan struktur butirannya, sehingga meningkatkan ketangguhan dan kekuatan.
Penggulungan mengurangi penampang dan meningkatkan keseragaman, menghasilkan pelat atau batangan untuk perkakas.
Metode ini membantu menghilangkan cacat internal dan meningkatkan sifat mekanik baja, mempersiapkannya untuk perlakuan panas selanjutnya.
Sebelum perlakuan panas akhir, baja cetakan pekerjaan panas sering kali mengalami anil atau normalisasi untuk menghilangkan tekanan internal dan meningkatkan kemampuan mesin:
Annealing memanaskan baja hingga suhu tertentu, kemudian mendinginkannya secara perlahan, melunakkan material dan menyempurnakan struktur mikronya.
Normalisasi memanaskan baja ke suhu yang lebih tinggi diikuti dengan pendinginan udara, yang menyempurnakan ukuran butir dan meningkatkan keseragaman.
Kedua proses tersebut membuat baja lebih mudah untuk dikerjakan dan dibentuk sekaligus mengatur tingkat kekerasan dan ketangguhan yang optimal setelah pengerasan.
Austenitisasi adalah langkah perlakuan panas kritis di mana baja dipanaskan di atas suhu kritisnya (biasanya antara 1020°C dan 1050°C untuk grade seperti H13). Ini mengubah struktur mikro menjadi austenit, melarutkan karbon dan paduan karbida.
Segera setelah itu, baja dipadamkan untuk mengunci struktur martensit yang keras:
Media pendinginan bervariasi berdasarkan tingkatan dan aplikasinya dan mencakup rendaman minyak, udara, atau garam.
Pendinginan oli biasa dilakukan pada baja pekerjaan panas, untuk menyeimbangkan kekerasan dan mengurangi risiko retak.
Pendinginan udara sesuai dengan tingkat pengerasan udara, meminimalkan distorsi.
Quenching dengan cepat mendinginkan baja, meningkatkan kekerasan tetapi juga menyebabkan kerapuhan, yang akan diatasi dengan tempering.
Tempering mengikuti quenching untuk mengurangi kerapuhan sekaligus mempertahankan kekuatan. Baja dipanaskan kembali hingga suhu sedang (biasanya 500°C hingga 600°C untuk baja pengerjaan panas) dan ditahan selama waktu tertentu.
Proses ini:
Meredakan tekanan internal.
Meningkatkan ketangguhan dan ketahanan terhadap kelelahan termal.
Menstabilkan kekerasan, sering kali mempertahankan 50-60 HRC pada baja seperti H13.
Beberapa siklus temper dapat digunakan untuk mencapai keseimbangan yang diinginkan antara kekerasan dan keuletan.
Untuk lebih meningkatkan kinerja, perawatan lanjutan dapat diterapkan:
Perlakuan kriogenik mendinginkan baja hingga suhu yang sangat rendah (sekitar -196°C) untuk mengubah austenit yang tertahan menjadi martensit, sehingga meningkatkan ketahanan aus dan stabilitas dimensi.
Metode pengerasan permukaan seperti nitridasi atau karburasi menciptakan lapisan luar yang keras, meningkatkan ketahanan aus tanpa mengurangi inti yang keras.
Teknik-teknik ini memperpanjang masa pakai alat, terutama di lingkungan kerja panas yang menuntut.
Tip: Saat memanaskan baja cetakan kerja panas seperti H13, kendalikan suhu austenitisasi dan laju quenching secara hati-hati untuk meminimalkan distorsi dan keretakan, sehingga memastikan kekerasan dan ketangguhan optimal untuk aplikasi suhu tinggi.
Baja die pekerjaan panas memainkan peran penting dalam proses manufaktur yang melibatkan suhu tinggi dan tekanan mekanis yang intens. Sifat uniknya, seperti ketahanan panas yang sangat baik, ketangguhan, dan ketahanan aus, menjadikannya material pilihan untuk berbagai aplikasi yang menuntut.
Dalam die casting, logam cair disuntikkan ke dalam cetakan pada suhu dan tekanan tinggi. Baja die kerja panas, terutama grade seperti baja die panas H13 , tahan terhadap kondisi keras ini tanpa kehilangan kekerasan atau ketangguhan. Ketahanan terhadap kelelahan termal mencegah retak akibat siklus pemanasan dan pendinginan yang berulang. Demikian pula, cetakan ekstrusi yang terbuat dari baja perkakas pekerjaan panas menjaga stabilitas dimensi dan menahan deformasi, sehingga memastikan kualitas produk yang konsisten.
Penempaan dan stamping melibatkan pembentukan logam pada suhu tinggi. Peralatan yang digunakan dalam proses ini harus tahan terhadap guncangan termal dan benturan mekanis. Ketangguhan tinggi baja die pekerjaan panas dan ketahanan guncangan termal membuatnya ideal untuk menempa cetakan dan alat stamping. Misalnya, baja pengerjaan panas AISI H13 banyak digunakan karena menyeimbangkan ketahanan aus dengan kemampuan menyerap benturan tanpa retak.
Pemotongan dan pencukuran pada suhu tinggi memerlukan bahan yang dapat mempertahankan kekerasan dan tahan aus. Komposisi baja die pengerjaan panas, kaya akan kromium dan vanadium karbida, memberikan ketahanan aus yang luar biasa. Hal ini memastikan masa pakai alat yang lama dan mengurangi waktu henti dalam pengoperasian seperti pemotongan panas pada lembaran atau batang baja.
Beberapa plastik memerlukan pencetakan pada suhu tinggi. Baja perkakas pekerjaan panas dapat tahan terhadap kondisi ini, menjaga permukaan akhir dan akurasi dimensi. Kemampuan mesinnya yang baik setelah perlakuan panas yang tepat memungkinkan produsen menghasilkan desain cetakan rumit yang cocok untuk pencetakan plastik suhu tinggi.
Industri seperti dirgantara dan otomotif mengandalkan baja cetakan yang dikerjakan panas untuk membuat komponen yang terkena panas dan tekanan tinggi. Baja kerja panas digunakan untuk membuat cetakan untuk menempa bagian-bagian kompleks seperti bilah turbin, komponen mesin, dan suku cadang otomotif berkekuatan tinggi. Di sektor energi, baja ini mendukung perkakas untuk peralatan pembangkit listrik, termasuk cetakan bilah turbin dan perkakas ekstrusi untuk pipa dan batang.
Tip: Saat memilih baja die pekerjaan panas untuk aplikasi manufaktur, sesuaikan kualitas baja dengan kebutuhan termal dan mekanis spesifik dari proses tersebut untuk memaksimalkan masa pakai dan kinerja pahat.
Memilih baja die hot work yang tepat sangat penting untuk memastikan perkakas Anda bekerja dengan baik dan bertahan lama di lingkungan manufaktur yang menuntut. Beberapa faktor berperan, termasuk suhu pengoperasian, ketahanan aus, kemampuan mesin, biaya, dan keandalan pemasok.
Langkah pertama adalah memahami kisaran suhu yang akan dihadapi peralatan Anda. Baja cetakan pengerjaan panas dirancang untuk mempertahankan kekerasan dan ketangguhan pada suhu tinggi, biasanya antara 480°C dan 760°C (900°F hingga 1400°F). Namun, frekuensi dan tingkat keparahan siklus termal—pemanasan dan pendinginan berulang—juga mempengaruhi pemilihan baja. Misalnya:
Suhu sedang dengan siklus yang sering : Baja berbasis kromium seperti AISI H13 menawarkan keseimbangan yang baik antara ketangguhan dan ketahanan terhadap kelelahan termal.
Temperatur yang lebih tinggi atau guncangan termal yang parah : Baja berbahan dasar tungsten atau molibdenum mungkin lebih cocok karena kekerasan merahnya yang unggul dan ketahanan terhadap pemeriksaan panas.
Menyesuaikan kualitas baja dengan lingkungan termal Anda membantu mencegah kegagalan alat prematur yang disebabkan oleh keretakan atau pelunakan.
Ketahanan aus melindungi perkakas dari abrasi dan erosi yang disebabkan oleh kontak dengan logam panas atau bahan abrasif. Ketangguhan juga sama pentingnya untuk menyerap benturan tanpa retak. Mempertimbangkan:
Keausan tinggi, benturan sedang : Nilai dengan kandungan kromium dan vanadium tinggi, seperti H13, memberikan ketahanan aus yang sangat baik.
Beban tumbukan atau kejut yang tinggi : Mungkin diperlukan grade modifikasi khusus atau baja dengan ketangguhan yang ditingkatkan.
Memahami mekanisme keausan dominan dan tekanan mekanis dalam proses Anda memastikan baja yang dipilih akan tahan terhadap tuntutan operasional.
Beberapa baja cetakan pekerjaan panas lebih mudah untuk dikerjakan dan dibuat dibandingkan yang lain. Misalnya, baja H13 memiliki kemampuan mesin yang moderat, sehingga memungkinkan bentuk perkakas yang rumit. Baja berbahan dasar tungsten cenderung lebih rapuh dan sulit dikerjakan. Mempertimbangkan:
Perkakas yang rumit atau rumit : Pilih baja dengan kemampuan mesin yang lebih baik untuk mengurangi waktu dan biaya produksi.
Bentuk yang sederhana atau lintasan yang besar : Baja yang lebih tahan aus namun lebih sulit dikerjakan mungkin dapat dibenarkan.
Menyeimbangkan kemampuan mesin dengan persyaratan kinerja membantu mengoptimalkan efisiensi produksi.
Kandungan paduan yang lebih tinggi dan pemrosesan khusus meningkatkan biaya baja cetakan pekerjaan panas. Meskipun kelas premium menawarkan ketahanan aus dan ketangguhan yang unggul, namun tidak selalu sepadan dengan biaya yang dikeluarkan. Mempertimbangkan:
Batasan anggaran : Pilih baja yang memenuhi kebutuhan kinerja minimum tanpa biaya berlebih.
Perkakas penting : Berinvestasi pada baja bermutu lebih tinggi untuk meminimalkan waktu henti dan biaya penggantian.
Analisis biaya-manfaat yang selaras dengan tujuan produksi memastikan pemilihan material yang cerdas.
Sumber daya yang andal sangat penting untuk menjamin kualitas baja yang konsisten. Carilah produsen yang menawarkan:
Bahan bersertifikat memenuhi standar seperti AISI, DIN, atau JIS.
ketertelusuran dan jaminan kualitas . Dokumentasi
Dukungan teknis untuk pemilihan baja dan saran perlakuan panas.
Bekerja sama dengan produsen baja perkakas pekerjaan panas yang memiliki reputasi baik mengurangi risiko terkait cacat material atau sifat yang tidak konsisten.
Tip: Saat memilih baja cetakan pekerjaan panas, prioritaskan pencocokan kualitas baja dengan suhu pengoperasian spesifik dan kondisi siklus termal untuk memaksimalkan masa pakai dan kinerja pahat.
Memelihara perkakas baja cetakan pekerjaan panas dengan benar sangat penting untuk memperpanjang masa pakainya dan memastikan kinerja yang konsisten. Alat-alat ini menghadapi siklus termal, keausan, dan tekanan mekanis yang ekstrim, sehingga mengatasi modus kegagalan yang umum dan menerapkan teknik perawatan yang tepat sangatlah penting.
Pemeriksaan panas adalah bentuk umum keretakan permukaan yang disebabkan oleh siklus pemanasan dan pendinginan yang berulang. Hal ini terjadi ketika permukaan mengembang dan berkontraksi lebih cepat dari inti, sehingga menciptakan tekanan tarik yang menyebabkan retakan mikro.
Untuk mencegah pemeriksaan panas dan keretakan termal:
Mengontrol suhu pengoperasian: Hindari melebihi suhu maksimum yang disarankan untuk grade baja, biasanya sekitar 540°C untuk baja seperti H13.
Gunakan pendinginan yang tepat: Laju pendinginan yang terkontrol selama pengoperasian dan setelah penggunaan mengurangi guncangan termal.
Terapkan perawatan permukaan: Pelapis seperti nitridasi atau PVD mengurangi tegangan permukaan dan meningkatkan ketahanan.
Desain untuk ekspansi termal: Desain alat yang mengakomodasi ekspansi mengurangi konsentrasi tegangan.
Inspeksi rutin untuk mengetahui tanda-tanda awal pemeriksaan panas memungkinkan intervensi tepat waktu sebelum retakan menyebar.
Perawatan permukaan meningkatkan ketahanan aus dan melindungi terhadap oksidasi dan korosi. Opsi umum meliputi:
Nitridasi: Memasukkan nitrogen untuk membentuk lapisan permukaan yang keras dan tahan aus tanpa pendinginan.
Karburasi: Menambahkan karbon ke permukaan, meningkatkan kekerasan dan ketahanan aus.
Lapisan PVD dan CVD: Lapisan tipis seperti TiN atau CrN mengurangi gesekan dan meningkatkan kekerasan.
Lapisan oksida: Memberikan ketahanan terhadap korosi dan mengurangi perpindahan panas.
Perawatan ini memperpanjang masa pakai alat dengan meminimalkan degradasi permukaan dan kelelahan termal.
Penanganan dan penyimpanan yang hati-hati mencegah kerusakan mekanis dan korosi:
Hindari alat terjatuh atau terbentur: Guncangan mekanis dapat menyebabkan keretakan atau perubahan bentuk.
Simpan di lingkungan kering dan suhu terkontrol: Mencegah karat dan distorsi termal.
Gunakan penutup atau pelapis pelindung: Menghambat oksidasi selama waktu henti.
Bersihkan peralatan setelah digunakan: Menghilangkan residu yang dapat menyebabkan korosi atau keausan.
Menerapkan prosedur penanganan standar mengurangi kerusakan yang tidak disengaja.
Bahkan dengan perawatan yang baik, peralatan pada akhirnya memerlukan perbaikan. Metode rekondisi yang efektif meliputi:
Penggilingan dan pemolesan: Menghilangkan retakan permukaan dan mengembalikan akurasi dimensi.
Pengelasan dan pematrian: Memperbaiki retakan yang lebih dalam atau area yang aus, diikuti dengan perlakuan panas untuk memulihkan properti.
Perlakuan panas: Mengeraskan kembali dan mengeraskan alat yang diperbaiki untuk mendapatkan kembali ketangguhan dan kekerasan.
Perawatan kriogenik: Diterapkan pasca perbaikan untuk meningkatkan stabilitas dimensi dan ketahanan aus.
Memilih pendekatan perbaikan yang tepat bergantung pada tingkat kerusakan dan kekritisan alat.
Tip: Periksa perkakas baja cetakan pekerjaan panas secara teratur untuk pemeriksaan panas dini dan terapkan perawatan permukaan seperti nitridasi untuk memperpanjang masa pakai perkakas secara signifikan dan mengurangi waktu henti yang mahal.
Bidang baja cetakan pekerjaan panas berkembang pesat, didorong oleh kebutuhan akan material yang tahan lebih lama dan berkinerja lebih baik dalam kondisi ekstrem. Produsen dan peneliti berfokus pada inovasi yang meningkatkan ketahanan terhadap panas, ketangguhan, dan efisiensi biaya sekaligus mengatasi masalah lingkungan.
Paduan baru sedang direkayasa untuk mendorong batas-batas kinerja baja pekerjaan panas. Baja generasi berikutnya ini sering kali menampilkan kombinasi kromium, molibdenum, vanadium, dan elemen lain yang dioptimalkan untuk meningkatkan kekerasan merah dan ketahanan terhadap kelelahan termal. Beberapa grade inovatif juga menggabungkan elemen paduan mikro yang menyempurnakan struktur butiran, meningkatkan ketangguhan tanpa mengorbankan ketahanan aus. Hal ini menghasilkan baja yang tahan terhadap suhu lebih tinggi dan siklus termal lebih parah, sehingga memperpanjang masa pakai alat dalam aplikasi berat seperti die casting dan forging.
Metalurgi serbuk (PM) merevolusi produksi baja perkakas pekerjaan panas. Baja PM memiliki struktur mikro yang seragam dengan karbida yang tersebar halus, yang secara signifikan meningkatkan ketangguhan dan ketahanan aus. Teknologi ini memungkinkan terciptanya geometri kompleks dan bentuk mendekati jaring, sehingga mengurangi waktu pemesinan dan pemborosan material.
Manufaktur aditif (AM), atau pencetakan 3D, merupakan terobosan lainnya. AM memungkinkan produksi perkakas pekerjaan panas yang disesuaikan dengan saluran pendingin yang rumit dan struktur internal yang dioptimalkan. Menggabungkan bubuk AM dengan PM menawarkan potensi sifat yang disesuaikan dan pembuatan prototipe yang cepat, mempercepat siklus pengembangan dan mengurangi biaya.
Perlakuan panas tetap penting untuk membuka potensi penuh baja pengerjaan panas. Teknik-teknik canggih seperti perlakuan panas atmosfer yang terkontrol dan siklus tempering yang dioptimalkan meningkatkan konsistensi kekerasan dan mengurangi distorsi. Perlakuan kriogenik semakin populer karena mengubah sisa austenit menjadi martensit, sehingga meningkatkan ketahanan aus dan stabilitas dimensi.
Metode rekayasa permukaan, termasuk pelapisan nitridasi dan deposisi uap fisik (PVD), juga mengalami kemajuan. Perawatan ini menghasilkan permukaan yang keras dan tahan aus sekaligus menjaga ketangguhan inti baja, sehingga memperpanjang masa pakai perkakas secara signifikan.
Keberlanjutan menjadi pendorong utama dalam inovasi baja pekerjaan panas. Produsen sedang mengembangkan paduan yang memerlukan pemrosesan yang lebih hemat energi atau memungkinkan masa pakai alat lebih lama, sehingga mengurangi limbah dan konsumsi sumber daya. Strategi daur ulang baja perkakas semakin membaik, memungkinkan pemulihan dan penggunaan kembali elemen paduan bernilai tinggi.
Efisiensi biaya diatasi dengan menyeimbangkan kandungan paduan dan kompleksitas pemrosesan. Baja baru bertujuan untuk memberikan kinerja unggul dengan harga kompetitif, membantu produsen mengurangi waktu henti dan biaya perkakas.
Tip: Gunakan metalurgi serbuk dan teknologi manufaktur aditif untuk menghasilkan perkakas baja cetakan kerja panas dengan sifat unggul dan desain kompleks, sehingga meningkatkan kinerja perkakas dan mengurangi biaya produksi.
Baja perkakas pekerjaan panas menawarkan ketahanan panas, ketangguhan, dan ketahanan aus yang luar biasa untuk manufaktur suhu tinggi. Pemilihan dan perlakuan panas yang tepat memaksimalkan umur dan kinerja alat. Produsen harus menyesuaikan kualitas baja dengan kebutuhan termal dan mekanis tertentu untuk mendapatkan hasil terbaik. Proses lanjutan seperti metalurgi serbuk dan perawatan permukaan meningkatkan kualitas dan umur alat. Memilih pemasok yang andal memastikan kualitas baja dan dukungan teknis yang konsisten. Untuk solusi baja mati pekerjaan panas yang unggul, pertimbangkan nilai dan keahlian yang diberikan oleh ZHONGYUETONG.
A: Baja mati pekerjaan panas adalah jenis baja perkakas yang dirancang untuk mempertahankan kekerasan, ketangguhan, dan ketahanan aus pada suhu tinggi, biasanya antara 480°C dan 760°C. Tidak seperti baja pengerjaan dingin, yang digunakan pada suhu kamar dan kehilangan kekerasannya saat dipanaskan, baja cetakan pengerjaan panas tahan terhadap siklus termal dan pemeriksaan panas, sehingga ideal untuk aplikasi perkakas bersuhu tinggi.
J: Jenis baja cetakan pekerjaan panas mencakup baja berbahan dasar kromium (misalnya, AISI H13), berbahan dasar tungsten, dan berbahan dasar molibdenum. Nilai seperti H13 populer karena ketangguhan dan ketahanan panasnya yang seimbang, sedangkan nilai tungsten dan molibdenum menawarkan kekerasan merah yang unggul dan ketahanan lelah termal untuk kondisi yang lebih ekstrem.
A: Proses perlakuan panas seperti austenitisasi, quenching, dan tempering mengoptimalkan sifat baja die pekerjaan panas dengan meningkatkan kekerasan dan ketangguhan sekaligus mengurangi kerapuhan. Perawatan tingkat lanjut seperti pemrosesan kriogenik dan pengerasan permukaan semakin meningkatkan ketahanan aus dan stabilitas dimensi.
A: Baja die pekerjaan panas banyak digunakan dalam die casting, die ekstrusi, penempaan panas, alat stamping, dan cetakan untuk pemrosesan plastik suhu tinggi. Ketahanan terhadap kelelahan termal dan ketangguhannya yang luar biasa menjadikannya penting untuk perkakas sektor luar angkasa, otomotif, dan energi.
J: Pemilihan bergantung pada suhu pengoperasian, frekuensi siklus termal, kebutuhan ketahanan aus dan benturan, kemampuan mesin, dan biaya. Untuk suhu sedang dan siklus yang sering, baja berbasis kromium seperti H13 cocok, sedangkan kelas tungsten atau molibdenum cocok untuk aplikasi suhu lebih tinggi atau kejutan termal yang parah.
J: Mencegah pemeriksaan panas melalui suhu pengoperasian yang terkontrol, pendinginan yang tepat, dan perawatan permukaan seperti nitridasi membantu memperpanjang umur alat. Inspeksi rutin, penanganan hati-hati, dan perbaikan atau rekondisi tepat waktu juga menjaga kinerja dan mengurangi waktu henti.


