
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 14-11-2025 Asal: Lokasi


Saat membandingkan baja cetakan pekerjaan panas, memahami standar global adalah kunci untuk memilih material yang tepat. Beberapa standar dan organisasi internasional utama mendefinisikan dan mengatur kualitas baja perkakas pekerjaan panas, memastikan kualitas dan kinerja yang konsisten di seluruh dunia.
Standar yang paling dikenal berasal dari AISI (American Iron and Steel Institute), DIN (Deutsches Institut für Normung, Jerman), dan JIS (Japanese Industrial Standards). Setiap organisasi mengkategorikan jenis baja perkakas pekerjaan panas berdasarkan komposisi, sifat mekanik, dan aplikasi yang dimaksudkan. Misalnya, nilai H13 AISI sudah dikenal luas, sedangkan nilai DIN 1,2344 setara dengan nilai di Eropa.
Standar menentukan parameter penting seperti komposisi kimia, kisaran kekerasan, ketangguhan, dan stabilitas termal. Parameter ini penting untuk perbandingan kinerja baja perkakas pekerjaan panas. Misalnya, tingkat kekerasan, yang biasanya diukur dalam Rockwell C (HRC), harus selaras dengan tuntutan penggunaan, menyeimbangkan ketahanan aus dan ketangguhan. Ketangguhan sangat penting untuk menahan retak akibat siklus termal.
Nilai baja referensi silang antar standar membantu dalam perbandingan baja perkakas pekerjaan panas global. Misalnya:
| AISI (AS) | DIN (Jerman) | JIS (Jepang) | Penggunaan Khas |
|---|---|---|---|
| H13 | 1.2344 | SKD61 | Pekerjaan panas die casting, penempaan |
| S7 | 1.2550 | SKT4 | Aplikasi tahan guncangan |
Mengetahui persamaan ini akan membantu para insinyur dalam memilih baja perkakas pekerjaan panas terbaik untuk die casting atau forging, terlepas dari asalnya.
Standar mempengaruhi pemilihan material dengan menentukan ambang batas kinerja minimum, memastikan konsistensi dalam ketahanan panas, sifat keausan, dan kekuatan mekanik. Standardisasi ini menyederhanakan kriteria pemilihan baja perkakas pekerjaan panas secara global, sehingga memungkinkan produsen membandingkan kualitas dengan percaya diri.
Baja pengerjaan panas harus tahan terhadap suhu tinggi dan kondisi abrasif. Standar menentukan rentang kekerasan merah yang dapat diterima (retensi kekerasan pada suhu tinggi) dan ketahanan aus. Misalnya, baja H13 mempertahankan kekerasan hingga sekitar 540°C (1000°F), suatu sifat yang dirinci dalam spesifikasinya.
Perlakuan panas secara signifikan mempengaruhi sifat baja die pekerjaan panas. Standar mencakup proses perlakuan panas yang direkomendasikan—normalisasi, suhu pengerasan, dan rentang temper—untuk mencapai kekerasan dan ketangguhan yang diinginkan. Kepatuhan yang tepat memastikan stabilitas dimensi dan kinerja optimal.
Meskipun terdapat kesetaraan, variasi dalam elemen paduan dan pemrosesan dapat menyebabkan perbedaan kinerja. Misalnya, grade DIN mungkin memiliki kandungan karbon atau vanadium yang sedikit berbeda dibandingkan grade AISI-nya, sehingga memengaruhi ketahanan aus atau ketangguhan. Selain itu, praktik perlakuan panas berbeda-beda di setiap wilayah, sehingga memengaruhi sifat akhir.
Memahami nuansa ini sangat penting ketika membandingkan kualitas baja perkakas pekerjaan panas secara internasional untuk menghindari ketidaksesuaian dalam persyaratan aplikasi.
Tip: Selalu verifikasi pedoman komposisi kimia dan perlakuan panas saat melakukan referensi silang standar baja perkakas pekerjaan panas untuk memastikan kinerja optimal dalam aplikasi spesifik Anda.
| Negara / Wilayah | Badan standar resmi | Standar utama yang relevan dengan baja perkakas pekerjaan panas | Cakupan / Catatan terkait dengan baja perkakas pekerjaan panas |
|---|---|---|---|
| Internasional | ISO (Organisasi Internasional untuk Standardisasi) | ISO 4957:2018 – Baja perkakas | Standar dasar global untuk baja perkakas tempa; secara eksplisit mencakup paduan baja perkakas pengerjaan panas bersama dengan baja perkakas pengerjaan dingin dan baja perkakas kecepatan tinggi. |
| Uni Eropa (anggota CEN secara keseluruhan) | CEN (Komite Standardisasi Eropa) | EN ISO 4957:2018 – Baja perkakas | Adopsi ISO 4957 di Eropa; semua negara anggota CEN diharuskan memberikan EN ISO 4957 status standar nasional, sehingga standar baja perkakas nasional untuk pekerjaan panas didasarkan pada dokumen ini. |
| Jerman | DIN (Deutsches Institut für Normung) | DIN EN ISO 4957:2018 – Werkzeugstähle (Baja perkakas) | Penerapan EN ISO 4957 secara nasional di Jerman; mencakup baja perkakas pengerjaan dingin murni dan paduan, baja perkakas pengerjaan panas (warmarbeitsstähle) , dan baja kecepatan tinggi. |
| Inggris Raya | BSI (Lembaga Standar Inggris) | BS EN ISO 4957:2018 – Baja perkakas | Penerapan EN ISO 4957 di Inggris, identik dengan ISO 4957:2018; termasuk kelompok baja perkakas pekerjaan panas paduan. |
| Perancis | AFNOR (Asosiasi Française de Normalisasi) | NF EN ISO 4957 – Aciers à outils (Baja perkakas) | Adopsi EN ISO 4957 di Perancis; teks tersebut secara eksplisit mencantumkan 'aciers à outils alliés pour travail à chaud' (baja perkakas paduan untuk pekerjaan panas). |
| Italia, Spanyol, dan negara UE lainnya | Badan standar nasional (misalnya UNI, UNE, dll.) | Nasional EN ISO 4957 Adopsi | Melalui peraturan CEN, negara-negara ini mengadopsi EN ISO 4957 tanpa perubahan sebagai standar nasional, sehingga persyaratan baja perkakas pekerjaan panas mereka selaras dengan ISO 4957. |
| Amerika Serikat | ASTM International (sebelumnya asosiasi AISI untuk penunjukan) | ASTM A681 – Spesifikasi Standar untuk Paduan Baja Perkakas | Mencakup persyaratan kimia, mekanik, dan fisik untuk baja perkakas paduan tempa, dan mengklasifikasikannya ke dalam jenis (termasuk baja perkakas pekerjaan panas ) yang digunakan untuk perkakas, cetakan, dan perlengkapan. |
| Jepang | JSA / JISC – Komite Standar Industri Jepang | JIS G 4404 – Baja perkakas paduan | Standar nasional untuk baja perkakas paduan, berdasarkan ISO 4957. Standar ini menetapkan baja perkakas paduan untuk perkakas pemotong, perkakas tahan benturan, baja cetakan pengerjaan dingin dan pengerjaan panas (pekerjaan panas) , termasuk SKD61, SKT4, dll. |
| Tiongkok (RRC) | SAC / AQSIQ – Sistem standar nasional GB | GB/T 1299-2014 – Baja perkakas dan cetakan | Standar nasional untuk baja perkakas dan cetakan; Ruang lingkupnya mencakup baja perkakas/cetakan canai panas, tempa, dan tarik dingin. Bagian klasifikasi membedakan baja untuk pekerjaan tekanan, termasuk baja untuk pekerjaan tekanan panas (UHP) dan baja untuk pekerjaan tekanan dingin, sehingga termasuk baja cetakan pekerjaan panas. |
| Rusia / CIS | Gost (Dewan Antarnegara untuk Standardisasi, Metrologi dan Sertifikasi) | GOST 5950-2000 – Baja perkakas paduan | Standar antar negara bagian untuk produk yang terbuat dari baja perkakas paduan (batang, strip, kumparan, tempa, dll.). Digunakan untuk spesifikasi baja perkakas, termasuk grade pekerjaan panas (misalnya 5KHNM) yang diketahui setara dengan grade pekerjaan panas EN seperti 55NiCrMoV7 (1,2714). |
| India | BIS (Biro Standar India) | IS 3748 – Baja perkakas dan cetakan – Spesifikasi | Spesifikasi nasional untuk baja perkakas dan baja cetakan karbon biasa dan paduan dalam bentuk batangan, blanko, cincin, dll., yang mampu dikeraskan dan ditempa untuk aplikasi pengerjaan dingin dan pengerjaan panas . Seringkali diselaraskan/dikaitkan dengan persyaratan ISO 4957 dalam revisi terbaru. |
| Korea Selatan | KATS / KSA – Standar Industri Korea (KS) | KS D 3753 – Baja perkakas paduan | Bagian dari seri KS D (baja). Dalam KS, baja perkakas distandarisasi dalam dokumen terpisah untuk baja perkakas karbon, kecepatan tinggi, dan paduan (KS D 3753). Baja perkakas paduan di bawah standar ini mencakup mutu baja perkakas pekerjaan panas yang digunakan untuk cetakan dan perkakas. |
| Brazil | ABNT (Associação Brasileira de Normas Técnicas) | ABNT NBR ISO 4957 – Baja perkakas | Penerapan ISO 4957 secara nasional di Brasil. Literatur teknis di Brasil secara eksplisit merujuk pada ABNT NBR ISO 4957 sebagai standar yang mendefinisikan klasifikasi dan persyaratan untuk baja perkakas, termasuk baja perkakas pengerjaan panas dan prosedur perlakuan panas yang sesuai. |
| Negara-negara Amerika Latin lainnya (misalnya Argentina, Meksiko, Chili) | Badan standar nasional (IRAM, NMX/ONNCCE, INN, dll.) | Biasanya mengadopsi ISO 4957 atau EN ISO 4957 sebagai standar nasional | Banyak pemasok baja dan perkakas Amerika Latin merujuk pada penyelarasan ISO 4957/EN ISO 4957 untuk baja perkakas, sehingga baja perkakas pekerjaan panas secara tidak langsung distandarisasi melalui penerapan ISO 4957. (Praktik adopsi mengikuti pola yang sama seperti pada CEN dan ABNT.) |
| Praktek industri multi-regional | – | Tabel referensi silang AISI/DIN/JIS (misal H13 = 1,2344 = SKD61) | Meskipun bukan merupakan standar tersendiri, banyak produsen dan lembar data memetakan baja cetakan panas pada ASTM/AISI, DIN EN ISO 4957, dan JIS G 4404 , sehingga membantu menghubungkan standar nasional (misalnya H13 ↔ DIN 1.2344 ↔ JIS SKD61) dalam kerangka standar resmi di atas. |
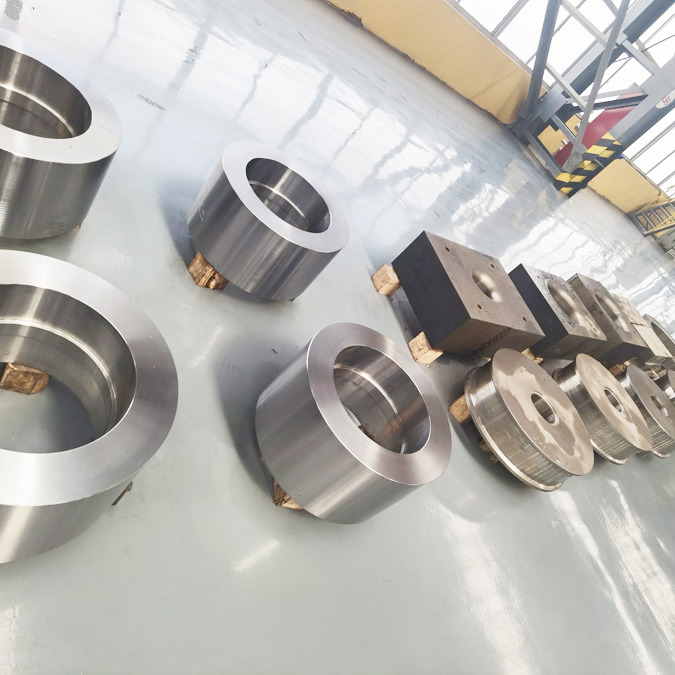
Memahami komposisi kimia dan sifat mekanik baja cetakan pekerjaan panas sangat penting untuk perbandingan dan pemilihan baja perkakas pekerjaan panas yang efektif. Baja ini direkayasa dengan elemen paduan spesifik yang memengaruhi kinerjanya dalam kondisi yang berat.
Baja cetakan panas biasanya mengandung karbon, kromium, molibdenum, dan vanadium sebagai elemen paduan utama. Masing-masing memainkan peran penting:
Karbon (C): Meningkatkan kekerasan dan kekuatan tetapi dapat mengurangi ketangguhan jika terlalu tinggi.
Kromium (Cr): Meningkatkan kemampuan pengerasan, ketahanan aus, dan ketahanan korosi.
Molibdenum (Mo): Meningkatkan ketangguhan dan kekerasan merah, membantu baja mempertahankan kekuatan pada suhu tinggi.
Vanadium (V): Berkontribusi pada ketahanan aus dan menghaluskan struktur butiran, meningkatkan ketangguhan.
Elemen-elemen ini membentuk karbida yang meningkatkan ketahanan aus dan stabilitas termal, penting untuk jenis baja perkakas pekerjaan panas yang digunakan dalam die casting dan forging.
Misalnya, baja perkakas pekerjaan panas H13 mengandung sekitar 0,35–0,45% karbon, 4,75–5,50% kromium, 1,10–1,75% molibdenum, dan 0,80–1,20% vanadium. Komposisi seimbang ini menawarkan ketangguhan dan retensi kekerasan yang sangat baik pada suhu tinggi, menjadikannya salah satu baja perkakas kerja panas terbaik untuk die casting.
Sebaliknya, baja perkakas S7 memiliki karbon yang sedikit lebih tinggi (0,45–0,55%) dan kromium lebih rendah (3,10–3,40%), lebih berfokus pada ketahanan terhadap guncangan daripada stabilitas termal. Perbedaan ini menyoroti pentingnya komposisi dalam menyesuaikan spesifikasi baja pekerjaan panas dengan kebutuhan aplikasi.
Pertimbangan utama dalam pemilihan baja perkakas pekerjaan panas adalah menyeimbangkan kekerasan dan ketangguhan. Elemen pembentuk karbon dan karbida yang lebih tinggi meningkatkan kekerasan dan ketahanan aus namun dapat mengurangi ketangguhan, sehingga menyebabkan kerapuhan. Sebaliknya, menurunkan kandungan karbon akan meningkatkan ketangguhan dan ketahanan terhadap kelelahan termal, namun mungkin mengorbankan beberapa ketahanan aus.
Produsen harus mempertimbangkan trade-off ini berdasarkan lingkungan operasional. Misalnya, cetakan ekstrusi memerlukan baja dengan ketangguhan dan stabilitas termal yang tinggi, sedangkan cetakan pemangkasan mengutamakan ketahanan aus.
Stabilitas termal, terutama kekerasan merah, adalah kemampuan baja cetakan panas untuk mempertahankan kekerasan pada suhu tinggi. Baja pengerjaan panas seperti H13 mempertahankan kekerasan hingga sekitar 540°C (1000°F), hal ini penting untuk perkakas yang terkena siklus pemanasan dan pendinginan yang cepat.
Paduan dengan molibdenum dan vanadium meningkatkan sifat ini. Varian dengan rasio karbida yang dioptimalkan, seperti baja kelas khusus 1,2343, menunjukkan peningkatan kekuatan tarik dan ketangguhan pada suhu tinggi.
Ketahanan aus bergantung pada kuantitas dan distribusi karbida yang dibentuk oleh kromium, vanadium, dan molibdenum. Karbida ini melindungi permukaan baja dari abrasi dan erosi selama operasi pekerjaan panas.
Kekuatan lelah, atau ketahanan terhadap inisiasi dan perambatan retak di bawah beban siklik, ditingkatkan dengan paduan yang hati-hati dan perlakuan panas. Baja dengan komposisi seimbang menghindari kegagalan dini dalam aplikasi pengecoran atau penempaan yang menuntut.
Kandungan paduan yang lebih tinggi dapat mengurangi kemampuan mesin, sehingga memerlukan perkakas dan proses khusus. Misalnya, baja dengan kandungan vanadium yang lebih tinggi lebih keras namun lebih sulit untuk dikerjakan.
Parameter perlakuan panas harus disesuaikan dengan komposisi baja untuk mencapai kekerasan dan ketangguhan yang diinginkan. Tingkat pengerasan udara seperti A2 dan H13 memerlukan siklus austenisasi dan tempering yang presisi untuk mengoptimalkan kinerja dan meminimalkan distorsi.
Tip: Saat membandingkan mutu baja perkakas kerja panas, selalu pertimbangkan keseimbangan elemen paduan agar sesuai dengan kekerasan, ketangguhan, dan stabilitas termal dengan kebutuhan aplikasi spesifik Anda untuk umur dan kinerja cetakan yang optimal.
Saat memilih baja die pekerjaan panas, memahami perbedaan nilai populer sangat penting untuk kinerja optimal. Setiap grade menawarkan sifat unik yang disesuaikan dengan aplikasi spesifik, menjadikan perbandingan grade baja perkakas pekerjaan panas sebagai langkah penting dalam pemilihan material.
H13 adalah kelas baja die pekerjaan panas yang paling banyak digunakan secara global. Ini mengandung sekitar 0,35–0,45% karbon, 4,75–5,50% kromium, 1,10–1,75% molibdenum, dan 0,80–1,20% vanadium. Komposisi paduan yang seimbang ini memberikan ketangguhan dan ketahanan aus yang sangat baik sekaligus mempertahankan kekerasan pada suhu tinggi hingga sekitar 540°C (1000°F). Kemampuannya untuk menahan kelelahan termal dan menjaga stabilitas dimensi menjadikannya ideal untuk die casting, die ekstrusi, die tempa, dan bilah geser panas. Fleksibilitas H13 juga meluas ke beberapa aplikasi pekerjaan dingin yang mengutamakan ketangguhan dibandingkan ketahanan aus.
Baja perkakas S7 dikenal karena ketahanan dan ketangguhannya yang luar biasa terhadap guncangan. Dengan kandungan karbon yang lebih tinggi (0,45–0,55%) dan kromium yang lebih rendah (3,10–3,40%) dibandingkan dengan H13, S7 unggul dalam aplikasi yang melibatkan beban benturan berat dibandingkan paparan panas yang berkepanjangan. Komposisinya meningkatkan ketangguhan benturan, sehingga cocok untuk pahat, pelubang, cetakan paku keling, dan bilah geser. Meskipun menawarkan ketahanan terhadap panas sedang, S7 paling baik digunakan saat alat menghadapi guncangan dan benturan secara tiba-tiba, bukan pada suhu tinggi yang terus-menerus.
Nilai DIN 1,2344 sering dianggap setara dengan AISI H13 di Eropa. Kedua baja tersebut memiliki komposisi kimia dan sifat mekanik yang serupa, termasuk kandungan kromium, molibdenum, dan vanadium. Namun, perbedaan kecil dalam pedoman paduan dan perlakuan panas dapat mempengaruhi kinerja. Misalnya, 1,2344 terkadang memiliki kandungan molibdenum yang sedikit lebih tinggi, sehingga meningkatkan kekerasan warna merah dan ketahanan aus. Saat membandingkan kualitas ini, penting untuk meninjau spesifikasi baja pengerjaan panas dan proses perlakuan panas untuk memastikan kesesuaian terbaik untuk aplikasi Anda.
Beberapa varian paduan khusus baja cetakan pekerjaan panas telah muncul, dengan fokus pada optimalisasi ketangguhan, ketahanan aus, atau stabilitas termal. Misalnya, varian 1,2343 dengan pengurangan karbon dan peningkatan vanadium meningkatkan ketangguhan tanpa mengorbankan kekerasan. Yang lain menggunakan kobalt untuk meningkatkan kekuatan pada suhu tinggi. Nilai khusus ini bermanfaat dalam industri yang memerlukan masa pakai cetakan yang lebih lama dan ketahanan terhadap kelelahan termal, seperti ekstrusi aluminium dan pengecoran cetakan bertekanan tinggi.
Industri Die Casting: H13 tetap menjadi baja perkakas kerja panas pilihan untuk die casting karena ketahanan lelah termal dan retensi kekerasannya yang sangat baik. Keseimbangan antara ketangguhan dan ketahanan aus memastikan masa pakai die lebih lama di bawah tekanan termal siklik.
Industri Penempaan: H13 dan setara Eropa 1,2344 banyak digunakan. Namun, dalam aplikasi yang menuntut ketangguhan lebih tinggi untuk menahan guncangan mekanis, S7 atau yang setara dipilih.
Cetakan Injeksi Plastik: H13 dan variannya umum digunakan karena kemampuannya mempertahankan permukaan akhir dan menahan keausan selama siklus pencetakan suhu tinggi.
Alat Berdampak Berat: Ketahanan guncangan S7 menjadikannya ideal untuk peralatan di pertambangan dan konstruksi, di mana beban benturan sering terjadi.
Memahami perbedaan ini membantu produsen dan insinyur mengambil keputusan yang tepat ketika membandingkan kualitas baja perkakas kerja panas secara global.
Tip: Saat membandingkan mutu baja cetakan panas seperti H13 dan S7, fokuslah pada keseimbangan antara ketahanan lelah termal dan ketangguhan benturan agar sesuai dengan suhu dan tuntutan beban aplikasi Anda secara efektif.
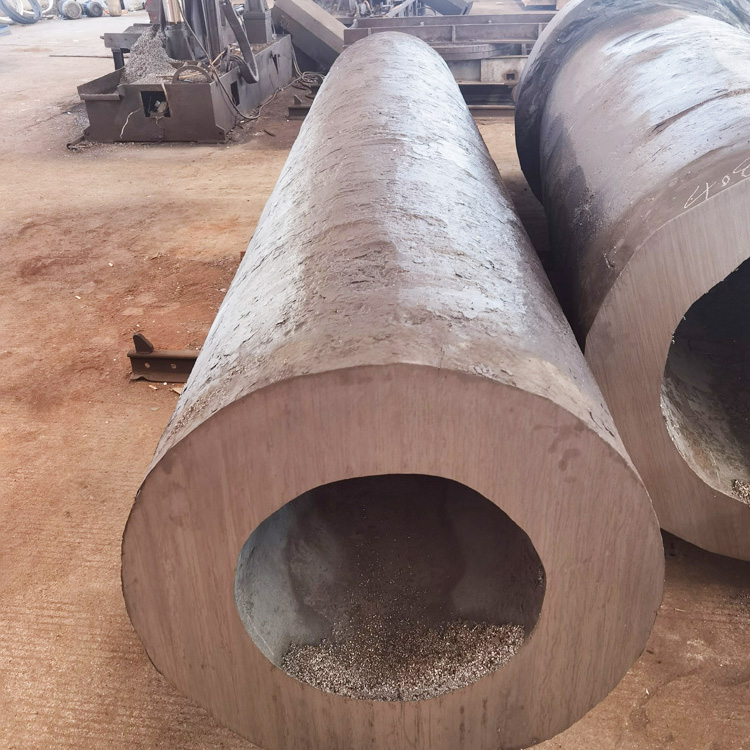
Saat membandingkan baja cetakan pekerjaan panas, memahami kinerja dalam kondisi suhu tinggi sangatlah penting. Baja perkakas kerja panas beroperasi di lingkungan yang menghadapi panas terik, siklus termal, dan keausan abrasif. Faktor-faktor ini sangat mempengaruhi pemilihan dan perbandingan kinerjanya.
Baja pengerjaan panas harus tahan terhadap pelunakan dan deformasi yang disebabkan oleh panas. Ketahanan panas mengacu pada kemampuan baja untuk mempertahankan kekuatan dan kekerasan pada suhu tinggi yang biasanya berkisar antara 400°C hingga 600°C (750°F hingga 1100°F). Sebaliknya, kelelahan termal adalah kapasitas baja untuk menahan siklus pemanasan dan pendinginan berulang-ulang tanpa retak atau kehilangan ketangguhannya. Nilai seperti H13 unggul di sini, menjaga integritas struktural di bawah perubahan suhu yang cepat yang biasa terjadi pada die casting dan forging.
Retensi kekerasan, sering disebut kekerasan merah, adalah properti utama dalam perbandingan kinerja baja perkakas pekerjaan panas. Ini menunjukkan seberapa baik baja mempertahankan kekerasannya saat menyala merah panas. Misalnya, baja H13 biasanya mempertahankan kekerasan hingga sekitar 540°C (1000°F), menjadikannya salah satu baja perkakas kerja panas terbaik untuk die casting. Retensi ini sebagian besar disebabkan oleh unsur paduan seperti molibdenum dan vanadium, yang membentuk karbida stabil yang tahan terhadap pelunakan.
Ketahanan aus sangat penting untuk perkakas yang terkena bahan abrasif dan tekanan mekanis pada suhu tinggi. Baja pengerjaan panas mengandung karbida kromium, vanadium, dan molibdenum yang meningkatkan kekerasan permukaan dan mengurangi keausan. Namun, ada keseimbangan yang harus dicapai—terlalu banyak kekerasan dapat mengurangi ketangguhan, sehingga menyebabkan keretakan akibat kelelahan termal. Memilih grade yang tepat memerlukan analisis kondisi aplikasi tertentu, seperti beban dan suhu.
Perlakuan panas, terutama tempering, secara signifikan mempengaruhi sifat baja die pengerjaan panas. Pengerasan pada suhu tinggi meningkatkan ketangguhan dan mengurangi kerapuhan tetapi dapat menurunkan kekerasan jika dilakukan secara berlebihan. Misalnya, H13 sering kali diatur antara 1000°F dan 1200°F (538°C hingga 649°C) untuk mengoptimalkan kinerja. Jumlah siklus temper juga penting; beberapa siklus dapat menstabilkan struktur mikro, meningkatkan ketahanan terhadap kelelahan termal. Perlakuan panas yang tepat sesuai dengan spesifikasi baja pekerjaan panas memastikan stabilitas dimensi dan kekerasan yang konsisten.
Dalam die casting, baja seperti H13 dan setaranya (DIN 1.2344, JIS SKD61) mendominasi karena ketahanan panas dan sifat ausnya yang sangat baik. Mereka tahan terhadap guncangan termal siklik dari injeksi dan pemadatan logam cair. Untuk penempaan, dimana beban tumbukan lebih tinggi, grade seperti S7 menawarkan ketahanan guncangan yang unggul namun memiliki kekerasan merah yang lebih rendah dibandingkan dengan H13. Hal ini membuat S7 lebih cocok untuk perkakas yang menghadapi guncangan mekanis mendadak dibandingkan panas tinggi yang terus-menerus.
Varian paduan khusus dengan rasio bekas karbon dan karbida yang disesuaikan, seperti baja 1,2343 tertentu yang dimodifikasi, menunjukkan peningkatan ketangguhan dan ketahanan terhadap kelelahan termal. Peningkatan ini memperpanjang masa pakai cetakan dan mengurangi pemeliharaan dalam pengoperasian yang berat.
Tip: Saat memilih baja die pengerjaan panas, prioritaskan grade yang mempertahankan kekerasan dan ketangguhan pada suhu puncak operasi Anda untuk memastikan ketahanan dan mengurangi waktu henti.
Saat bekerja dengan baja die pekerjaan panas, langkah-langkah pembuatan dan pemrosesan secara signifikan mempengaruhi kinerja akhir. Memahami perlakuan panas, kemampuan mesin, stabilitas dimensi, dan metode produksi membantu mengoptimalkan masa pakai dan fungsionalitas alat.
Perlakuan panas sangat penting untuk perbandingan sifat baja perkakas pekerjaan panas. Biasanya, baja ini mengalami austenitisasi, pendinginan (biasanya pendinginan udara untuk grade seperti H13), dan beberapa siklus temper. Perlakuan panas yang tepat akan menghasilkan kekerasan, ketangguhan, dan stabilitas termal yang diinginkan. Misalnya, H13 biasanya diastenisasi antara 1825°F dan 1900°F, kemudian ditempa pada 1000°F hingga 1200°F untuk menyeimbangkan kekerasan dan ketangguhan. Tempering yang berlebihan dapat mengurangi kekerasan, sedangkan temper yang terlalu rendah berisiko menyebabkan kerapuhan. Mematuhi spesifikasi baja pekerjaan panas memastikan stabilitas dimensi dan ketahanan terhadap kelelahan termal.
Baja cetakan pengerjaan panas umumnya memiliki kemampuan mesin sedang karena kandungan paduannya. Nilai seperti H13, dengan vanadium dan molibdenum yang lebih tinggi, mungkin lebih sulit untuk dikerjakan dibandingkan nilai yang lebih sederhana seperti O1. Pemesinan dalam keadaan anil merupakan standar untuk menghindari keausan dan distorsi pahat. Penyelesaian permukaan, termasuk penggilingan dan pemolesan, sering kali diperlukan untuk mencapai toleransi yang ketat dan permukaan yang halus, terutama untuk aplikasi die casting di mana kualitas permukaan mempengaruhi hasil pengecoran. Pelapisan seperti nitridasi atau PVD dapat semakin meningkatkan kekerasan permukaan dan mengurangi gesekan.
Mengontrol distorsi selama perlakuan panas dan pemesinan sangat penting. Baja pengerasan udara seperti A2 dan H13 menunjukkan distorsi yang lebih sedikit dibandingkan dengan baja pengerasan air atau minyak. Pemasangan yang tepat, laju pemanasan dan pendinginan yang terkontrol, serta proses menghilangkan stres membantu menjaga akurasi dimensi. Distorsi dapat menyebabkan pengerjaan ulang yang mahal atau kegagalan cetakan dini, jadi mengikuti pedoman perlakuan panas dan memilih baja dengan stabilitas dimensi yang baik sangatlah penting.
Baja perkakas kerja panas metalurgi serbuk (PM) menawarkan peningkatan homogenitas, ketangguhan, dan ketahanan aus dibandingkan dengan baja yang diproduksi secara konvensional. Baja PM memiliki karbida yang halus dan terdistribusi secara merata, sehingga mengurangi segregasi dan meningkatkan kinerja dalam siklus termal. Namun, baja PM biasanya lebih mahal dan mungkin memerlukan pemrosesan khusus. Baja konvensional tetap banyak digunakan karena efektivitas biaya dan kinerja yang memadai dalam banyak aplikasi. Pemilihan antara PM dan produksi konvensional bergantung pada permintaan aplikasi dan anggaran.
Menerapkan pelapisan dan perawatan permukaan dapat memperpanjang umur baja cetakan pekerjaan panas. Teknik seperti nitridasi menciptakan lapisan permukaan yang mengeras sehingga meningkatkan ketahanan aus dan mengurangi rasa sakit. Lapisan deposisi uap fisik (PVD) menambahkan lapisan tipis dan keras yang mengurangi gesekan dan meningkatkan kekerasan permukaan. Lapisan oksida hitam memberikan ketahanan terhadap korosi dan mengurangi pantulan cahaya. Perlakuan ini melengkapi sifat inheren baja pengerjaan panas, sehingga cocok untuk operasi pengecoran dan penempaan volume tinggi.
Tip: Ikuti siklus perlakuan panas yang tepat dan pertimbangkan pelapisan permukaan untuk memaksimalkan kinerja baja cetakan pekerjaan panas dan meminimalkan distorsi dalam lingkungan manufaktur yang menuntut.
Memilih baja die hot work terbaik memerlukan pertimbangan cermat terhadap permintaan unik aplikasi Anda. Faktor-faktor seperti suhu, beban, benturan, dan keausan semuanya mempengaruhi kualitas baja yang ideal. Memahami kriteria pemilihan baja perkakas pekerjaan panas memastikan Anda mendapatkan baja cetakan yang memiliki kinerja andal dan tahan lebih lama.
Mulailah dengan mengevaluasi suhu pengoperasian. Baja pengerjaan panas seperti H13 mempertahankan kekerasan hingga sekitar 540°C (1000°F), menjadikannya sangat baik untuk die casting dan forging di mana ketahanan terhadap panas sangat penting. Jika aplikasi Anda melibatkan beban benturan atau guncangan tinggi, pertimbangkan baja seperti S7, yang menawarkan ketangguhan dan ketahanan guncangan yang unggul namun kekerasan merahnya lebih rendah.
Jenis muatan juga penting. Beban berat yang terus menerus memerlukan baja dengan kekuatan lelah dan ketahanan aus yang tinggi, sedangkan beban yang terputus-putus atau benturan memerlukan baja dengan ketangguhan yang lebih tinggi. Misalnya, cetakan ekstrusi mendapat manfaat dari baja yang menyeimbangkan stabilitas termal dengan ketangguhan, sedangkan cetakan pemangkasan memprioritaskan ketahanan aus.
Ketahanan aus dan ketangguhan sering kali bersaing dalam perbandingan sifat baja perkakas pekerjaan panas. Elemen pembentuk karbon dan karbida yang lebih tinggi meningkatkan ketahanan aus namun dapat mengurangi ketangguhan, sehingga menyebabkan kerapuhan. Sebaliknya, baja dengan kandungan karbon lebih rendah dan rasio karbida yang dioptimalkan, seperti varian khusus 1,2343, meningkatkan ketangguhan tanpa mengorbankan terlalu banyak kekerasan.
Memilih keseimbangan yang tepat bergantung pada paparan alat Anda terhadap keausan abrasif versus guncangan mekanis. Jika proses Anda sering menyebabkan siklus termal dan abrasi, prioritaskan ketahanan aus. Untuk peralatan yang menghadapi benturan mendadak, ketangguhan harus diutamakan.
Meskipun grade baja die hot work premium mungkin memiliki biaya awal yang lebih tinggi, daya tahannya mengurangi waktu henti dan frekuensi penggantian. Analisis siklus hidup membantu mempertimbangkan pengeluaran awal terhadap penghematan jangka panjang. Misalnya saja, investasi pada H13 atau setara dengan 1,2344 di Eropa sering kali menghasilkan umur die yang lebih lama untuk aplikasi die casting.
Alternatif berbiaya lebih rendah mungkin cocok untuk lingkungan yang tidak terlalu menuntut, namun dapat mempercepat keausan atau kegagalan pada tekanan termal atau mekanis yang tinggi. Selalu pertimbangkan pemeliharaan, waktu henti, dan potensi biaya sisa saat membandingkan opsi kelas baja cetakan panas.
Standar baja perkakas kerja panas global memungkinkan Anda membandingkan mutu setara di berbagai sistem. Misalnya, AISI H13 sesuai dengan DIN 1.2344 dan JIS SKD61. Referensi silang membantu ketika mencari bahan secara internasional atau berpindah pemasok.
Namun, perbedaan kecil dalam komposisi kimia atau pedoman perlakuan panas dapat memengaruhi kinerja. Selalu tinjau spesifikasi baja pekerjaan panas dengan cermat untuk memastikan grade yang dipilih memenuhi tuntutan termal dan mekanis aplikasi Anda.
Terakhir, manfaatkan keahlian ahli metalurgi, insinyur perkakas, dan pemasok baja. Mereka dapat memberikan wawasan tentang perbandingan kinerja baja perkakas pekerjaan panas dan membantu menyesuaikan pemilihan material dengan kondisi proses Anda.
Banyak pemasok menawarkan lembar data terperinci, rekomendasi perlakuan panas, dan studi kasus. Berinteraksi dengan mereka di awal tahap desain atau pengadaan dapat mencegah ketidaksesuaian yang merugikan dan meningkatkan umur alat.
Tip: Saat memilih baja die pekerjaan panas, sesuaikan suhu dan tuntutan benturan alat Anda dengan keseimbangan kekerasan dan ketangguhan baja untuk memaksimalkan kinerja dan masa pakai.
Menavigasi standar global sangat penting untuk memilih baja cetakan pekerjaan panas yang optimal. Memahami perbandingan utama membantu mencocokkan kualitas baja dengan aplikasi tertentu. Standar memastikan kinerja yang konsisten dalam ketahanan panas, ketangguhan, dan keausan. Pengembangan di masa depan berfokus pada peningkatan stabilitas dan daya tahan termal. Produsen dan insinyur harus secara hati-hati menyeimbangkan kekerasan dan ketangguhan sambil berkonsultasi dengan para ahli. ZHONGYUETONG menawarkan baja die hot work berkualitas tinggi yang dirancang untuk kinerja unggul dan masa pakai yang lama, memberikan solusi berharga untuk memenuhi kebutuhan industri yang menuntut.
J: Standar baja perkakas pekerjaan panas global, seperti AISI, DIN, dan JIS, menentukan pedoman komposisi kimia, kekerasan, ketangguhan, dan perlakuan panas. Standar internasional ini memungkinkan perbandingan nilai baja perkakas pekerjaan panas yang efektif dan memastikan kinerja yang konsisten di seluruh dunia.
J: Baja cetakan pengerjaan panas dirancang untuk mempertahankan kekerasan dan ketangguhan pada suhu tinggi (hingga ~540°C), sedangkan baja perkakas pengerjaan dingin dioptimalkan untuk aplikasi suhu lebih rendah. Memahami baja perkakas kerja panas vs baja perkakas kerja dingin membantu memilih material terbaik untuk kelelahan termal dan ketahanan aus.
J: Baja cetakan pekerjaan panas H13 menawarkan kekerasan merah yang sangat baik, ketahanan lelah termal, dan sifat aus, menjadikannya salah satu baja perkakas pekerjaan panas terbaik untuk pengecoran mati. Elemen paduannya yang seimbang memastikan ketahanan di bawah tekanan termal siklik.
A: Kriteria pemilihan meliputi suhu pengoperasian, jenis beban, ketahanan benturan, ketahanan aus, dan kompatibilitas dengan standar baja perkakas pekerjaan panas internasional. Menyeimbangkan kekerasan dan ketangguhan berdasarkan tuntutan aplikasi sangat penting untuk kinerja cetakan yang optimal.
J: Perlakuan panas yang tepat, termasuk siklus austenitisasi dan temper, memengaruhi kekerasan, ketangguhan, dan stabilitas dimensi. Mematuhi spesifikasi baja kerja panas memastikan bahwa baja mempertahankan sifat mekaniknya dan tahan terhadap kelelahan termal selama penggunaan.
Tidak ada satu baja yang 'terbaik'—peralatan yang berbeda memerlukan sifat yang berbeda pula.
Untuk perkakas pekerjaan panas , baja terbaik adalah:
H13 / 1.2344 / SKD61 → Baja pekerjaan panas yang paling banyak digunakan
H11 / 1.2343 → Ketangguhan lebih tinggi, kekuatan panas sedikit lebih rendah
H21 / 1.2581 → Kekerasan panas tertinggi, terbaik untuk suhu sangat tinggi
5CrNiMo → Baja mati tempa panas tradisional
3Cr2W8V → Ketahanan lelah termal yang tinggi
Untuk perbandingan standar global , 'terbaik' bergantung pada aplikasi:
| Aplikasi | Baja Terbaik |
|---|---|
| Pengecoran mati | H13 |
| Ekstrusi mati | H13 / H21 |
| Penempaan panas | H13 / 5CrNiMo |
| Pisau geser panas | H21/H13 |
Standar ISO utama untuk baja perkakas adalah:
ISO 4957 — Baja Perkakas
Standar ini mendefinisikan:
Komposisi kimia
Sifat mekanik
Klasifikasi baja perkakas
Nilai internasional yang setara
Baja perkakas kerja panas dalam ISO 4957 meliputi:
X40CrMoV5-1 (setara dengan H13)
X38CrMoV5-3 (setara dengan H11)
X30WCrV9-3 (setara dengan H21)
Secara global, baja perkakas diklasifikasikan menjadi enam kategori:
Baja Perkakas Pekerjaan Dingin (seri O, A, D)
Baja Perkakas Pekerjaan Panas (seri H: H10–H21)
Baja Berkecepatan Tinggi (seri M, T)
Baja Perkakas Tahan Guncangan (seri S)
Baja Cetakan Plastik (seri P)
Baja Perkakas Tujuan Khusus (seri L, F, W)
Baja pekerjaan panas (H13, H11, H21) hanya satu kategori dalam klasifikasi global ini.
Tiga standar ISO yang paling banyak direferensikan untuk baja perkakas dan teknik adalah:
ISO 4957 — Baja Perkakas
ISO 4948 — Klasifikasi Baja
ISO 683 - Baja yang dapat diberi perlakuan panas, Baja Paduan, dan Baja Khusus
Standar-standar ini membantu membandingkan kualitas baja perkakas di seluruh wilayah global.
| Properti | O1 | D2 |
|---|---|---|
| Kategori | Baja perkakas kerja dingin | Baja kerja dingin karbon tinggi dan kromium tinggi |
| Kekerasan | 57–62 HRC | 58–62 HRC |
| Kekerasan | Lebih tinggi | Lebih rendah |
| Ketahanan aus | Sedang | Sangat tinggi |
| Ketahanan korosi | Rendah | Sedang |
| Perawatan panas | Pengerasan minyak | Pengerasan udara |
Baik O1 dan D2 adalah baja pengerjaan dingin , bukan baja pengerjaan panas.
Mereka muncul dalam grafik perbandingan baja perkakas global karena mewakili dua kategori penting:
Pengerasan minyak (seri O)
Kromium tinggi (seri D)
O1 adalah baja perkakas kerja dingin pengerasan minyak yang dikenal karena:
Stabilitas dimensi tinggi
Ketangguhan yang bagus
Perlakuan panas yang mudah
Kemampuan mesin yang baik
Komposisi khas:
0,9%C
0,5% Mn
0,5% Kr
1,0% W
Standar yang setara:
KERIUHAN: 1.2510
JIS: SKS3
ISO: 90MnWCr5
Setara global:
| Standar | Kelas |
|---|---|
| AISI | O1 |
| KERIUHAN | 1.2510 |
| JIS | SKS3 |
| ISO | 90MnWCr5 |
| Inggris | BO1 |
| Tiongkok (GB) | T10MnCrW |
O1 memiliki:
Ketangguhan lebih baik dari D2
Ketangguhan lebih rendah dari S7
Ketangguhan yang baik untuk aplikasi pekerjaan dingin
Struktur mikro O1 mengandung karbida halus, sehingga memberikan kombinasi yang baik dari:
Retensi tepi
Tahan terhadap chipping
Stabilitas dimensi
Namun sekali lagi—ini bukanlah baja perkakas yang dikerjakan dengan panas.
Untuk aplikasi pekerjaan panas , pemimpin globalnya adalah:
H13 (AISI) = 1,2344 (DIN) = SKD61 (JIS)
Karena ini memberikan keseimbangan terbaik dari:
Kekuatan panas
Ketahanan terhadap kelelahan termal
Kekerasan
pengerasan


