
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 14-11-2025 Asal: Lokasi


Pernah bertanya-tanya mengapa H13 adalah pilihan utama pekerjaan panas baja mati ? Sifatnya yang unik membuatnya menonjol. Baja die pekerjaan panas sangat penting untuk peralatan industri bersuhu tinggi. H13 menawarkan keseimbangan terbaik antara ketangguhan dan ketahanan panas. Dalam postingan ini, Anda akan mempelajari mengapa H13 begitu populer dan apa yang membuatnya ideal untuk aplikasi yang menuntut.
Baja die kerja panas H13 memiliki kinerja luar biasa berkat komposisi kimia yang seimbang. Ini mengandung sekitar 0,32–0,45% karbon, 4,75–5,50% kromium, 1,10–1,75% molibdenum, dan 0,80–1,20% vanadium. Elemen-elemen ini bekerja sama untuk memberikan sifat baja perkakas H13 yang penting untuk aplikasi pekerjaan panas. Kromium meningkatkan ketahanan aus dan perlindungan oksidasi, sementara molibdenum dan vanadium meningkatkan ketangguhan dan kekerasan panas. Campuran unik ini menghasilkan baja yang tahan terhadap kelelahan termal dan mempertahankan kekerasan bahkan pada suhu tinggi, menjadikannya baja cetakan panas kelas H13 yang disukai.
Salah satu alasan utama memilih baja H13 adalah ketahanannya yang luar biasa terhadap kelelahan termal. Pada perkakas kerja panas, siklus pemanasan dan pendinginan yang berulang dapat menyebabkan keretakan dan kegagalan dini. Susunan kimia dan struktur mikro H13 memberikan ketahanan yang sangat baik terhadap pemeriksaan panas dan guncangan termal. Daya tahan ini mengurangi waktu henti dan frekuensi penggantian, yang merupakan keuntungan besar dalam industri seperti die casting dan forging di mana peralatan menghadapi siklus termal yang intens.
Baja H13 mempertahankan kekuatan mekanik dan kekerasannya pada suhu hingga sekitar 540°C (1000°F). Stabilitas suhu tinggi ini sangat penting untuk baja die pekerjaan panas yang digunakan dalam lingkungan yang menuntut seperti ekstrusi dan penempaan panas. Tidak seperti banyak baja yang melunak saat dipanaskan, H13 mempertahankan ketangguhan dan stabilitas dimensinya, sehingga memastikan kinerja perkakas yang presisi seiring waktu.
Baja perkakas H13 menawarkan keseimbangan ideal antara kekerasan dan ketangguhan. Kekerasannya biasanya berkisar antara 48 hingga 52 HRC setelah perlakuan panas, yang cukup untuk menahan keausan. Namun, material ini tetap cukup kuat untuk menyerap benturan tanpa retak. Keseimbangan ini meningkatkan masa pakai dan keandalan alat, terutama pada aplikasi yang melibatkan tekanan mekanis berat.
Kehadiran karbida vanadium dan kromium dalam baja H13 berkontribusi terhadap ketahanan aus yang sangat baik. Properti ini sangat penting untuk perkakas yang terkena bahan abrasif dan kontak bertekanan tinggi. Ketahanan aus H13 memperpanjang masa pakai cetakan dan cetakan, mengurangi biaya pemeliharaan dan meningkatkan efisiensi produksi.
Terlepas dari ketangguhannya, baja kerja panas H13 bekerja dengan baik dibandingkan dengan baja perkakas lainnya. Peringkat kemampuan mesinnya sekitar 55-70%, memungkinkan produsen mencapai dimensi presisi dan desain rumit secara efisien. Selain itu, H13 dapat dipoles hingga hasil akhir yang halus, yang penting untuk cetakan yang memerlukan permukaan halus untuk mencegah cacat pada bagian cor atau cetakan.
Baja H13 menunjukkan distorsi minimal selama perlakuan panas karena kandungan paduannya yang seimbang dan karakteristik pengerasan udara. Properti ini menyederhanakan proses manufaktur dengan mengurangi kebutuhan akan pemesinan dan penyesuaian pasca-perlakuan panas yang ekstensif, sehingga menghemat waktu dan biaya.
Kombinasi sifat H13 membuatnya serbaguna untuk berbagai aplikasi baja die pekerjaan panas. Ini biasanya digunakan dalam cetakan die casting untuk aluminium dan magnesium, cetakan tempa, cetakan ekstrusi, pisau geser panas, dan cetakan plastik. Kemampuan beradaptasinya memastikannya memenuhi permintaan beragam industri, mulai dari otomotif hingga dirgantara.
Tip: Saat memilih baja cetakan pekerjaan panas, pertimbangkan H13 karena keseimbangan ketahanan lelah termal, kekuatan suhu tinggi, dan kemampuan mesin yang telah terbukti untuk memaksimalkan masa pakai dan kinerja pahat.
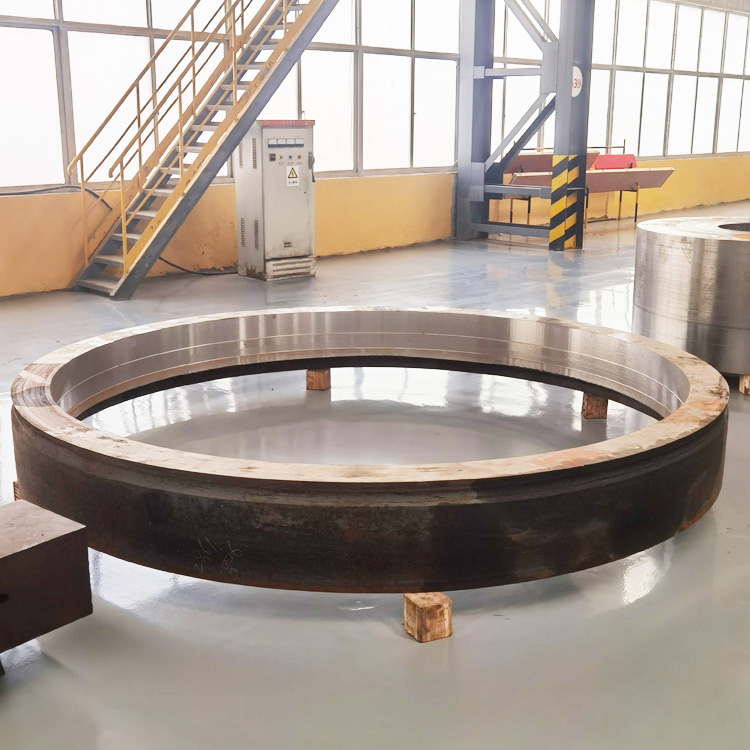
Memahami komposisi kimia baja die hot work H13 adalah kunci untuk menghargai kinerjanya yang luar biasa dalam aplikasi yang menuntut. Elemen paduan dalam H13 bekerja secara sinergis untuk memberikan keseimbangan kekerasan, ketangguhan, dan stabilitas termal yang hanya dapat ditandingi oleh beberapa baja cetakan panas lainnya.
Kromium adalah pemain utama dalam baja H13, biasanya terdiri dari sekitar 4,75% hingga 5,50% paduannya. Ini membentuk karbida kromium keras yang meningkatkan ketahanan aus dan membantu baja menahan oksidasi pada suhu tinggi. Hal ini menjadikan baja perkakas H13 sangat berharga untuk aplikasi pekerjaan panas di mana kelelahan termal dan degradasi permukaan sering terjadi.
Molibdenum, hadir dalam kisaran 1,10% hingga 1,75%, meningkatkan kekerasan dan kekuatan panas baja. Ini juga berkontribusi terhadap pengerasan sekunder selama perlakuan panas, meningkatkan kemampuan baja untuk menahan suhu tinggi tanpa melunak. Hal ini menghasilkan stabilitas suhu tinggi yang unggul, suatu sifat penting untuk baja cetakan pekerjaan panas.
Vanadium, biasanya antara 0,80% dan 1,20%, menghaluskan ukuran butiran dan membentuk vanadium karbida. Karbida ini meningkatkan ketahanan aus dan ketangguhan, membantu baja menahan guncangan mekanis yang terjadi selama penempaan, ekstrusi, dan die casting.
Kandungan karbon dalam baja H13 biasanya berkisar antara 0,32% hingga 0,45%. Tingkat karbon moderat ini memungkinkan baja mencapai keseimbangan yang baik antara kekerasan dan ketangguhan. Kandungan karbon yang lebih tinggi cenderung meningkatkan kekerasan tetapi dapat menurunkan ketangguhan sehingga membuat baja lebih rapuh. Rangkaian karbon H13 memastikan bahwa ia mempertahankan kekerasan yang cukup untuk menahan keausan sekaligus mempertahankan ketangguhan yang cukup untuk menahan benturan dan siklus termal.
Silikon, yang terdapat pada 0,80% hingga 1,20%, meningkatkan ketahanan oksidasi pada suhu tinggi, melindungi baja dari kerak dan kerusakan permukaan. Mangan, dalam kisaran 0,20% hingga 0,50%, meningkatkan kemampuan pengerasan dan berkontribusi terhadap kekuatan dan ketangguhan baja secara keseluruhan. Kedua elemen tersebut memainkan peran pendukung dalam menjaga stabilitas termal baja H13 selama paparan panas dalam waktu lama.
Dibandingkan dengan baja pengerjaan panas kromium lainnya seperti H11 dan H12, H13 mengandung kadar vanadium dan molibdenum yang sedikit lebih tinggi, sehingga menghasilkan ketangguhan dan kekerasan panas yang lebih baik. Meskipun H11 dan H12 sangat baik untuk aplikasi tertentu, komposisi H13 yang seimbang menjadikannya pilihan tepat untuk aplikasi baja die pekerjaan panas serbaguna. Produk ini menawarkan peningkatan ketahanan terhadap kelelahan dan keausan termal, sehingga lebih tahan lama di lingkungan yang berat.
| Elemen | H11 (%) | H12 (%) | H13 (%) |
|---|---|---|---|
| Karbon (C) | 0,33 - 0,43 | 0,30 - 0,40 | 0,32 - 0,45 |
| Kromium (Cr) | 4,75 - 5,50 | 4,75 - 5,50 | 4,75 - 5,50 |
| Molibdenum (Mo) | 1,10 - 1,60 | 1,25 - 1,75 | 1,10 - 1,75 |
| Vanadium (V) | 0,30 - 0,60 | 0,50 maks | 0,80 - 1,20 |
| Silikon (Si) | 0,80 - 1,20 | 0,80 - 1,20 | 0,80 - 1,20 |
| Mangan (Mn) | 0,20 - 0,50 | 0,20 - 0,50 | 0,20 - 0,50 |
Tabel ini menyoroti bagaimana komposisi H13 disesuaikan untuk meningkatkan ketangguhan dan ketahanan aus dibandingkan dengan baja kerja panas kromium.
Tip: Saat memilih baja cetakan pekerjaan panas, prioritaskan H13 karena kandungan paduannya yang dioptimalkan yang memberikan keseimbangan unggul antara kekerasan, ketangguhan, dan stabilitas termal yang penting untuk kinerja perkakas yang tahan lama.
Perlakuan panas merupakan langkah penting untuk membuka potensi penuh baja cetakan kerja panas H13. Proses yang dikontrol dengan benar meningkatkan kekerasan, ketangguhan, dan daya tahannya, sehingga ideal untuk aplikasi pekerjaan panas yang berat. Mari kita jelajahi tahapan perlakuan panas utama yang disesuaikan untuk baja H13.
Sebelum pengerasan, baja H13 memerlukan pemanasan awal yang hati-hati untuk mengurangi guncangan termal dan meminimalkan distorsi. Biasanya dipanaskan dalam dua tahap:
Pertama, panaskan secara perlahan hingga sekitar 621–677°C (1150–1250°F) dan tahan untuk menyamakan suhu.
Kemudian naikkan ke suhu 816–871°C (1500–1600°F) dan tahan lagi untuk memastikan pemanasan seragam.
Setelah pemanasan awal, baja diaustenisasi dengan pemanasan cepat hingga 982–1032°C (1800–1890°F). Suhu yang tepat tergantung pada keseimbangan yang diinginkan antara ketangguhan dan kekerasan. Temperatur austenitisasi yang lebih rendah mendukung ketangguhan, sedangkan temperatur yang lebih tinggi memaksimalkan kekerasan dan ketahanan aus. Perendaman pada suhu ini selama 30 hingga 40 menit memastikan transformasi penuh.
Baja H13 bersifat pengerasan udara, artinya dapat dipadamkan di udara diam untuk bagian dengan ketebalan hingga 127 mm (5 inci). Untuk bagian yang lebih tebal, metode pendinginan yang dipercepat seperti udara paksa, gas bertekanan, atau pendinginan oli terputus digunakan untuk mencapai kekerasan yang seragam dan mengurangi risiko retak.
Pendinginan Udara: Cocok untuk sebagian besar bagian; meminimalkan distorsi.
Pendinginan Minyak: Digunakan untuk bentuk kompleks; memerlukan pengendalian yang hati-hati agar tidak retak.
Pendinginan Gas: Memberikan pendinginan seragam untuk bagian yang tebal atau rumit.
Quenching mengunci struktur martensit yang keras, namun juga menginduksi tegangan internal. Pendinginan yang tepat sangat penting untuk menyeimbangkan kekerasan dan meminimalkan deformasi.
Segera setelah pendinginan, baja H13 mengalami temper untuk menghilangkan tekanan dan meningkatkan ketangguhan. Temperatur temper biasanya berkisar antara 500 hingga 650°C (932 hingga 1202°F), tergantung pada aplikasinya.
Suhu temper yang lebih rendah (sekitar 500°C) menghasilkan kekerasan yang lebih tinggi (hingga 56 HRC).
Temperatur temper yang lebih tinggi meningkatkan ketangguhan tetapi mengurangi kekerasan.
Siklus tempering ganda atau bahkan tiga kali lipat biasa dilakukan untuk mencapai sifat mekanik yang stabil dan mengurangi risiko retak selama servis. Tempering juga meningkatkan ketahanan terhadap kelelahan termal, yang merupakan manfaat utama untuk baja die pekerjaan panas.
Menghilangkan Stres: Dilakukan setelah pemesinan atau perlakuan panas kasar untuk mengurangi tegangan sisa. Ini melibatkan pemanasan hingga 565–676°C (1050–1250°F), penahanan, lalu pendinginan udara.
Annealing: Digunakan sebelum perlakuan panas akhir atau setelah penempaan untuk melunakkan baja, meningkatkan kemampuan mesin, dan menyempurnakan struktur mikro. Annealing dilakukan dengan pemanasan perlahan hingga suhu 857–885°C (1575–1625°F), perendaman, lalu pendinginan perlahan di dalam tungku.
Proses ini meningkatkan stabilitas dimensi dan memperpanjang umur pahat dengan meminimalkan distorsi dan keretakan selama pengoperasian selanjutnya.
Tip: Untuk kinerja baja perkakas H13 yang optimal, kontrol secara ketat laju pemanasan awal dan suhu temper untuk menyeimbangkan kekerasan dan ketangguhan, sehingga memastikan ketahanan dalam aplikasi perkakas pekerjaan panas.
Baja H13 adalah pekerja keras sejati dalam bidang baja cetakan pekerjaan panas, dihargai karena keserbagunaan dan keandalannya dalam berbagai aplikasi yang menuntut. Perpaduan unik antara ketangguhan, ketahanan panas, dan sifat keausan memungkinkannya bekerja dengan sangat baik di lingkungan di mana perkakas menghadapi tekanan termal dan mekanis yang ekstrem.
Die casting melibatkan penyuntikan logam cair ke dalam cetakan pada suhu dan tekanan tinggi. Baja die hot work H13 adalah pilihan utama untuk die casting, terutama untuk paduan aluminium dan magnesium. Ini tahan terhadap siklus termal yang cepat dan tahan terhadap pemeriksaan panas, memastikan masa pakai cetakan yang lebih lama dan kualitas pengecoran yang konsisten. Konduktivitas termalnya yang sangat baik membantu menghilangkan panas dengan cepat, mengurangi waktu siklus, dan meningkatkan produktivitas.
Dalam operasi penempaan, cetakan mengalami benturan mekanis yang hebat dan suhu tinggi. Ketangguhan tinggi baja H13 dan ketahanan lelah termal menjadikannya ideal untuk menempa cetakan dan bilah geser panas. Ini menjaga stabilitas dimensi dan menahan retak di bawah pembebanan siklik, yang sangat penting untuk menjaga geometri komponen yang presisi dan meminimalkan waktu henti.
Proses ekstrusi menyebabkan perkakas terkena suhu tinggi terus menerus dan aliran logam abrasif. Ketahanan aus baja H13 dan kekuatan suhu tinggi memungkinkan cetakan ekstrusi dan mandrel mempertahankan kinerja dalam jangka waktu yang lama. Kemampuannya untuk mempertahankan kekerasan pada suhu tinggi memastikan kualitas produk yang konsisten dan mengurangi frekuensi penggantian alat.
Meskipun pada dasarnya merupakan baja cetakan panas, ketangguhan dan kemampuan poles H13 juga membuatnya cocok untuk cetakan plastik dan alat cetakan injeksi. Bahan ini dapat menahan tekanan termal yang terlibat dalam pencetakan termoplastik dan menawarkan penyelesaian permukaan yang sangat baik, yang penting untuk memproduksi komponen plastik bebas cacat.
Industri dirgantara dan otomotif menuntut material perkakas yang menggabungkan daya tahan, tahan panas, dan presisi. Baja H13 sangat memenuhi persyaratan ini. Ini banyak digunakan untuk pembuatan cetakan, cetakan, dan komponen perkakas lainnya yang harus tahan terhadap suhu tinggi dan beban mekanis dengan tetap menjaga toleransi yang ketat. Keseimbangan kekerasan dan ketangguhannya membantu meningkatkan masa pakai alat dan mengurangi biaya pemeliharaan di sektor-sektor ini.
Tip: Untuk kinerja optimal dalam aplikasi baja cetakan pekerjaan panas, pilih baja H13 karena kemampuannya yang telah terbukti dalam menangani kelelahan termal, keausan, dan tekanan mekanis yang tinggi di berbagai penggunaan industri.
H13, H11, dan H12 semuanya merupakan baja cetakan panas berbasis kromium, tetapi H13 menonjol karena kandungan vanadium dan molibdenumnya yang lebih tinggi. Perbedaan ini meningkatkan ketangguhan, ketahanan aus, dan kekuatan suhu tinggi H13. Meskipun H11 dan H12 berkinerja baik di banyak aplikasi pekerjaan panas, keduanya biasanya memiliki ketahanan yang lebih rendah terhadap kelelahan dan keausan termal dibandingkan dengan H13. Misalnya, H13 dapat mempertahankan kekerasan dan stabilitas dimensi pada suhu hingga 540°C (1000°F), sehingga lebih cocok untuk peralatan die casting dan forging yang menuntut.
| Properti | H11 | H12 | H13 |
|---|---|---|---|
| Karbon (%) | 0,33 - 0,43 | 0,30 - 0,40 | 0,32 - 0,45 |
| Kromium (%) | 4,75 - 5,50 | 4,75 - 5,50 | 4,75 - 5,50 |
| Molibdenum (%) | 1,10 - 1,60 | 1,25 - 1,75 | 1,10 - 1,75 |
| Vanadium (%) | 0,30 - 0,60 | ≤ 0,50 | 0,80 - 1,20 |
| Kekerasan Khas (HRC) | 45 - 50 | 45 - 50 | 48 - 52 |
| Kelelahan Termal | Bagus | Bagus | Bagus sekali |
Baja perkakas S7 dikenal karena ketahanan dan ketangguhannya terhadap guncangan yang luar biasa, sehingga ideal untuk aplikasi dengan benturan keras seperti pukulan dan pahat. Namun, kekerasan panas dan ketahanan lelah termal S7 lebih rendah dibandingkan H13. H13 mengungguli S7 di lingkungan bersuhu tinggi karena kemampuannya yang unggul dalam mempertahankan kekerasan dan menahan retak selama siklus pemanasan dan pendinginan yang cepat. Hal ini menjadikan H13 pilihan yang lebih disukai untuk perkakas baja cetakan pekerjaan panas, sedangkan S7 lebih cocok untuk pekerjaan dingin atau aplikasi berdampak tinggi di mana ketahanan terhadap panas kurang penting.
Baja perkakas D2 dan A2 pada dasarnya adalah baja pengerjaan dingin dengan kandungan karbon dan kromium tinggi, menawarkan ketahanan aus dan kekerasan yang sangat baik pada suhu kamar. Namun, kinerjanya menurun secara signifikan pada suhu tinggi karena kekerasan merah yang lebih rendah. H13, dirancang sebagai baja cetakan kerja panas, mempertahankan kekuatan dan ketangguhan pada suhu di mana D2 dan A2 melunak. Misalnya, ketahanan temper H13 memungkinkannya mempertahankan kekerasan melebihi 500°C, sementara D2 dan A2 biasanya kehilangan kekerasan di atas 200–300°C. Dengan demikian, H13 lebih cocok untuk penempaan panas, pengecoran mati, dan cetakan ekstrusi, sedangkan D2 dan A2 lebih baik untuk perkakas kerja dingin.
| Jenis Baja | Kekerasan Panas | Ketahanan Aus | Ketangguhan | Aplikasi Khas |
|---|---|---|---|---|
| H13 | Tinggi | Tinggi | Bagus | Penempaan panas, die casting, ekstrusi |
| D2 | Rendah | Sangat Tinggi | Sedang | Pekerjaan dingin mati, alat pemotong |
| A2 | Rendah | Tinggi | Tinggi | Pekerjaan dingin mati, menjadi kosong |
Meskipun baja perkakas H13 mungkin memiliki biaya awal yang lebih tinggi dibandingkan beberapa alternatif seperti A2 atau S7, ketahanan dan ketahanannya terhadap kelelahan termal sering kali menghasilkan masa pakai perkakas yang lebih lama dan waktu henti yang lebih sedikit. Efektivitas biaya ini terutama terlihat pada proses pekerjaan panas bervolume tinggi yang memerlukan biaya penggantian alat dan pemeliharaan yang signifikan. Selain itu, kemampuan mesin H13 dan distorsi minimal selama perlakuan panas mengurangi biaya produksi. Oleh karena itu, investasi pada H13 sering kali menghasilkan nilai jangka panjang yang lebih baik bagi industri yang membutuhkan baja die hot work yang andal.
Tip: Saat memilih baja cetakan pekerjaan panas, pertimbangkan H13 karena kinerja suhu tinggi yang unggul dan ketangguhan yang seimbang, terutama dalam aplikasi yang melibatkan siklus dan keausan termal berulang.
Meskipun daya tahannya luar biasa, perkakas baja die kerja panas H13 menghadapi tantangan keausan seiring berjalannya waktu. Retak kelelahan termal adalah masalah umum yang disebabkan oleh siklus pemanasan dan pendinginan yang berulang. Siklus ini dapat menyebabkan retakan mikro, yang pada akhirnya membahayakan integritas alat. Selain itu, keausan abrasif terjadi karena kontak dengan logam panas dan keras serta material cair, yang secara bertahap mengikis permukaan pahat. Oksidasi permukaan pada suhu tinggi juga dapat menurunkan umur perkakas dengan membentuk kerak dan melemahkan lapisan permukaan baja.
Baja H13 mengandung kromium, yang menawarkan ketahanan korosi sedang. Namun, ini bukan baja tahan karat, jadi kontak yang terlalu lama dengan kelembapan atau lingkungan agresif dapat menyebabkan karat dan oksidasi. Oksidasi pada suhu tinggi menyebabkan kerak, yang mempercepat keausan dan dapat menyebabkan kegagalan dini. Untuk mengurangi hal ini, lapisan pelindung atau perawatan permukaan seperti nitridasi sering diterapkan untuk meningkatkan ketahanan terhadap korosi dan oksidasi.
Perlakuan panas yang tepat sangat penting untuk menjaga kinerja baja perkakas H13. Pemanasan awal yang terkontrol mengurangi guncangan termal selama pengerasan, meminimalkan distorsi dan keretakan. Pendinginan harus dilakukan dengan hati-hati—pendinginan udara biasanya dilakukan pada ketebalan hingga 5 inci, sedangkan bagian yang lebih tebal mungkin memerlukan pendinginan minyak atau gas untuk memastikan kekerasan yang seragam. Temperatur pada suhu yang sesuai (biasanya antara 500°C dan 650°C) akan menyeimbangkan kekerasan dan ketangguhan. Perawatan rutin mencakup pemeriksaan alat terhadap keretakan, keausan permukaan, dan oksidasi, diikuti dengan perbaikan tepat waktu atau tempering ulang untuk memulihkan sifat-sifatnya.
Pengelasan baja H13 merupakan tantangan karena kerentanannya terhadap retak akibat tekanan termal dan komposisi paduan. Memanaskan baja terlebih dahulu hingga sekitar 200–300°C sebelum pengelasan dan mempertahankan suhu interpass membantu mengurangi risiko retak. Perlakuan panas pasca pengelasan sangat penting untuk menghilangkan tegangan sisa dan mengembalikan ketangguhan. Pengelasan busur tungsten gas (GTAW) lebih disukai karena presisi dan kontrolnya. Namun, pengelasan harus dibatasi pada perbaikan kecil, karena pengelasan ekstensif dapat menurunkan sifat mekanik alat. Metode perbaikan alternatif seperti mematri atau penyemprotan termal dapat dipertimbangkan untuk aplikasi tertentu.
Tip: Untuk memaksimalkan ketahanan baja perkakas H13, terapkan protokol perlakuan panas yang ketat dan jadwalkan inspeksi rutin untuk deteksi dini kelelahan dan keausan termal.
Saat memilih baja die hot work H13, penilaian kualitas adalah yang terpenting. Baja H13 berkualitas tinggi harus memenuhi standar komposisi kimia yang ketat, memastikan keseimbangan kromium, molibdenum, vanadium, karbon, silikon, dan mangan yang tepat. Elemen-elemen ini menjamin ketangguhan baja, ketahanan lelah termal, dan sifat aus yang terkenal.
Carilah sertifikasi yang menegaskan kepatuhan terhadap AISI, ASTM, atau standar internasional yang setara. Selain itu, tanyakan tentang keseragaman struktur mikro baja, karena ukuran butiran halus dan distribusi karbida meningkatkan daya tahan dan kemampuan mesin. Varian peleburan ulang seperti ESR (Electro-Slag Remelting) atau VAR (Vacuum Arc Remelting) sering kali memberikan homogenitas yang unggul dan pengurangan pengotor, yang sangat penting untuk aplikasi pekerjaan panas yang menuntut.
Memilih pemasok tepercaya sama pentingnya dengan memilih kualitas baja yang tepat. Pemasok berpengalaman memahami nuansa sifat baja perkakas H13 dan persyaratan perlakuan panas. Mereka dapat memberikan dukungan teknis, membantu Anda memilih bentuk baja terbaik—baik itu batangan, pelat, atau bentuk khusus—untuk kebutuhan baja cetakan pekerjaan panas spesifik Anda.
Pemasok yang andal memelihara inventaris baja H13 dalam berbagai dimensi dan penyelesaian akhir, memastikan pengiriman cepat dan mengurangi waktu tunggu. Ketersediaan ini sangat penting bagi industri di mana downtime dapat menimbulkan biaya yang mahal. Selain itu, pemasok dengan jangkauan global dan rekam jejak yang terbukti menawarkan jaminan kualitas dan layanan purna jual yang konsisten.
Pemasok papan atas sering kali menawarkan layanan pemrosesan khusus yang disesuaikan dengan kebutuhan proyek Anda. Ini mungkin termasuk pemotongan presisi, perawatan permukaan, atau pra-pemesinan untuk mengoptimalkan baja agar dapat segera digunakan. Pengemasan yang tepat, seperti pelapis pencegah karat dan peti yang aman, melindungi baja selama transit dan penyimpanan, sehingga menjaga kualitasnya.
Pemrosesan khusus juga dapat diperluas ke layanan perlakuan panas, di mana pemasok menerapkan pengerasan dan temper terkontrol untuk memenuhi spesifikasi kekerasan dan ketangguhan Anda. Pendekatan turnkey ini menyederhanakan pengadaan dan memastikan baja siap diproduksi.
Beberapa klien industri mendapat manfaat dari kemitraan dengan pemasok baja H13 yang memiliki reputasi baik. Misalnya, sebuah produsen dirgantara mengurangi tingkat kegagalan alat dengan beralih ke baja H13 yang diproses ESR yang bersumber dari pemasok spesialis yang menawarkan layanan perlakuan panas dan permesinan yang disesuaikan. Perusahaan die casting otomotif lainnya meningkatkan waktu kerja produksi dengan memanfaatkan stok pemasok yang banyak dan kemampuan pengiriman yang cepat.
Kisah sukses ini menyoroti bagaimana keahlian pemasok, jaminan kualitas, dan fleksibilitas layanan berdampak langsung pada kinerja peralatan dan efisiensi operasional. Mereka menggarisbawahi pentingnya memilih pemasok yang tidak hanya menyediakan baja H13 berkualitas tinggi namun juga mendukung tujuan produksi Anda melalui solusi komprehensif.
Tip: Prioritaskan pemasok dengan baja H13 bersertifikat, dukungan teknis yang kuat, dan kemampuan pemrosesan khusus untuk memastikan baja cetakan pekerjaan panas Anda memenuhi standar kualitas dan kinerja yang ketat.
Baja H13 tetap populer karena ketahanan lelah termal yang sangat baik, kekuatan suhu tinggi, dan kekerasan yang seimbang. Komposisi kimianya yang unik memastikan daya tahan dan ketahanan aus dalam aplikasi pekerjaan panas yang menuntut. Inovasi terus meningkatkan kinerja dan kemampuan mesin H13. Para profesional industri disarankan untuk memilih H13 untuk solusi perkakas yang andal dan tahan lama. ZHONGYUETONG menawarkan baja H13 berkualitas tinggi dengan dukungan ahli, memberikan nilai luar biasa untuk kebutuhan baja cetakan pekerjaan panas.
J: Baja die kerja panas H13 disukai karena komposisi kimianya yang unik yang menyeimbangkan kekerasan, ketangguhan, dan ketahanan terhadap kelelahan termal. Kandungan kromium, molibdenum, dan vanadiumnya yang tinggi memberikan ketahanan aus dan stabilitas yang sangat baik pada suhu tinggi, sehingga ideal untuk aplikasi baja die pekerjaan panas yang berat.
J: Baja H13 menawarkan ketahanan kelelahan termal yang unggul, kekuatan suhu tinggi, serta kekerasan dan ketangguhan yang seimbang, yang memperpanjang umur perkakas dan mengurangi waktu henti pada perkakas baja cetakan pekerjaan panas seperti penempaan dan pengecoran mati.
J: Dibandingkan dengan alternatif seperti H11 atau H12, H13 telah meningkatkan ketangguhan dan ketahanan aus karena kandungan vanadium dan molibdenum yang lebih tinggi. Ia mempertahankan kekerasan hingga 540°C, membuatnya lebih tahan lama untuk aplikasi baja die pekerjaan panas yang melibatkan siklus termal.
J: Mesin H13 bekerja dengan baik dengan peringkat kemampuan mesin 55-70%. Gunakan perkakas tajam, kecepatan potong sedang, dan pendinginan yang tepat untuk meminimalkan keausan pahat dan mencapai dimensi presisi, yang penting untuk komponen baja cetakan pengerjaan panas.
J: Perlakuan panas yang tepat—termasuk pemanasan awal yang terkontrol, pendinginan udara atau gas, dan temper antara 500–650°C—akan mengoptimalkan kekerasan dan ketangguhan. Proses ini meminimalkan distorsi dan meningkatkan ketahanan lelah termal yang penting untuk kinerja baja cetakan pekerjaan panas.
A: H13 banyak digunakan dalam cetakan die casting, cetakan tempa, cetakan ekstrusi, dan bilah geser panas karena kemampuannya menahan suhu tinggi, keausan, dan tekanan mekanis yang biasa terjadi pada perkakas baja cetakan pekerjaan panas.
J: H13 mengungguli S7 dan D2 dalam kekerasan panas dan ketahanan lelah termal. Meskipun S7 unggul dalam ketahanan guncangan dan D2 dalam ketahanan aus pada suhu kamar, H13 mempertahankan kekuatan dan ketangguhan pada suhu tinggi, menjadikannya unggul untuk aplikasi baja cetakan pekerjaan panas.
J: Retak karena kelelahan akibat panas, keausan abrasif, dan oksidasi adalah masalah umum. Perlakuan panas yang tepat, inspeksi rutin, dan lapisan pelindung membantu menjaga ketahanan baja perkakas H13 di lingkungan baja cetakan pekerjaan panas.
J: Pilih baja H13 yang memenuhi standar kimia yang ketat dan menawarkan struktur mikro yang halus. Pemasok tepercaya menyediakan baja bersertifikat, dukungan teknis, pengiriman cepat, dan pemrosesan khusus untuk memastikan kinerja terbaik dalam aplikasi baja cetakan pekerjaan panas.
H13 adalah yang paling banyak digunakan baja perkakas pekerjaan panas di dunia.
Ini menawarkan keseimbangan luar biasa dari:
Ketahanan terhadap kelelahan termal
Kekuatan panas
Kekerasan
Ketahanan aus
pengerasan
Aplikasi umum meliputi:
pengecoran mati
Cetakan die-casting aluminium
Inti dan sisipan
Pin ejektor
Lengan tembak
Tip pendorong
Penempaan
Palu mati
Penempaan tekan mati
Pemangkasan mati
Ekstrusi
Mandrel
Piring mati
Perkakas ekstrusi
Geser & Pemotongan Panas
Pisau geser panas
Alat pukulan panas
H13 tetap stabil pada suhu 600–650°C , sehingga ideal untuk lingkungan siklus termal yang parah.
Setara Global H13:
| Standar | Nilai Setara |
|---|---|
| DIN (Jerman) | 1.2344 |
| JIS (Jepang) | SKD61 |
| ISO | X40CrMoV5-1 |
| GB (Tiongkok) | 4Cr5MoSiV1 |
| BÖHLER | W302, W300 |
| ASSAB | Orvar Tertinggi / Orvar 2M |
Ini serupa secara kimia dan mekanis dan digunakan secara bergantian dalam industri perkakas.
| Fitur | H13 | 4140 |
|---|---|---|
| Jenis | Baja perkakas kerja panas | Baja paduan |
| Karbon | ~0,40% | ~0,40% |
| Kromium | ~5% | ~1% |
| Molibdenum | ~1,3% | ~0,2% |
| Vanadium | ~1% | Tidak ada |
| Ketahanan Suhu | Sangat tinggi | Sedang |
| Kekerasan Panas | Bagus sekali | Rendah |
| Gunakan dalam Perkakas Panas | Ya | TIDAK |
Ringkasan
4140 TIDAK cocok untuk pekerjaan bersuhu tinggi.
H13 dirancang untuk:
Ketahanan terhadap guncangan termal
Ketahanan aus yang panas
Kekuatan suhu tinggi
4140 digunakan untuk poros dan roda gigi; H13 digunakan untuk cetakan dan cetakan.
TIDAK.
H13 tidak bekerja keras secara signifikan karena:
Itu dicampur untuk stabilitas panas
Karbidanya stabil
Biasanya digunakan dalam kondisi mengeras dan marah
Baja perkakas kerja dingin seperti D2 menunjukkan pengerasan kerja yang lebih nyata.
Kesulitan sedang.
Karakteristik pemesinan:
Dalam kondisi anil (~190–220 HB): kemampuan mesin yang baik
Dalam kondisi mengeras (46–52 HRC): sulit , membutuhkan:
Pengaturan yang kaku
Alat karbida
Kecepatan potong tinggi & manajemen cairan pendingin
Pemuatan chip yang tepat
Dibandingkan dengan baja perkakas lainnya:
| Baja | Kemampuan Mesin |
|---|---|
| 4140 | Mudah |
| H13 | Sedang |
| D2 | Sulit |
| H21 | Sangat sulit |
Ya, tapi dengan sangat hati-hati.
Risiko pengelasan:
Retak
Distorsi
Kerapuhan
Kehilangan kesabaran
Persyaratan untuk pengelasan yang benar:
Panaskan hingga 400–550°C
Pertahankan pendinginan lambat
Gunakan pengisi yang kompatibel (misalnya batang H13 TIG)
Perlakuan panas pasca pengelasan atau menghilangkan stres
Praktek industri:
Pengelasan digunakan untuk perbaikan cetakan, bukan fabrikasi primer.
Kekerasan khas setelah pengerasan + temper:
44–52 HRC (standar)
Hingga 54 HRC (untuk perkakas berpenampang kecil)
Kekerasan yang lebih tinggi mengurangi ketangguhan; oleh karena itu, untuk pekerjaan panas:
48–50 HRC dianggap optimal.
Biayanya tergantung pada:
Metode peleburan kembali (ESR/VAR = lebih mahal)
Ukuran
Pemasok
Kisaran pasar yang umum:
Batangan H13 standar: $4–7 per kg
ESR / Premium H13: $6–12 per kg
Blok mati lebih mahal karena ukuran dan pemotongannya.
'H13' adalah sebutan AISI untuk baja perkakas kerja panas kromium-molibdenum-vanadium.
H = Keluarga baja perkakas pekerjaan panas
13 = Nomor subgrup dalam rangkaian pekerjaan panas
Komposisinya kira-kira:
0,40%C
5,0% Kr
1,3% Bulan
1,0%V
Ya.
H13 adalah baja perkakas kerja panas yang mengeraskan udara.
Selama perlakuan panas, biasanya:
Austenitisasi pada suhu 1000–1050°C
Didinginkan di udara tenang, udara paksa, atau pendinginan gas
Pemarah ganda atau tiga kali lipat
Pengerasan udara meminimalkan distorsi dan keretakan.
| Properti | H13 | S7 |
|---|---|---|
| Kategori | Pekerjaan panas | Tahan guncangan |
| Kekuatan pada Suhu Tinggi | Bagus sekali | Miskin |
| Kekerasan | Bagus | Sangat tinggi |
| Ketahanan Aus | Tinggi | Sedang |
| Ketahanan Lelah Termal | Bagus sekali | Miskin |
| Penggunaan Terbaik | Die casting, penempaan, ekstrusi | Alat tumbuk (pahat, palu, pemukul) |
Ringkasan:
Untuk pekerjaan panas → H13
Untuk guncangan tinggi, suhu rendah → S7
Kisaran tempering yang umum:
540–620°C
Suhu temper yang paling umum:
550–570°C
→ Memberikan pengerasan sekunder
→ Meningkatkan ketangguhan & kekuatan panas
H13 harus ditempa setidaknya dua kali , terkadang tiga kali.
Kekerasan bervariasi menurut kondisi:
| Kondisi | Kekerasan |
|---|---|
| Anil | 190–220HB |
| Mengeras | 50–54 HRC |
| Rentang Penggunaan Khas | 46–52 HRC |
Panaskan terlebih dahulu :
650°C → 850°C (multi-langkah)
Austenitisasi :
1000–1050°C (tergantung ukuran)
Waktu Rendam :
10–30 menit pada suhu
Memadamkan :
Masih udara
Udara paksa
Pendinginan gas
Marah Segera :
550–570°C
(minimal 2 siklus; 3 direkomendasikan)
Ini mencapai 46–52 HRC dengan kekuatan panas yang luar biasa.
Perkiraan rentang leleh:
1425–1500°C
Ya.
H13 adalah baja perkakas martensit besi , yang artinya:
Ini bersifat magnetis dalam kondisi anil
Itu tetap bersifat magnetis setelah perlakuan panas
'Kelas H13' mengacu pada baja perkakas yang memenuhi komposisi kimia AISI H13 dan standar perlakuan panas.
Setara global meliputi:
DIN 1.2344
SKD61
X40CrMoV5-1
4Cr5MoSiV1
Ini adalah baja perkakas pekerjaan panas standar dunia.
Kekerasan Rockwell (HRC) bervariasi:
Anil: ~20 HRC
Pengerasan: 50–54 HRC
Kondisi kerja: 46–52 HRC
Memo H13 mengacu pada:
Blok cetakan bekas
Potongan dari perkakas cetakan
Potongan dari pemesinan H13
Karena kandungan paduannya (Cr, Mo, V), skrap H13 berharga untuk didaur ulang dalam peleburan baja perkakas.
| Fitur | H13 | D2 |
|---|---|---|
| Kategori | Pekerjaan panas | Pekerjaan dingin |
| Suhu Kerja | 400–650°C | Suhu kamar |
| Ketahanan Aus | Tinggi | Sangat tinggi |
| Kekerasan | 46–52 HRC | 58–62 HRC |
| Kekerasan | Tinggi | Sedang |
| Kelelahan Termal | Bagus sekali | Miskin |
| Penggunaan Terbaik | Die casting, penempaan | Pukulan, blanking mati |
H13 ≠ D2
Mereka melayani tujuan yang sangat berbeda.


